4. 보정장치(Retainer)·고정식 장치(공격유지·확장) 및 투명교정 '22 · '23 · '24
4. 보정장치(Retainer)·고정식 장치(공격유지·확장) 및 투명교정 단원에서는 투명 유지 장치 (Clear Retainer), 보조탄선 납착은 자재납착법으로 한다, 열가소성 레진 시트 (thermoplastic sheet)의 핵심 정의와 기공 공정 기준, 그리고 국가고시 빈출 감별 지표를 체계적으로 정리한다.
1. 핵심 개념과 기본 원리 '23 · '24
투명 유지 장치(Clear Retainer / Essex retainer)는 눈에 띄지 않고 이물감이 적어 심미적으로 우수하나, 이갈이 환자 등에서는 교합면 부위가 마모되거나 파절될 수 있어 내구성에 한계가 있다. 보조탄선 납착은 자재납착법으로 한다(설측호선장치의 보조탄선 납착)의 경우, 설측호선 보조탄선 납착은 자재납착법(self-solder method)으로 주선(main wire)에 납착한다. 보조탄선(0.5~0.7mm)은 가늘므로 플라이어를 사용하여 구부려야 하며, 납착 전 불소융제(불화붕산칼륨)를 도포하고, 주선을 먼저 가열한 후 탄선을 가열하여 납착을 완성한다. 투명 보정장치(Clear retainer, Essix type)는 열가소성 레진 시트(Thermoplastic sheet)를 진공 성형기에서 가열하여 연구모형 위에 진공 압착해 제작한다. 두께는 보통 1.0~1.5mm 시트를 사용하며, 심미성이 우수하고 제작이 간편하다('24 기출).
은납 + 불소 융제 + 석고(교정 장치 납착 시 사용하는 재료 조합)의 경우, 교정 장치 납착에는 ①은납(silver solder, 용가재) ②불소 융제(fluoride flux, 산화막 방지) ③석고(납착 고정 및 열 차단재) 조합이 사용된다. 불소 융제는 고온에서 산화막을 효과적으로 제거하며, 석고는 납착 부위를 고정하고 모형이 가열되는 것을 막는다. 스크래퍼와 버팔로 나이프(납착 완료 후 납착 부위에 생성된 산화막과 융제 잔류물을 제거할 때 사용하는 기구)의 경우, 납착 후 ①산화막(oxide film)은 스크래퍼(Scraper)로 기계적으로 긁어내고, ②융제(flux) 잔류물은 버팔로 나이프(Buffalo knife, 황동 날)로 제거한다. 산이나 화학 처리보다 기계적 제거가 와이어 손상이 적다. 이후 초음파 세척기로 최종 세척한다. 주선을 먼저 충분히 가열한 후 납착 합금을 접촉시킨다(설측 호선 납착 시 올바른 가열 순서)의 경우, 납착 시 모재(주선, 밴드 등)를 먼저 충분히 가열하여 납착 온도에 도달시킨 후, 은납을 접촉시키면 은납이 자연스럽게 녹아 흘러들어(모세관 현상) 결합된다. 은납을 먼저 가열하면 금속 피로와 편석이 발생하고 모재와의 결합이 불량해진다('22·'24 기출).
융제(Flux)는 붕사(Borax)나 불화물 베이스로 구성되며, 표면 장력을 낮춰 땜납이 틈새로 잘 흘러 들어가게(모세관 현상) 해주는 납착의 필수 재료이다. 글래스 아이오노머 시멘트(GI Cement)는 치질과 화학적으로 결합하며 지속적인 불소 방출 효과가 있어, 충치 이환율이 높은 밴드 합착에 최적화된 재료이다('23·'24 기출).
| 분류 | 핵심 개념 · 구조 | 출제 기준 및 조건 | 핵심 기전 및 시험 변별 포인트 |
|---|---|---|---|
| 핵심 원리 | 투명 유지 장치 (Clear Retainer) | 교정 치료 후 투명 플라스틱 시트를 진공 성형기로 압착하여 제작하며, 심미성이 뛰어나 환자 선호도가 높은 가철성 보정 장치 | 투명 유지 장치(Clear Retainer / Essex retainer)는 눈에 띄지 않고 이물감이 적어 심미적으로 우수하나, 이갈이 환자 등에서는 교합면 부위가 마모되거나 파절될 수 있어 내구성에 한계가 있다('24 기출) |
| 핵심 원리 | 보조탄선 납착은 자재납착법으로 한다 | 설측호선장치의 보조탄선 납착 | 설측호선 보조탄선 납착은 자재납착법(self-solder method)으로 주선(main wire)에 납착한다('23 기출) |
| 핵심 원리 | 열가소성 레진 시트 (thermoplastic sheet) | 진공 성형기를 이용해 치아 위에 밀착시켜 제작하는 투명 보정장치에 사용하는 재료 | 투명 보정장치(Clear retainer, Essix type)는 열가소성 레진 시트(Thermoplastic sheet)를 진공 성형기에서 가열하여 연구모형 위에 진공 압착해 제작한다('24 기출) |
| 핵심 원리 | 은납 + 불소 융제 + 석고 | 교정 장치 납착 시 사용하는 재료 조합 | 교정 장치 납착에는 ①은납(silver solder, 용가재) ②불소 융제(fluoride flux, 산화막 방지) ③석고(납착 고정 및 열 차단재) 조합이 사용된다('23 기출) |
| 핵심 원리 | 스크래퍼와 버팔로 나이프 | 납착 완료 후 납착 부위에 생성된 산화막과 융제 잔류물을 제거할 때 사용하는 기구 | 납착 후 ①산화막(oxide film)은 스크래퍼(Scraper)로 기계적으로 긁어내고, ②융제(flux) 잔류물은 버팔로 나이프(Buffalo knife, 황동 날)로 제거한다('24 기출) |
| 핵심 원리 | 주선을 먼저 충분히 가열한 후 납착 합금을 접촉시킨다 | 설측 호선 납착 시 올바른 가열 순서 | 납착 시 모재(주선, 밴드 등)를 먼저 충분히 가열하여 납착 온도에 도달시킨 후, 은납을 접촉시키면 은납이 자연스럽게 녹아 흘러들어(모세관 현상) 결합된다('23 기출) |
| 핵심 원리 | 융제 (Flux) | 납착 시 금속 표면의 산화막을 제거하여 땜납의 흐름을 돕는 융제(Flux)로 사용되는 것 | 융제(Flux)는 붕사(Borax)나 불화물 베이스로 구성되며, 표면 장력을 낮춰 땜납이 틈새로 잘 흘러 들어가게(모세관 현상) 해주는 납착의 필수 재료이다('24 기출) |
- 은납 + 불소 융제 + 석고: 교정 장치 납착에는 ①은납(silver solder, 용가재) ②불소 융제(fluoride flux, 산화막 방지) ③석고(납착 고정 및 열 차단재) 조합이 사용된다. 불소 융제는 고온에서 산화막을 효과적으로 제거하며, 석고는 납착 부위를 고정하고 모형이 가열되는 것을 막는다('24 기출).
- 스크래퍼와 버팔로 나이프: 납착 후 ①산화막(oxide film)은 스크래퍼(Scraper)로 기계적으로 긁어내고, ②융제(flux) 잔류물은 버팔로 나이프(Buffalo knife, 황동 날)로 제거한다. 산이나 화학 처리보다 기계적 제거가 와이어 손상이 적다. 이후 초음파 세척기로 최종 세척한다('23·'24 기출).
- 주선을 먼저 충분히 가열한 후 납착 합금을 접촉시킨다: 납착 시 모재(주선, 밴드 등)를 먼저 충분히 가열하여 납착 온도에 도달시킨 후, 은납을 접촉시키면 은납이 자연스럽게 녹아 흘러들어(모세관 현상) 결합된다. 은납을 먼저 가열하면 금속 피로와 편석이 발생하고 모재와의 결합이 불량해진다('24 기출).
- 융제 (Flux): 융제(Flux)는 붕사(Borax)나 불화물 베이스로 구성되며, 표면 장력을 낮춰 땜납이 틈새로 잘 흘러 들어가게(모세관 현상) 해주는 납착의 필수 재료이다('23·'24 기출).
- 글래스 아이오노머 (GI Cement): 글래스 아이오노머 시멘트(GI Cement)는 치질과 화학적으로 결합하며 지속적인 불소 방출 효과가 있어, 충치 이환율이 높은 밴드 합착에 최적화된 재료이다('24 기출).
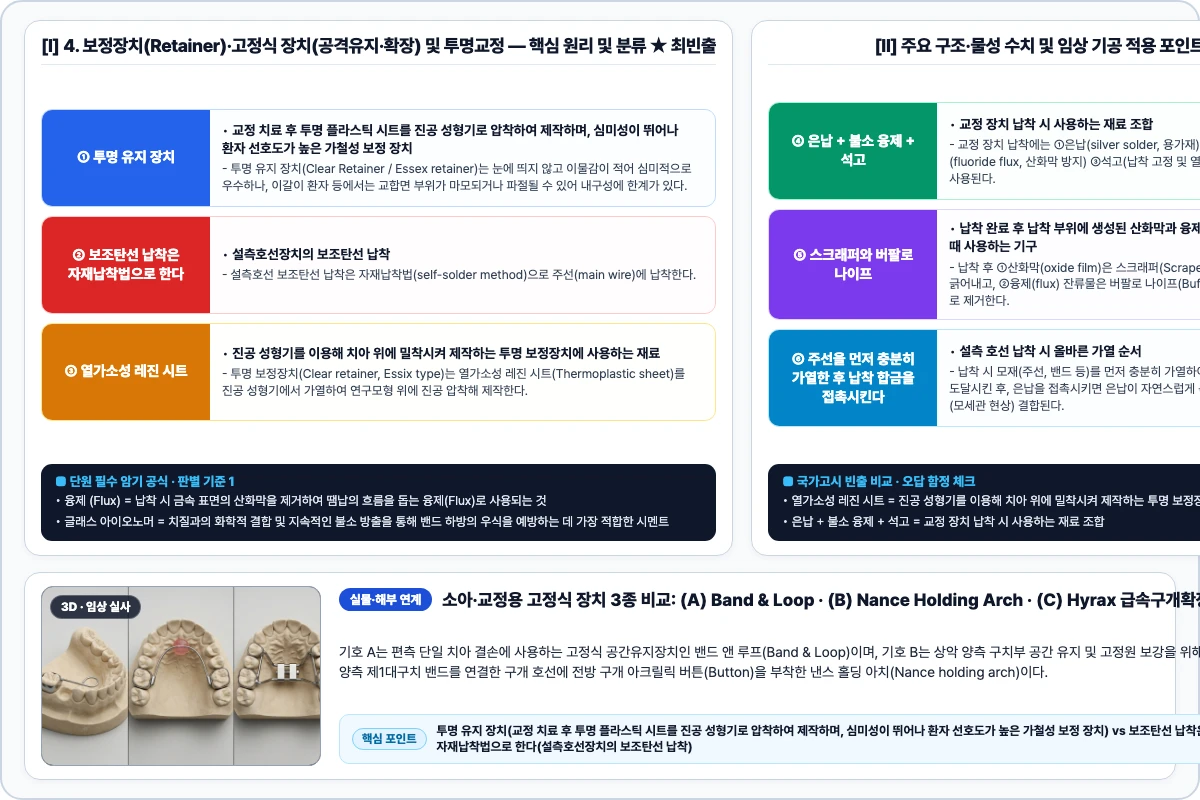
투명 유지 장치(Clear Retainer / Essex retainer)는 눈에 띄지 않고 이물감이 적어 심미적으로 우수하나, 이갈이 환자 등에서는 교합면 부위가 마모되거나 파절될 수 있어 내구성에 한계가 있다.
설측호선 보조탄선 납착은 자재납착법(self-solder method)으로 주선(main wire)에 납착한다. 보조탄선(0.5~0.7mm)은 가늘므로 플라이어를 사용하여 구부려야 하며, 납착 전 불소융제(불화붕산칼륨)를 도포하고, 주선을 먼저 가열한 후 탄선을 가열하여 납착을 완성한다.
투명 보정장치(Clear retainer, Essix type)는 열가소성 레진 시트(Thermoplastic sheet)를 진공 성형기에서 가열하여 연구모형 위에 진공 압착해 제작한다. 두께는 보통 1.0~1.5mm 시트를 사용하며, 심미성이 우수하고 제작이 간편하다.
마이메르시 제작 · 국시 핵심 기전 도해
핵심 정리 · 투명 유지 장치 (Clear Retainer) = 교정 치료 후 투명 플라스틱 시트를 진공 성형기로 압착하여 제작하며, 심미성이 뛰어나 환자 선호도가 높은 가철성 보정 장치 / 보조탄선 납착은 자재납착법으로 한다 = 설측호선장치의 보조탄선 납착 / 열가소성 레진 시트 (thermoplastic sheet) = 진공 성형기를 이용해 치아 위에 밀착시켜 제작하는 투명 보정장치에 사용하는 재료.
2. 주요 구조·물성 및 공정 기준 '23 · '24
연화 현상에 의한 탄성 상실 및 파절 위험(스테인리스 스틸 와이어 납착 중 화염에 장시간 노출되어 모재가 과열되었을 때 발생하는 가장 치명적인 결함)의 경우, 교정용 SS 와이어는 냉간 가공을 통해 특유의 탄성을 얻은 상태이다. 과열되면 이 결정 구조가 풀리면서 연화(Annealing)되어 흐물흐물해지고, 꺾으면 쉽게 툭 부러지게 되어 교정력을 잃게 된다. 와이어 전체의 연화 방지 및 탄성 보존(와이어 납착 직후 가열된 장치를 물에 담가 급속 냉각 처리를 시행해야 하는 주된 금속학적 목적)의 경우, 급속 냉각(Quenching)을 하지 않고 공기 중에서 천천히 식히면(서냉), 납착 부위의 열이 와이어 전체로 서서히 전도되어 와이어 전체가 연화(Annealing)될 수 있다. 이를 막고 탄성을 보존하기 위해 즉시 물에 식힌다. 타 부위의 열전달에 의한 재결정 방지를 위해(교정용 와이어 납착 시 열전도도가 낮아야 하는 이유)의 경우, 교정용 와이어는 열전도도가 낮아야 납착 부위의 열이 주변으로 전달되지 않아 인근 클라스프·스프링의 재결정(Recrystallization)을 방지할 수 있다. 재결정이 일어나면 와이어의 탄성이 소실(소둔, Annealing)되어 교정력을 잃게 된다('22·'24 기출).
납착 합금의 초과열(밴드에 와이어 납착 시 납착부위에 미세기포가 많이 발생하는 이유)의 경우, 납착 합금을 과열(초과열)하면 합금 내부 가스가 팽창하여 납착 부위에 미세 기포(Porosity)가 다수 발생한다. 기포가 생기면 납착 결합 강도가 현저히 저하되므로, 적정 온도에서 신속하게 납착 작업을 완료해야 한다. 납착 완료 후 융제(Flux) 잔사는 부식성이 있어 금속 표면을 손상시키므로 필수적으로 제거해야 한다. 버팔로 나이프(Buffalo knife)의 날카로운 끝으로 고화된 융제 잔사를 긁어내고, 이후 온수로 세척한다. 크라운디스탈슈 공간유지장치(납착 과정이 필요한 교정장치)의 경우, 크라운디스탈슈(Crown 디스탈 슈) 공간유지장치는 스테인리스 크라운과 슈(shoe) 부분을 은납착으로 결합하여 제작한다. 납착은 슈의 수직부를 크라운 원심면에 정확히 위치시켜 결합하는 과정으로, 납착 없이는 장치 제작이 불가능하다('23·'24 기출).
먼저 주선을 가열하고 나중에 탄선을 가열하여 납착한다(설측호선장치에서 주선과 보조탄선을 납착하는 순서)의 경우, 설측호선 납착 시 주선(main wire, 굵기)을 먼저 가열한 후 가늘고 열에 약한 보조탄선(auxiliary spring)을 가열한다. 굵은 주선을 먼저 충분히 가열하여 납착 온도를 만들고, 탄선은 짧게 가열한다. 납착 전 불소융제(불화붕산칼륨)를 먼저 도포하는 것도 중요하다. 연마 효율을 높이기 위해 앞 단계에서 사용한 연마 휠의 연마 방향에 대해 90°(직각)로 방향을 바꿔 연마한다. 직각 방향으로 접촉하면 이전 단계의 연마 줄무늬(Scratch)가 효과적으로 제거되어 표면이 균일하게 매끄러워진다('24 기출).
| 분류 | 핵심 개념 · 구조 | 출제 기준 및 조건 | 핵심 기전 및 시험 변별 포인트 |
|---|---|---|---|
| 공정·기준 | 연화 현상에 의한 탄성 상실 및 파절 위험 | 스테인리스 스틸 와이어 납착 중 화염에 장시간 노출되어 모재가 과열되었을 때 발생하는 가장 치명적인 결함 | 교정용 SS 와이어는 냉간 가공을 통해 특유의 탄성을 얻은 상태이다('24 기출) |
| 공정·기준 | 와이어 전체의 연화 방지 및 탄성 보존 | 와이어 납착 직후 가열된 장치를 물에 담가 급속 냉각 처리를 시행해야 하는 주된 금속학적 목적 | 급속 냉각(Quenching)을 하지 않고 공기 중에서 천천히 식히면(서냉), 납착 부위의 열이 와이어 전체로 서서히 전도되어 와이어 전체가 연화(Annealing)될 수 있다('23 기출) |
| 공정·기준 | 타 부위의 열전달에 의한 재결정 방지를 위해 | 교정용 와이어 납착 시 열전도도가 낮아야 하는 이유 | 교정용 와이어는 열전도도가 낮아야 납착 부위의 열이 주변으로 전달되지 않아 인근 클라스프·스프링의 재결정(Recrystallization)을 방지할 수 있다('24 기출) |
| 공정·기준 | 납착 합금의 초과열 | 밴드에 와이어 납착 시 납착부위에 미세기포가 많이 발생하는 이유 | 납착 합금을 과열(초과열)하면 합금 내부 가스가 팽창하여 납착 부위에 미세 기포(Porosity)가 다수 발생한다('23 기출) |
| 공정·기준 | 버팔로 나이프 | 와이어 납착 작업이 끝난 후 납착 부위에 남아 있는 융제를 제거할 때 사용하는 도구 | 납착 완료 후 융제(Flux) 잔사는 부식성이 있어 금속 표면을 손상시키므로 필수적으로 제거해야 한다('24 기출) |
| 공정·기준 | 크라운디스탈슈 공간유지장치 | 납착 과정이 필요한 교정장치 | 크라운디스탈슈(Crown 디스탈 슈) 공간유지장치는 스테인리스 크라운과 슈(shoe) 부분을 은납착으로 결합하여 제작한다('23 기출) |
| 공정·기준 | 먼저 주선을 가열하고 나중에 탄선을 가열하여 납착한다 | 설측호선장치에서 주선과 보조탄선을 납착하는 순서 | 설측호선 납착 시 주선(main wire, 굵기)을 먼저 가열한 후 가늘고 열에 약한 보조탄선(auxiliary spring)을 가열한다('24 기출) |
- 납착 합금의 초과열: 납착 합금을 과열(초과열)하면 합금 내부 가스가 팽창하여 납착 부위에 미세 기포(Porosity)가 다수 발생한다. 기포가 생기면 납착 결합 강도가 현저히 저하되므로, 적정 온도에서 신속하게 납착 작업을 완료해야 한다('24 기출).
- 버팔로 나이프: 납착 완료 후 융제(Flux) 잔사는 부식성이 있어 금속 표면을 손상시키므로 필수적으로 제거해야 한다. 버팔로 나이프(Buffalo knife)의 날카로운 끝으로 고화된 융제 잔사를 긁어내고, 이후 온수로 세척한다('23·'24 기출).
- 크라운디스탈슈 공간유지장치: 크라운디스탈슈(Crown 디스탈 슈) 공간유지장치는 스테인리스 크라운과 슈(shoe) 부분을 은납착으로 결합하여 제작한다. 납착은 슈의 수직부를 크라운 원심면에 정확히 위치시켜 결합하는 과정으로, 납착 없이는 장치 제작이 불가능하다('24 기출).
- 먼저 주선을 가열하고 나중에 탄선을 가열하여 납착한다: 설측호선 납착 시 주선(main wire, 굵기)을 먼저 가열한 후 가늘고 열에 약한 보조탄선(auxiliary spring)을 가열한다. 굵은 주선을 먼저 충분히 가열하여 납착 온도를 만들고, 탄선은 짧게 가열한다. 납착 전 불소융제(불화붕산칼륨)를 먼저 도포하는 것도 중요하다('23·'24 기출).
- 90°: 연마 효율을 높이기 위해 앞 단계에서 사용한 연마 휠의 연마 방향에 대해 90°(직각)로 방향을 바꿔 연마한다. 직각 방향으로 접촉하면 이전 단계의 연마 줄무늬(Scratch)가 효과적으로 제거되어 표면이 균일하게 매끄러워진다('24 기출).

소아·교정용 고정식 장치 3종 비교: (A) Band & Loop · (B) Nance Holding Arch · (C) Hyrax 급속구개확장장치(RPE)
기호 A는 편측 단일 치아 결손에 사용하는 고정식 공간유지장치인 밴드 앤 루프(Band & Loop)이며, 기호 B는 상악 양측 구치부 공간 유지 및 고정원 보강을 위해 양측 제1대구치 밴드를 연결한 구개 호선에 전방 구개 아크릴릭 버튼(Button)을 부착한 낸스 홀딩 아치(Nance holding arch)이다.
하이랙스(Hyrax, Hygienic Rapid Expander, 기호 C)는 구개 점막을 덮는 아크릴 레진 패드가 있는 하스(Haas)형과 달리 전금속 프레임과 잭스크류로만 이루어져 구강 위생 관리가 우수하며, 강한 정형외과적 힘으로 정중구개봉합(Midpalatal suture)을 단기간(2~3주)에 골격적으로 확장한 뒤 신생골 침착을 위해 약 3개월간 그대로 고정(보정)한다('23·'24 기출).
마이메르시 제작 · 3D 아틀라스 및 임상 실사 가이드
핵심 정리 · 연화 현상에 의한 탄성 상실 및 파절 위험 = 스테인리스 스틸 와이어 납착 중 화염에 장시간 노출되어 모재가 과열되었을 때 발생하는 가장 치명적인 결함 / 와이어 전체의 연화 방지 및 탄성 보존 = 와이어 납착 직후 가열된 장치를 물에 담가 급속 냉각 처리를 시행해야 하는 주된 금속학적 목적 / 타 부위의 열전달에 의한 재결정 방지를 위해 = 교정용 와이어 납착 시 열전도도가 낮아야 하는 이유.
3. 임상 기공 적용과 국시 빈출 포인트 '23 · '24
교정용 납착에 사용하는 융제(Flux)는 불화붕산칼륨(Potassium fluoroborate)을 주성분으로 한 불소융제이다. 불소 성분이 표면 산화막을 강력히 용해·제거하고 추가 산화를 방지하여 납착 합금의 젖음성과 결합 강도를 높여준다. 로치 클라스프(Roach clasp)는 밴드에 납착하여 사용하는 클라스프로, 사용 전 필수적으로 납착 과정이 필요하다. 이와 달리 아담스 클라스프, 볼 클라스프, 루프 클라스프 등 대부분의 가철식 장치용 클라스프는 레진상에 태그를 매립하여 사용하므로 납착이 필요하지 않는다. 납착 완료 후 와이어 표면에 형성된 산화막(Oxidation layer)은 스크래퍼(Scraper)로 긁어내어 제거한다. 스크래퍼의 날카로운 끝으로 산화 피막을 물리적으로 제거한 후 연마 과정으로 마무리한다('23·'24 기출).
납착될 밴드와 와이어 면을 깨끗하게 청소한다(납착의 일반적 원칙)의 경우, 납착 전 밴드와 와이어 접합면을 깨끗하게 청소하는 것이 가장 기본적이고 중요한 원칙이다. 기름기나 이물질이 있으면 납착 합금이 젖지 않아(Wetting 불량) 결합력이 현저히 떨어진다. 가열은 신속하고 국소적으로 하며 과열(빨간색)은 피해야 한다. Thin wire에서 약 700℃(교정용 은납 중 저용융납의 용융 온도)의 경우, 교정용 은납착(silver soldering) 중 저용융납은 가는 와이어(thin wire) 작업 시 약 700℃에서 용융된다. 모재인 스테인리스 스틸의 융점(약 1,400℃)보다 훨씬 낮아 모재 손상 없이 정밀한 접합이 가능하며, 이것이 brazing(경납착)의 원리이다. 구리(Cu)는 은납 합금의 융점을 낮추고 강도·경도를 높여 작업성과 접합 강도를 개선한다. 은(Ag)은 주성분으로 유동성과 변색 저항성(tarnish resistance)을, 아연(Zn)은 탈산제로 산화 방지와 융점 강하를 담당하며, 구리는 함량이 많아지면 오히려 변색되기 쉬워진다('24 기출).
0.5 ~ 0.75 mm(횡구개호선 설치 시 와이어와 구개면 사이의 적절한 이개 거리)의 경우, TPA(Trans Palatal Arch)는 구개 점막에서 약 0.5~0.75 mm 정도 이개시켜 설치한다. 점막과 너무 가까우면 압박 자극과 궤양이 발생하고, 너무 멀면 혀의 자극과 발음 장애를 유발하므로 이 거리가 임상적 표준이다. 납착용클램프(Soldering clamp)(교정용 와이어를 납착할 때 와이어를 고정하는 데 사용하는 기구)의 경우, 납착용 클램프(Soldering clamp)는 납착 시 교정용 와이어를 안정적으로 고정하여 정확한 위치에서 납착이 이루어지도록 보조하는 기구이다. 와이어가 열에 의해 움직이지 않도록 견고하게 잡아주며, 다양한 각도에서 고정이 가능하다. 접합할 와이어를 가열하여 전도된 열로 땜납을 녹인(스테인리스 스틸 와이어 간의 은납착 시, 땜납이 접합부로 원활하게 흐르게 하기 위한 올바른 가열 방식)의 경우, 납착의 원리는 땜납을 직접 녹이는 것이 아니라, 접합할 와이어를 가열하여 그 전도된 열로 땜납이 녹으면서 온도가 더 높은 곳을 향해 흘러 들어가게 하는 것이다('22·'24 기출).
| 분류 | 핵심 개념 · 구조 | 출제 기준 및 조건 | 핵심 기전 및 시험 변별 포인트 |
|---|---|---|---|
| 임상·감별 | 불소융제(불화붕산칼륨) | 납착 시 교정용 와이어에 형성될 산화막을 방지하거나 제거하기 위해 사용하는 융제 | 교정용 납착에 사용하는 융제(Flux)는 불화붕산칼륨(Potassium fluoroborate)을 주성분으로 한 불소융제이다('24 기출) |
| 임상·감별 | 로치 클라스프 | 클라스프 종류 중 납착 과정이 필요한 것 | 로치 클라스프(Roach clasp)는 밴드에 납착하여 사용하는 클라스프로, 사용 전 필수적으로 납착 과정이 필요하다('23 기출) |
| 임상·감별 | 스크래퍼 | 와이어 납착 후 표면에 형성된 산화막을 제거할 때 사용할 수 있는 기구 | 납착 완료 후 와이어 표면에 형성된 산화막(Oxidation layer)은 스크래퍼(Scraper)로 긁어내어 제거한다('24 기출) |
| 임상·감별 | 납착될 밴드와 와이어 면을 깨끗하게 청소한다 | 납착의 일반적 원칙 | 납착 전 밴드와 와이어 접합면을 깨끗하게 청소하는 것이 가장 기본적이고 중요한 원칙이다('23 기출) |
| 임상·감별 | Thin wire에서 약 700℃ | 교정용 은납 중 저용융납의 용융 온도 | 교정용 은납착(silver soldering) 중 저용융납은 가는 와이어(thin wire) 작업 시 약 700℃에서 용융된다('24 기출) |
| 임상·감별 | 구리 (Cu, Copper) | 은납의 조성 성분 중 융점을 낮추고 합금의 강도를 높이는 역할을 하는 성분 | 구리(Cu)는 은납 합금의 융점을 낮추고 강도·경도를 높여 작업성과 접합 강도를 개선한다('23 기출) |
| 임상·감별 | 0.5 ~ 0.75 mm | 횡구개호선 설치 시 와이어와 구개면 사이의 적절한 이개 거리 | TPA(Trans Palatal Arch)는 구개 점막에서 약 0('24 기출) |
- 납착될 밴드와 와이어 면을 깨끗하게 청소한다: 납착 전 밴드와 와이어 접합면을 깨끗하게 청소하는 것이 가장 기본적이고 중요한 원칙이다. 기름기나 이물질이 있으면 납착 합금이 젖지 않아(Wetting 불량) 결합력이 현저히 떨어진다. 가열은 신속하고 국소적으로 하며 과열(빨간색)은 피해야 한다('24 기출).
- Thin wire에서 약 700℃: 교정용 은납착(silver soldering) 중 저용융납은 가는 와이어(thin wire) 작업 시 약 700℃에서 용융된다. 모재인 스테인리스 스틸의 융점(약 1,400℃)보다 훨씬 낮아 모재 손상 없이 정밀한 접합이 가능하며, 이것이 brazing(경납착)의 원리이다('23·'24 기출).
- 구리 (Cu, Copper): 구리(Cu)는 은납 합금의 융점을 낮추고 강도·경도를 높여 작업성과 접합 강도를 개선한다. 은(Ag)은 주성분으로 유동성과 변색 저항성(tarnish resistance)을, 아연(Zn)은 탈산제로 산화 방지와 융점 강하를 담당하며, 구리는 함량이 많아지면 오히려 변색되기 쉬워진다('24 기출).
- 0.5 ~ 0.75 mm: TPA(Trans Palatal Arch)는 구개 점막에서 약 0.5~0.75 mm 정도 이개시켜 설치한다. 점막과 너무 가까우면 압박 자극과 궤양이 발생하고, 너무 멀면 혀의 자극과 발음 장애를 유발하므로 이 거리가 임상적 표준이다('23·'24 기출).
- 납착용클램프(Soldering clamp): 납착용 클램프(Soldering clamp)는 납착 시 교정용 와이어를 안정적으로 고정하여 정확한 위치에서 납착이 이루어지도록 보조하는 기구이다. 와이어가 열에 의해 움직이지 않도록 견고하게 잡아주며, 다양한 각도에서 고정이 가능하다('24 기출).
- 접합할 와이어를 가열하여 전도된 열로 땜납을 녹인: 납착의 원리는 땜납을 직접 녹이는 것이 아니라, 접합할 와이어를 가열하여 그 전도된 열로 땜납이 녹으면서 온도가 더 높은 곳을 향해 흘러 들어가게 하는 것이다('23·'24 기출).
핵심 정리 · 불소융제(불화붕산칼륨) = 납착 시 교정용 와이어에 형성될 산화막을 방지하거나 제거하기 위해 사용하는 융제 / 로치 클라스프 = 클라스프 종류 중 납착 과정이 필요한 것 / 스크래퍼 = 와이어 납착 후 표면에 형성된 산화막을 제거할 때 사용할 수 있는 기구.