2. 주조 금 인레이·온레이 제작 공정 (납형·주입선·매몰·주조·합착) '22 · '23 · '24
2. 주조 금 인레이·온레이 제작 공정 (납형·주입선·매몰·주조·합착) 단원에서는 약 85%, 실패 시 재제작이 용이함, 적합도 향상 및 응력 집중에 의한 파절 방지의 핵심 정의와 기공 공정 기준, 그리고 국가고시 빈출 감별 지표를 체계적으로 정리한다.
1. 핵심 개념과 기본 원리 '23 · '24
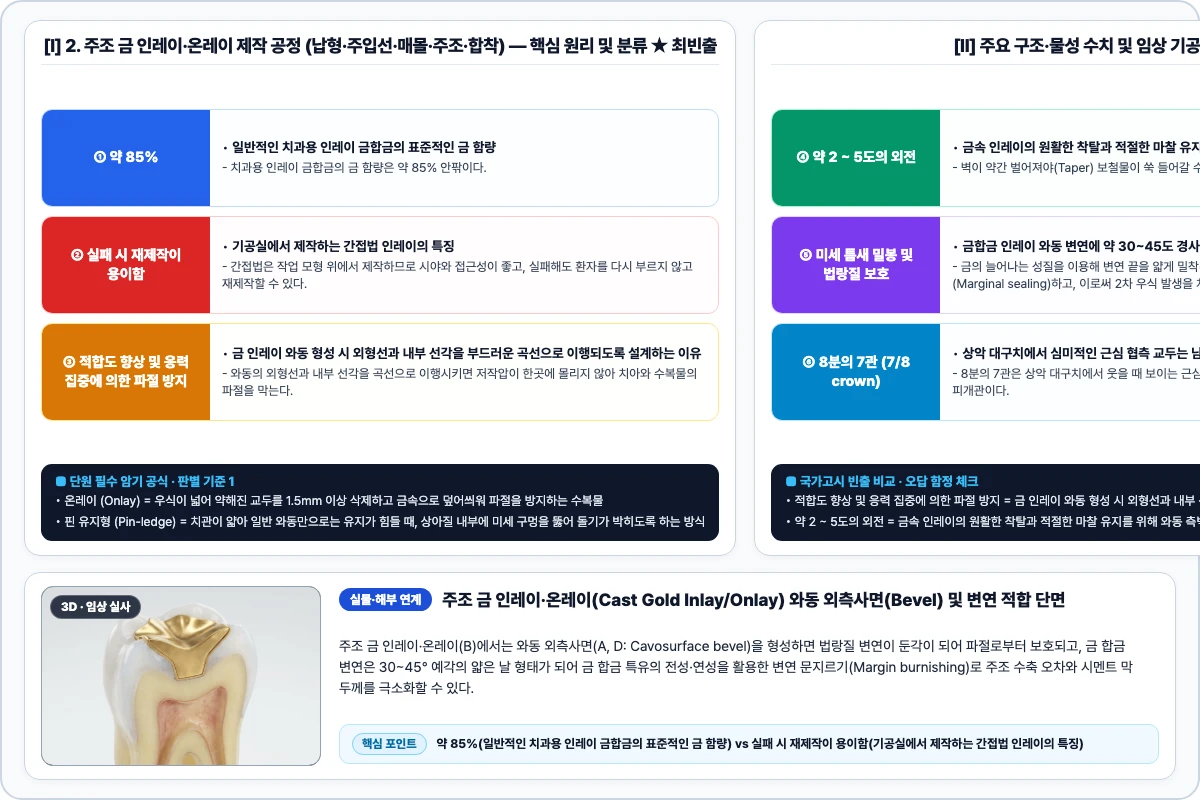
치과용 인레이 금합금의 금 함량은 약 85% 안팎이다. 금이 많을수록 변색과 부식에 강하고 연성이 좋아 버니싱이 잘되지만, 강도는 낮아 힘을 많이 받는 부위에는 등급을 올려 쓴다. 실패 시 재제작이 용이함(기공실에서 제작하는 간접법 인레이의 특징)의 경우, 간접법은 작업 모형 위에서 제작하므로 시야와 접근성이 좋고, 실패해도 환자를 다시 부르지 않고 재제작할 수 있다. 다만 인상 채득과 모형 제작 단계가 더해지는 만큼 오차 요인도 함께 늘어난다. 적합도 향상 및 응력 집중에 의한 파절 방지(금 인레이 와동 형성 시 외형선과 내부 선각을 부드러운 곡선으로 이행되도록 설계하는 이유)의 경우, 와동의 외형선과 내부 선각을 곡선으로 이행시키면 저작압이 한곳에 몰리지 않아 치아와 수복물의 파절을 막는다. 또 각진 부분이 없어 왁스와 주조체가 구석까지 잘 들어차 적합도가 좋아진다('24 기출).
약 2 ~ 5도의 외전(금속 인레이의 원활한 착탈과 적절한 마찰 유지를 위해 와동 측벽에 부여하는 이상적인 각도)의 경우, 벽이 약간 벌어져야(Taper) 보철물이 쑥 들어갈 수 있고, 동시에 꽉 끼는 마찰 유지력을 얻을 수 있다. 0도(평행)면 뻑뻑해서 들어가지 않고 시멘트 통로도 없으며, 너무 많이 벌어지면 유지력이 상실되므로, 종이컵을 포갰을 때 꽉 끼는 정도인 2~5도가 황금비율이다. 미세 틈새 밀봉 및 법랑질 보호(금합금 인레이 와동 변연에 약 30~45도 경사의 베벨을 형성하는 주된 목적)의 경우, 금의 늘어나는 성질을 이용해 변연 끝을 얇게 밀착(Burnishing)시켜 미세 틈새를 완벽히 밀봉(Marginal sealing)하고, 이로써 2차 우식 발생을 차단하는 것이 목적이다. 8분의 7관은 상악 대구치에서 웃을 때 보이는 근심협측 교두만 남기고 나머지를 금속으로 덮는 부분 피개관이다. 심미성과 강도를 함께 얻되 전부 피개관보다 치질을 아낄 수 있다('22·'24 기출).
온레이는 약해진 교두를 1.5mm 이상 삭제하고 금속으로 덮어 파절을 막는 수복물이다. 인레이는 와동 안쪽만 채워 교두를 덮지 않으므로 교두가 약해진 경우에는 쓸 수 없다. 핀 유지형은 상아질에 1.5~2.0mm 깊이의 핀홀을 뚫고 주조된 금속 돌기가 그 안에 박히게 하는 방식이다. 치관이 짧아 축면만으로 유지를 얻기 어려울 때 쓰며, 치수를 침범하지 않도록 위치와 깊이를 신중히 정해야 한다. 모형에서 납형을 제거하기 직전(인레이 납형에 주입선을 부착하는 가장 적절한 시점)의 경우, 주입선은 납형이 모형에 안착된 상태에서 부착한 뒤, 이를 손잡이 삼아 삽입로와 평행하게 빼내는 것이 원칙이다. 납형을 먼저 떼어 낸 뒤 붙이면 그 과정에서 이미 변형이 생겨 적합도가 떨어진다('23·'24 기출).
| 분류 | 핵심 개념 · 구조 | 출제 기준 및 조건 | 핵심 기전 및 시험 변별 포인트 |
|---|---|---|---|
| 핵심 원리 | 약 85% | 일반적인 치과용 인레이 금합금의 표준적인 금 함량 | 치과용 인레이 금합금의 금 함량은 약 85% 안팎이다('24 기출) |
| 핵심 원리 | 실패 시 재제작이 용이함 | 기공실에서 제작하는 간접법 인레이의 특징 | 간접법은 작업 모형 위에서 제작하므로 시야와 접근성이 좋고, 실패해도 환자를 다시 부르지 않고 재제작할 수 있다('23 기출) |
| 핵심 원리 | 적합도 향상 및 응력 집중에 의한 파절 방지 | 금 인레이 와동 형성 시 외형선과 내부 선각을 부드러운 곡선으로 이행되도록 설계하는 이유 | 와동의 외형선과 내부 선각을 곡선으로 이행시키면 저작압이 한곳에 몰리지 않아 치아와 수복물의 파절을 막는다('24 기출) |
| 핵심 원리 | 약 2 ~ 5도의 외전 | 금속 인레이의 원활한 착탈과 적절한 마찰 유지를 위해 와동 측벽에 부여하는 이상적인 각도 | 벽이 약간 벌어져야(Taper) 보철물이 쑥 들어갈 수 있고, 동시에 꽉 끼는 마찰 유지력을 얻을 수 있다('23 기출) |
| 핵심 원리 | 미세 틈새 밀봉 및 법랑질 보호 | 금합금 인레이 와동 변연에 약 30~45도 경사의 베벨을 형성하는 주된 목적 | 금의 늘어나는 성질을 이용해 변연 끝을 얇게 밀착(Burnishing)시켜 미세 틈새를 완벽히 밀봉(Marginal sealing)하고, 이로써 2차 우식 발생을 차단하는 것이 목적이다('24 기출) |
| 핵심 원리 | 8분의 7관 (7/8 crown) | 상악 대구치에서 심미적인 근심 협측 교두는 남겨두고 나머지 부위만 금속으로 피개하는 보철물 | 8분의 7관은 상악 대구치에서 웃을 때 보이는 근심협측 교두만 남기고 나머지를 금속으로 덮는 부분 피개관이다('23 기출) |
| 핵심 원리 | 온레이 (Onlay) | 우식이 넓어 약해진 교두를 1.5mm 이상 삭제하고 금속으로 덮어씌워 파절을 방지하는 수복물 | 온레이는 약해진 교두를 1.5mm 이상 삭제하고 금속으로 덮어 파절을 막는 수복물이다. 인레이는 와동 안쪽만 채워 교두를 덮지 않으므로 교두가 약해진 경우에는 쓸 수 없다('24 기출) |
- 약 2 ~ 5도의 외전: 벽이 약간 벌어져야(Taper) 보철물이 쑥 들어갈 수 있고, 동시에 꽉 끼는 마찰 유지력을 얻을 수 있다. 0도(평행)면 뻑뻑해서 들어가지 않고 시멘트 통로도 없으며, 너무 많이 벌어지면 유지력이 상실되므로, 종이컵을 포갰을 때 꽉 끼는 정도인 2~5도가 황금비율이다('24 기출).
- 미세 틈새 밀봉 및 법랑질 보호: 금의 늘어나는 성질을 이용해 변연 끝을 얇게 밀착(Burnishing)시켜 미세 틈새를 완벽히 밀봉(Marginal sealing)하고, 이로써 2차 우식 발생을 차단하는 것이 목적이다('23·'24 기출).
- 8분의 7관 (7/8 crown): 8분의 7관은 상악 대구치에서 웃을 때 보이는 근심협측 교두만 남기고 나머지를 금속으로 덮는 부분 피개관이다. 심미성과 강도를 함께 얻되 전부 피개관보다 치질을 아낄 수 있다('24 기출).
- 온레이 (Onlay): 온레이는 약해진 교두를 1.5mm 이상 삭제하고 금속으로 덮어 파절을 막는 수복물이다. 인레이는 와동 안쪽만 채워 교두를 덮지 않으므로 교두가 약해진 경우에는 쓸 수 없다('23·'24 기출).
- 핀 유지형 (Pin-ledge): 핀 유지형은 상아질에 1.5~2.0mm 깊이의 핀홀을 뚫고 주조된 금속 돌기가 그 안에 박히게 하는 방식이다. 치관이 짧아 축면만으로 유지를 얻기 어려울 때 쓰며, 치수를 침범하지 않도록 위치와 깊이를 신중히 정해야 한다('24 기출).
- 모형에서 납형을 제거하기 직전: 주입선은 납형이 모형에 안착된 상태에서 부착한 뒤, 이를 손잡이 삼아 삽입로와 평행하게 빼내는 것이 원칙이다. 납형을 먼저 떼어 낸 뒤 붙이면 그 과정에서 이미 변형이 생겨 적합도가 떨어진다('23·'24 기출).
치과용 인레이 금합금의 금 함량은 약 85% 안팎이다. 금이 많을수록 변색과 부식에 강하고 연성이 좋아 버니싱이 잘되지만, 강도는 낮아 힘을 많이 받는 부위에는 등급을 올려 쓴다.
간접법은 작업 모형 위에서 제작하므로 시야와 접근성이 좋고, 실패해도 환자를 다시 부르지 않고 재제작할 수 있다. 다만 인상 채득과 모형 제작 단계가 더해지는 만큼 오차 요인도 함께 늘어난다.
와동의 외형선과 내부 선각을 곡선으로 이행시키면 저작압이 한곳에 몰리지 않아 치아와 수복물의 파절을 막는다. 또 각진 부분이 없어 왁스와 주조체가 구석까지 잘 들어차 적합도가 좋아진다.
마이메르시 제작 · 국시 핵심 기전 도해
핵심 정리 · 약 85% = 일반적인 치과용 인레이 금합금의 표준적인 금 함량 / 실패 시 재제작이 용이함 = 기공실에서 제작하는 간접법 인레이의 특징 / 적합도 향상 및 응력 집중에 의한 파절 방지 = 금 인레이 와동 형성 시 외형선과 내부 선각을 부드러운 곡선으로 이행되도록 설계하는 이유.
2. 주요 구조·물성 및 공정 기준 '23 · '24
불완전 소환 및 주형 과열(주조 완료 후 금속 표면이 검게 변색되는 현상의 주된 원인)의 경우, 불완전한 소환(Incomplete burnout / Overheating)으로 탄소 잔류물이 남거나 주형/합금을 과열시키면 황화 가스 등에 의해 주조체 표면이 변색될 수 있다. 경화팽창보다 열팽창량이 큼(석고결합 매몰재의 팽창 특성)의 경우, 석고결합 매몰재는 결정 성장에 의한 경화팽창보다 열에 의한 실리카의 상전이 팽창(열팽창)량이 더 크다.(Thermal > Setting expansion). 매몰재 팽창 완충(주조용 금속 링 내벽에 이장재를 설치하는 가장 주된 이유)의 경우, 금속 링은 팽창하지 않으므로, 안쪽에 쿠션 역할을 하는 라이너를 깔아주어야 매몰재가 자유롭게 팽창하여 금속 수축을 보상할 수 있다.(Expansion cushion)('22·'24 기출).
용융-발화-기화(매몰된 링을 소환로에 넣었을 때 내부 왁스의 변화 과정)의 경우, 왁스는 열을 받으면 먼저 녹고(용융), 불이 붙으며(발화), 마지막에 가스가 되어 사라진다(기화). (Melting -> Flaming -> Vaporizing). 액상선 온도보다 50℃ 높게(치과용 금합금의 가장 이상적인 주조 온도)의 경우, 합금이 완전히 녹는 액상선 온도보다 약 50℃ 정도 더 가열(50℃ above liquidus)했을 때 유동성이 가장 좋아져 정밀한 주조가 가능하다. 주조체 무게의 1.5~2.0배(인레이 주조 시 필요한 금속의 양을 결정하는 올바른 기준)의 경우, 금속량은 주조체 무게의 1.5~2배로 잡는다. 남는 금속이 원추대(Button)를 이루면서 응고 중인 주조체에 용융 금속을 계속 공급해 수축 기공을 막아 주기 때문이며, 부족하면 두꺼운 부위 내부에 결함이 남는다('23·'24 기출).
금합금 산욕에는 50% 염산 용액을 쓴다. 표면 산화막과 잔류 매몰재를 화학적으로 녹여 본래의 금색을 되찾는 과정이며, 이때 금속 집게를 함께 담그면 이온화 경향 차이로 구리가 석출되어 주조체가 붉게 변한다. 매몰재의 총 팽창은 경화팽창(setting expansion) + 수화팽창(hygroscopic expansion) + 열팽창(thermal expansion)으로 구성되며, 이 중 경화팽창이 약 1/3(0.3~0.5%), 수화팽창이 1/3, 열팽창이 1/3을 차지한다. 세 팽창의 균형이 정밀 주조의 핵심이다. 주조 링 가열(burnout)의 핵심 목적은 매몰재의 열팽창(thermal expansion)을 유도하여 금합금 주조 수축을 보상하고, 동시에 왁스를 용융·기화·발화시켜 주형(mold) 공간을 확보하는 것이다. 석영의 α→β 전이 팽창이 주된 메커니즘이다('24 기출).
| 분류 | 핵심 개념 · 구조 | 출제 기준 및 조건 | 핵심 기전 및 시험 변별 포인트 |
|---|---|---|---|
| 공정·기준 | 불완전 소환 및 주형 과열 | 주조 완료 후 금속 표면이 검게 변색되는 현상의 주된 원인 | 불완전한 소환(Incomplete burnout / Overheating)으로 탄소 잔류물이 남거나 주형/합금을 과열시키면 황화 가스 등에 의해 주조체 표면이 변색될 수 있다('24 기출) |
| 공정·기준 | 경화팽창보다 열팽창량이 큼 | 석고결합 매몰재의 팽창 특성 | 석고결합 매몰재는 결정 성장에 의한 경화팽창보다 열에 의한 실리카의 상전이 팽창(열팽창)량이 더 크다.(Thermal > Setting expansion)('23 기출) |
| 공정·기준 | 매몰재 팽창 완충 | 주조용 금속 링 내벽에 이장재를 설치하는 가장 주된 이유 | 금속 링은 팽창하지 않으므로, 안쪽에 쿠션 역할을 하는 라이너를 깔아주어야 매몰재가 자유롭게 팽창하여 금속 수축을 보상할 수 있다.(Expansion cushion)('24 기출) |
| 공정·기준 | 용융-발화-기화 | 매몰된 링을 소환로에 넣었을 때 내부 왁스의 변화 과정 | 왁스는 열을 받으면 먼저 녹고(용융), 불이 붙으며(발화), 마지막에 가스가 되어 사라진다(기화). (Melting -> Flaming -> Vaporizing)('23 기출) |
| 공정·기준 | 액상선 온도보다 50℃ 높게 | 치과용 금합금의 가장 이상적인 주조 온도 | 합금이 완전히 녹는 액상선 온도보다 약 50℃ 정도 더 가열(50℃ above liquidus)했을 때 유동성이 가장 좋아져 정밀한 주조가 가능하다('24 기출) |
| 공정·기준 | 주조체 무게의 1.5~2.0배 | 인레이 주조 시 필요한 금속의 양을 결정하는 올바른 기준 | 금속량은 주조체 무게의 1('23 기출) |
| 공정·기준 | 50% | 금합금 산욕 시 주로 사용되는 염산의 적정 농도 | 금합금 산욕에는 50% 염산 용액을 쓴다('24 기출) |
- 용융-발화-기화: 왁스는 열을 받으면 먼저 녹고(용융), 불이 붙으며(발화), 마지막에 가스가 되어 사라진다(기화). (Melting -> Flaming -> Vaporizing)('24 기출).
- 액상선 온도보다 50℃ 높게: 합금이 완전히 녹는 액상선 온도보다 약 50℃ 정도 더 가열(50℃ above liquidus)했을 때 유동성이 가장 좋아져 정밀한 주조가 가능하다('23·'24 기출).
- 주조체 무게의 1.5~2.0배: 금속량은 주조체 무게의 1.5~2배로 잡는다. 남는 금속이 원추대(Button)를 이루면서 응고 중인 주조체에 용융 금속을 계속 공급해 수축 기공을 막아 주기 때문이며, 부족하면 두꺼운 부위 내부에 결함이 남는다('24 기출).
- 50%: 금합금 산욕에는 50% 염산 용액을 쓴다. 표면 산화막과 잔류 매몰재를 화학적으로 녹여 본래의 금색을 되찾는 과정이며, 이때 금속 집게를 함께 담그면 이온화 경향 차이로 구리가 석출되어 주조체가 붉게 변한다('23·'24 기출).
- 약 1/3: 매몰재의 총 팽창은 경화팽창(setting expansion) + 수화팽창(hygroscopic expansion) + 열팽창(thermal expansion)으로 구성되며, 이 중 경화팽창이 약 1/3(0.3~0.5%), 수화팽창이 1/3, 열팽창이 1/3을 차지한다. 세 팽창의 균형이 정밀 주조의 핵심이다('24 기출).
- 매몰재의 열팽창: 주조 링 가열(burnout)의 핵심 목적은 매몰재의 열팽창(thermal expansion)을 유도하여 금합금 주조 수축을 보상하고, 동시에 왁스를 용융·기화·발화시켜 주형(mold) 공간을 확보하는 것이다. 석영의 α→β 전이 팽창이 주된 메커니즘이다('23·'24 기출).

주조 금 인레이·온레이(Cast Gold Inlay/Onlay) 와동 외측사면(Bevel) 및 변연 적합 단면
주조 금 인레이·온레이(B)에서는 와동 외측사면(A, D: Cavosurface bevel)을 형성하면 법랑질 변연이 둔각이 되어 파절로부터 보호되고, 금 합금 변연은 30~45° 예각의 얇은 날 형태가 되어 금 합금 특유의 전성·연성을 활용한 변연 문지르기(Margin burnishing)로 주조 수축 오차와 시멘트 막 두께를 극소화할 수 있다.
주조 금 인레이는 내면 수복물(Intracoronal restoration)이므로 납형이 변형 없이 빠져나오도록 와동 바닥에서 교합면을 향해 각 측벽에 약 2~5°의 외향 경사(Divergence, 기호 C)를 주어야 하며, 다이 스페이서는 변연 밀폐(D)를 해치지 않도록 변연선에서 0.5~1.0mm 떨어진 내면에만 도포한다(반면 도재 인레이는 취성 때문에 사면 없이 90° Butt joint를 형성한다)('23·'24 기출).
마이메르시 제작 · 3D 아틀라스 및 임상 실사 가이드
핵심 정리 · 불완전 소환 및 주형 과열 = 주조 완료 후 금속 표면이 검게 변색되는 현상의 주된 원인 / 경화팽창보다 열팽창량이 큼 = 석고결합 매몰재의 팽창 특성 / 매몰재 팽창 완충 = 주조용 금속 링 내벽에 이장재를 설치하는 가장 주된 이유.
3. 임상 기공 적용과 국시 빈출 포인트 '23 · '24
카보런덤 디스크 → 샌드페이퍼 디스크 → 피니싱 버 → 러버 휠 → 트리폴리 → 루즈(금합금 주조체 연마 시 사용 기구의 올바른 순서)의 경우, 금속 연마는 거친 입자(coarse abrasive)에서 미세 입자(fine abrasive) 순으로 진행한다. 카보런덤 디스크/스톤 휠로 형태 부여 → 샌드페이퍼 디스크로 면 정리 → 피니싱 버로 변연 정리 → 러버 휠 포인트로 활택 → 트리폴리(tripoli)로 광택 → 루즈(rouge)로 경면 마감의 순서가 표준이다. 주형 온도와 합금의 용융 온도가 너무 낮을 때(주조체에 미세다공성이 발생하는 주된 원인)의 경우, 미세다공성(microporosity)은 주형 온도(mold temperature)나 합금 용융 온도(alloy melting temperature)가 낮아 용융금속의 유동성(fluidity)이 부족할 때, 응고 과정에서 미세 결정 사이에 가스나 수축 공간이 갇혀 발생한다. 적정 과열(superheating)과 충분한 주조압이 예방책이다. 수축류(reservoir, 또는 reservoir bulb)는 납형으로부터 약 1mm 거리에 부착하며, 굵은 주입선의 경우 2mm까지 둔다. 수축류는 응고 중인 주조체에 용융금속을 지속적으로 공급하여 주조 수축 기포(shrinkage porosity)를 예방하는 역할을 한다('23·'24 기출).
새 금속 80 : 재사용 금속 20(금합금 재사용 시 새 금속과 재사용 금속의 적절한 혼합 비율)의 경우, 금합금 재사용 시에는 새 금속(virgin alloy)을 50% 이상, 권장 80% 비율로 혼합한다. 재사용 합금(reused alloy)은 산화·기화로 저융점 원소(Zn, Cu)가 손실되어 조성 변화와 강도 저하가 발생하므로, 새 금속 비율을 높여 원래 조성을 유지해야 한다. 약 0.3%(직접법으로 인레이 왁스 채득 시 발생하는 수축률은 약 얼마인가?)의 경우, 직접법 인레이 왁스는 1℉(0.56℃) 하강 시 0.02% 수축하며, 용융 온도 약 113℉에서 구강 내 99℉로 14℉ 강하 시 약 0.28%(≒0.3%)의 수축이 발생한다. 이 수축은 매몰재의 경화·열팽창으로 보상되어야 하며, 왁스 자체의 잠재응력 관리도 중요하다. 수성콜로이드(Hydrocolloid) 인상재는 수분 증발에 의한 이액현상(Syneresis)과 수분 흡수에 의한 팽윤(Imbibition)이 일어나기 쉬우므로, 인상 채득 후 즉시 모형재를 주입하여 변형을 최소화해야 한다('24 기출).
석고 결합 매몰재(용융점이 낮은 금합금 인레이 주조 시 주로 사용하는 정밀도가 높은 매몰재)의 경우, 금(Gold)은 비교적 낮은 온도에서 녹으므로 표면이 거울처럼 매끄럽게 나오는 석고계 매몰재가 가장 좋다. Y형(근심-교합-원심 인레이 납형에 사용되는 주입선의 형태)의 경우, MOD 와동처럼 두 군데에 주입선이 필요한 경우, Y자 형태로 두 가지를 하나의 원추대로 통합한다. 비슷하거나 약간 굵은 직경(용융 금속이 들어가는 주입선의 직경(굵기)은 왁스 패턴 본체의 가장 두꺼운 부위와 비교했을 때 어떠해야 수축 기포를 막을 수 있는)의 경우, 통로(주입선)가 본체보다('22·'24 기출).
| 분류 | 핵심 개념 · 구조 | 출제 기준 및 조건 | 핵심 기전 및 시험 변별 포인트 |
|---|---|---|---|
| 임상·감별 | 카보런덤 디스크 → 샌드페이퍼 디스크 → 피니싱 버 → 러버 휠 → 트리폴리 → 루즈 | 금합금 주조체 연마 시 사용 기구의 올바른 순서 | 금속 연마는 거친 입자(coarse abrasive)에서 미세 입자(fine abrasive) 순으로 진행한다('24 기출) |
| 임상·감별 | 주형 온도와 합금의 용융 온도가 너무 낮을 때 | 주조체에 미세다공성이 발생하는 주된 원인 | 미세다공성(microporosity)은 주형 온도(mold temperature)나 합금 용융 온도(alloy melting temperature)가 낮아 용융금속의 유동성(fluidity)이 부족할 때, 응고 과정에서 미세 결정 사이에 가스나 수축 공간이 갇혀 발생한다('23 기출) |
| 임상·감별 | 약 1mm | 납형과 수축류 사이의 적절한 거리 | 수축류(reservoir, 또는 reservoir bulb)는 납형으로부터 약 1mm 거리에 부착하며, 굵은 주입선의 경우 2mm까지 둔다('24 기출) |
| 임상·감별 | 새 금속 80 : 재사용 금속 20 | 금합금 재사용 시 새 금속과 재사용 금속의 적절한 혼합 비율 | 금합금 재사용 시에는 새 금속(virgin alloy)을 50% 이상, 권장 80% 비율로 혼합한다('23 기출) |
| 임상·감별 | 약 0.3% | 직접법으로 인레이 왁스 채득 시 발생하는 수축률은 약 얼마인가? | 직접법 인레이 왁스는 1℉(0('24 기출) |
| 임상·감별 | 인상 채득 후 즉시 | 인레이 제작을 위해 수성콜로이드 인상재로 인상 채득 후 모형재를 주입하는 적정 시기 | 수성콜로이드(Hydrocolloid) 인상재는 수분 증발에 의한 이액현상(Syneresis)과 수분 흡수에 의한 팽윤(Imbibition)이 일어나기 쉬우므로, 인상 채득 후 즉시 모형재를 주입하여 변형을 최소화해야 한다('23 기출) |
| 임상·감별 | 석고 결합 매몰재 | 용융점이 낮은 금합금 인레이 주조 시 주로 사용하는 정밀도가 높은 매몰재 | 금(Gold)은 비교적 낮은 온도에서 녹으므로 표면이 거울처럼 매끄럽게 나오는 석고계 매몰재가 가장 좋다('24 기출) |
- 새 금속 80 : 재사용 금속 20: 금합금 재사용 시에는 새 금속(virgin alloy)을 50% 이상, 권장 80% 비율로 혼합한다. 재사용 합금(reused alloy)은 산화·기화로 저융점 원소(Zn, Cu)가 손실되어 조성 변화와 강도 저하가 발생하므로, 새 금속 비율을 높여 원래 조성을 유지해야 한다('24 기출).
- 약 0.3%: 직접법 인레이 왁스는 1℉(0.56℃) 하강 시 0.02% 수축하며, 용융 온도 약 113℉에서 구강 내 99℉로 14℉ 강하 시 약 0.28%(≒0.3%)의 수축이 발생한다. 이 수축은 매몰재의 경화·열팽창으로 보상되어야 하며, 왁스 자체의 잠재응력 관리도 중요하다('23·'24 기출).
- 인상 채득 후 즉시: 수성콜로이드(Hydrocolloid) 인상재는 수분 증발에 의한 이액현상(Syneresis)과 수분 흡수에 의한 팽윤(Imbibition)이 일어나기 쉬우므로, 인상 채득 후 즉시 모형재를 주입하여 변형을 최소화해야 한다('24 기출).
- 석고 결합 매몰재: 금(Gold)은 비교적 낮은 온도에서 녹으므로 표면이 거울처럼 매끄럽게 나오는 석고계 매몰재가 가장 좋다('23·'24 기출).
- Y형: MOD 와동처럼 두 군데에 주입선이 필요한 경우, Y자 형태로 두 가지를 하나의 원추대로 통합한다('24 기출).
- 비슷하거나 약간 굵은 직경: 통로(주입선)가 본체보다('23·'24 기출).
핵심 정리 · 카보런덤 디스크 → 샌드페이퍼 디스크 → 피니싱 버 → 러버 휠 → 트리폴리 → 루즈 = 금합금 주조체 연마 시 사용 기구의 올바른 순서 / 주형 온도와 합금의 용융 온도가 너무 낮을 때 = 주조체에 미세다공성이 발생하는 주된 원인 / 약 1mm = 납형과 수축류 사이의 적절한 거리.