3. 치은형성·매몰(함 분리)·레진 전입·온성·선택삭제 및 연마 '22 · '23 · '24
3. 치은형성·매몰(함 분리)·레진 전입·온성·선택삭제 및 연마 단원에서는 레진이 전입될 빈 공간인 음형 형성, 중합 후 의치상 분리를 용이하게 하고 인공치의 이동을 방지하기 위함, 보통 석고 (Model Plaster / Type II)의 핵심 정의와 기공 공정 기준, 그리고 국가고시 빈출 감별 지표를 체계적으로 정리한다.
1. 핵심 개념과 기본 원리 '23 · '24
레진이 전입될 빈 공간인 음형 형성(납의치를 최종적인 레진 의치로 교체하기 위해 함 속에 넣고 석고로 매몰하는 주된 목적으로 옳은 것)의 경우, 매몰(Flasking)은 왁스를 끓는 물로 녹여내고, 그 빈 공간(Mold)에 영구적인 아크릴릭 레진을 채워 넣기 위한 '틀'을 만드는 필수 과정이다. 중합 후 의치상 분리를 용이하게 하고 인공치의 이동을 방지하기 위함(총의치 납의치를 함에 매몰할 때, 한 번에 붓지 않고 3단계로 나누어 매몰하는 주된 이유로 가장 적절한 것)의 경우, 1단계(모형 고정), 2단계(인공치 피개), 3단계(뚜껑 덮기)로 분리제를 발라가며 층층이 매몰해야, 나중에 석고를 제거할 때 보철물의 파절 없이 쉽게 분리할 수 있다. 보통 1, 3단계는 분리가 쉬운 보통 석고를 사용한다. 2단계 역시 통상적으로 보통 석고를 쓰지만, 인공치를 더 단단히 잡아주거나 정밀도를 높여야 할 때는 인공치 교합면 부위만 경석고로 덮어주는 방법(Capping)을 병행하기도 한다('24 기출).
60 ~ 70℃ 물에 5 ~ 10분(매몰이 완료된 함 내의 왁스를 연화시켜 제거하기 위해 온수조에 담가두는 적절한 시간과 온도)의 경우, 온도가 너무 높거나 오래 담그면 왁스가 완전히 녹아 석고 안으로 스며든다. 60~70℃에서 5~10분만 담가 겉면이 무를 정도로 만든 뒤 한 덩어리로 떼어 내는 것이 가장 확실하다. 왁스를 끓는 물로 완전히 세정하고 석고가 식은 다음(레진 전입 전, 석고 음형 표면에 알지네이트계 레진 분리제를 도포하는 시기와 방법)의 경우, 석고가 뜨거울 때 분리제를 바르면 끓어올라 피막이 찢어지거나 두꺼워진다. 필수적으로 석고가 따뜻할 정도로 식은 후에 얇고 균일하게 발라야 하며, 레진과 결합해야 하는 인공치 바닥면에는 결코 묻지 않게 해야 한다. 레진 분리제가 인공치 기저면이나 유지공에 묻었을 때(완성된 의치 사용 중 인공치아가 의치상 레진에서 분리되어 빠져버리는 현상이 발생했을 때 의심할 수 있는 주된 기공 과정상의 원인)의 경우, 도재치의 유지공이나 레진치의 기저면에 레진 분리제가 묻어 있으면, 의치상 레진이 스며들거나 화학적으로 결합하는 것을 방해하여 결국 치아만 떨어지게 된다('22·'24 기출).
부피비 3:1 / 무게비 2:1(의치상용 열중합 레진 혼합 시 권장되는 폴리머(분말)와 모노머(액)의 혼합 비율)의 경우, 일반적으로 부피비로는 분말 3 : 액 1, 무게비로는 분말 2 : 액 1 정도가 표준이다. 모노머(액)가 너무 많으면 중합 수축이 커지고 기포가 생기며, 너무 적으면 결합력이 떨어진다. 분말 입자가 미세하고 온도가 높을 때(레진 분말과 액을 혼합한 후 전입하기 가장 좋은 상태인 병상에 도달하는 시간을 단축시키는 물리적 요인)의 경우, 분말 입자가 작을수록 액체와 닿는 표면적이 넓어져 흡수(팽윤)가 빠르고, 온도가 높을수록 화학 반응이 촉진되어 끈적이는 섬유상을 빨리 지나 병상(Dough)에 도달한다. 상악 결절이나 앞니 바깥쪽 뼈가 툭 튀어나온 언더컷 부위는 굳은 석고가 의치를 꽉 물고 있다. 니퍼나 망치로 때리면 의치 변연이 똑 부러지므로, 석고 톱(Plaster saw)으로 금을 그어 쪼개내야 안전하다('23·'24 기출).
| 분류 | 핵심 개념 · 구조 | 출제 기준 및 조건 | 핵심 기전 및 시험 변별 포인트 |
|---|---|---|---|
| 핵심 원리 | 레진이 전입될 빈 공간인 음형 형성 | 납의치를 최종적인 레진 의치로 교체하기 위해 함 속에 넣고 석고로 매몰하는 주된 목적으로 옳은 것 | 매몰(Flasking)은 왁스를 끓는 물로 녹여내고, 그 빈 공간(Mold)에 영구적인 아크릴릭 레진을 채워 넣기 위한 '틀'을 만드는 필수 과정이다('24 기출) |
| 핵심 원리 | 중합 후 의치상 분리를 용이하게 하고 인공치의 이동을 방지하기 위함 | 총의치 납의치를 함에 매몰할 때, 한 번에 붓지 않고 3단계로 나누어 매몰하는 주된 이유로 가장 적절한 것 | 1단계(모형 고정), 2단계(인공치 피개), 3단계(뚜껑 덮기)로 분리제를 발라가며 층층이 매몰해야, 나중에 석고를 제거할 때 보철물의 파절 없이 쉽게 분리할 수 있다('23 기출) |
| 핵심 원리 | 보통 석고 (Model Plaster / Type II) | 3단계 매몰법 중 2단계 매몰 시, 인공치의 교합면을 덮거나 노출시키며 의치의 외형을 감싸는 데 사용하기에 가장 적합한 석고의 종류 | 보통 1, 3단계는 분리가 쉬운 보통 석고를 사용한다('24 기출) |
| 핵심 원리 | 60 ~ 70℃ 물에 5 ~ 10분 | 매몰이 완료된 함 내의 왁스를 연화시켜 제거하기 위해 온수조에 담가두는 적절한 시간과 온도 | 온도가 너무 높거나 오래 담그면 왁스가 완전히 녹아 석고 안으로 스며든다('23 기출) |
| 핵심 원리 | 왁스를 끓는 물로 완전히 세정하고 석고가 식은 다음 | 레진 전입 전, 석고 음형 표면에 알지네이트계 레진 분리제를 도포하는 시기와 방법 | 석고가 뜨거울 때 분리제를 바르면 끓어올라 피막이 찢어지거나 두꺼워진다('24 기출) |
| 핵심 원리 | 레진 분리제가 인공치 기저면이나 유지공에 묻었을 때 | 완성된 의치 사용 중 인공치아가 의치상 레진에서 분리되어 빠져버리는 현상이 발생했을 때 의심할 수 있는 주된 기공 과정상의 원인 | 도재치의 유지공이나 레진치의 기저면에 레진 분리제가 묻어 있으면, 의치상 레진이 스며들거나 화학적으로 결합하는 것을 방해하여 결국 치아만 떨어지게 된다('23 기출) |
| 핵심 원리 | 부피비 3:1 / 무게비 2:1 | 의치상용 열중합 레진 혼합 시 권장되는 폴리머(분말)와 모노머(액)의 혼합 비율 | 일반적으로 부피비로는 분말 3 : 액 1, 무게비로는 분말 2 : 액 1 정도가 표준이다('24 기출) |
- 60 ~ 70℃ 물에 5 ~ 10분: 온도가 너무 높거나 오래 담그면 왁스가 완전히 녹아 석고 안으로 스며든다. 60~70℃에서 5~10분만 담가 겉면이 무를 정도로 만든 뒤 한 덩어리로 떼어 내는 것이 가장 확실하다('24 기출).
- 왁스를 끓는 물로 완전히 세정하고 석고가 식은 다음: 석고가 뜨거울 때 분리제를 바르면 끓어올라 피막이 찢어지거나 두꺼워진다. 필수적으로 석고가 따뜻할 정도로 식은 후에 얇고 균일하게 발라야 하며, 레진과 결합해야 하는 인공치 바닥면에는 결코 묻지 않게 해야 한다('23·'24 기출).
- 레진 분리제가 인공치 기저면이나 유지공에 묻었을 때: 도재치의 유지공이나 레진치의 기저면에 레진 분리제가 묻어 있으면, 의치상 레진이 스며들거나 화학적으로 결합하는 것을 방해하여 결국 치아만 떨어지게 된다('24 기출).
- 부피비 3:1 / 무게비 2:1: 일반적으로 부피비로는 분말 3 : 액 1, 무게비로는 분말 2 : 액 1 정도가 표준이다. 모노머(액)가 너무 많으면 중합 수축이 커지고 기포가 생기며, 너무 적으면 결합력이 떨어진다('23·'24 기출).
- 분말 입자가 미세하고 온도가 높을 때: 분말 입자가 작을수록 액체와 닿는 표면적이 넓어져 흡수(팽윤)가 빠르고, 온도가 높을수록 화학 반응이 촉진되어 끈적이는 섬유상을 빨리 지나 병상(Dough)에 도달한다('24 기출).
- 석고 톱 (Plaster saw)을 이용해 여러 조각으로 분할하여 제거한다: 상악 결절이나 앞니 바깥쪽 뼈가 툭 튀어나온 언더컷 부위는 굳은 석고가 의치를 꽉 물고 있다. 니퍼나 망치로 때리면 의치 변연이 똑 부러지므로, 석고 톱(Plaster saw)으로 금을 그어 쪼개내야 안전하다('23·'24 기출).
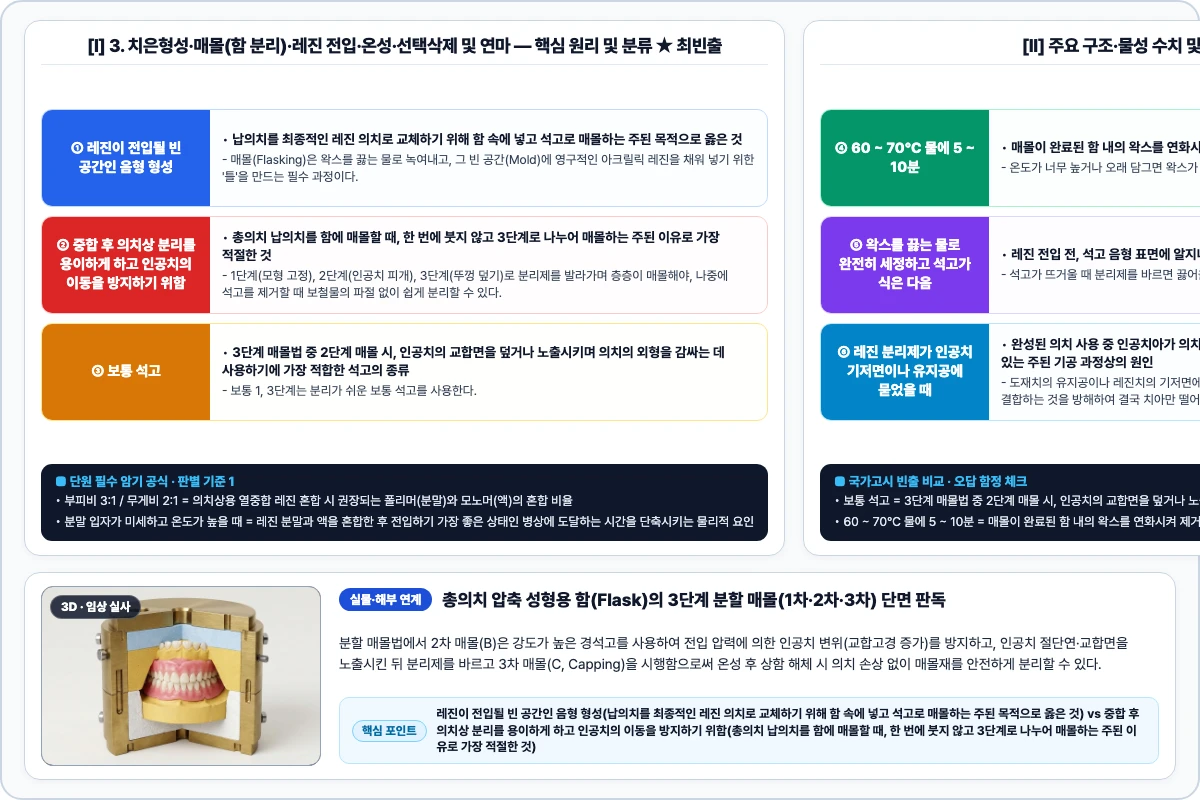
매몰(Flasking)은 왁스를 끓는 물로 녹여내고, 그 빈 공간(Mold)에 영구적인 아크릴릭 레진을 채워 넣기 위한 '틀'을 만드는 필수 과정이다.
1단계(모형 고정), 2단계(인공치 피개), 3단계(뚜껑 덮기)로 분리제를 발라가며 층층이 매몰해야, 나중에 석고를 제거할 때 보철물의 파절 없이 쉽게 분리할 수 있다.
보통 1, 3단계는 분리가 쉬운 보통 석고를 사용한다. 2단계 역시 통상적으로 보통 석고를 쓰지만, 인공치를 더 단단히 잡아주거나 정밀도를 높여야 할 때는 인공치 교합면 부위만 경석고로 덮어주는 방법(Capping)을 병행하기도 한다.
마이메르시 제작 · 국시 핵심 기전 도해
핵심 정리 · 레진이 전입될 빈 공간인 음형 형성 = 납의치를 최종적인 레진 의치로 교체하기 위해 함 속에 넣고 석고로 매몰하는 주된 목적으로 옳은 것 / 중합 후 의치상 분리를 용이하게 하고 인공치의 이동을 방지하기 위함 = 총의치 납의치를 함에 매몰할 때, 한 번에 붓지 않고 3단계로 나누어 매몰하는 주된 이유로 가장 적절한 것 / 보통 석고 (Model Plaster / Type II) = 3단계 매몰법 중 2단계 매몰 시, 인공치의 교합면을 덮거나 노출시키며 의치의 외형을 감싸는 데 사용하기에 가장 적합한 석고의 종류.
2. 주요 구조·물성 및 공정 기준 '23 · '24
굵고 거친 칼날이 달린 덴쳐 버(Vulcanite bur)를 핸드피스에 꽂아 잉여 레진을 깎아내고 모서리를 둥글게 다듬어 환자의 점막이 긁히지 않게 형태를 잡는다. Pumice (퍼미스) -> Rouge (루즈)(형태 다듬기가 끝난 의치상 표면을 매끄럽게 연마할 때, 연마제의 올바른 사용 순서)의 경우, 일관되게 거친 것에서 고운 것 순서로 진행한다. 입자가 있는 퍼미스로 버(Bur) 자국과 스크래치를 없애 매끈하게 만든 후, 아주 고운 루즈로 거울 같은 광택을 낸다. 건조한 퍼미스 가루를 고속 회전하는 휠로 문지르면 마찰열 때문에 플라스틱인 레진이 녹아 눌어붙고 타버린다. 물에 흠뻑 적신 젖은 퍼미스를 듬뿍 묻혀가며 연마해야 열을 식힐 수 있다('22·'24 기출).
부드러운 면 휠 (Rag wheel) 또는 가죽 휠 (Chamois wheel)(의치 연마의 마지막 단계에서 거울 같은 고광택을 내기 위해 사용하는 산화철 성분의 루즈는 어떤 재질의 휠에 묻혀 사용하는 것이 가장 적절한)의 경우, 루즈는 물을 묻히지 않고 마른 상태(Dry)로 보들보들한 헝겊 휠이나 양모 가죽 휠에 비벼 묻힌 후 가볍게 광을 내는 최종 피니시용 광택제이다. 실온의 깨끗한 물 속에 담가 보관(전체 완성을 마친 레진 의치를 환자에게 장착하기 전까지 수축이나 변형을 막기 위한 가장 올바른 보관 방법)의 경우, 아크릴릭 레진은 수분을 머금고 있어야 원래의 부피와 적합도를 유지한다. 공기 중에 말려두면 수분이 증발하며 쪼그라드는 수축 변형이 일어나 환자 입에 맞지 않게 된다. 팽창률이 극도로 낮은 마운팅 전용 석고 (Mounting stone / Stone)(중합 후 의치가 결합된 주모형을 교합기에 재부착할 때, 경화 팽창으로 인한 교합 오차를 막기 위해 사용하는 재료)의 경우, 일반 석고는 굳으면서 부풀어 오르기 때문에 정밀하게 맞춰놓은 턱 위치가 어긋날 수 있다. 따라서 팽창이 거의 없는 마운팅 전용 석고를 써야 교합의 신뢰성을 보장할 수 있다('23·'24 기출).
상악 구개 중앙부가 뜨는 현상(열중합 레진의 본질적인 중합 수축에 의해 의치상과 모형 사이에 틈이 벌어지는 적합 불량 현상이 주로 나타나는 부위)의 경우, 레진은 두꺼운 쪽으로 당겨지며 수축한다. 상악 총의치는 치조제 부위가 두껍기 때문에, 수축 시 상대적으로 얇은 구개 중앙부가 바닥 모형에서 위로 당겨 올라가 들뜨게 된다. 장시간 중합법은 74℃(165℉)에서 8~9시간 천천히 경화시킨 뒤, 마지막에 100℃로 올려 잔류 모노머를 날려보내는 방식이다. 처음부터 온도를 확 올리면 모노머가 끓어 가스성 기포(Porosity)가 의치상 두꺼운 부위에 대량 발생한다. 펠트 콘(Felt cone)은 원추형으로 좁은 구개부나 융기 사이 등 접근이 어려운 부위의 연마에 적합하다. 모슬린 휠(Muslin wheel)은 넓은 평면의 최종 광택에 사용된다('24 기출).
| 분류 | 핵심 개념 · 구조 | 출제 기준 및 조건 | 핵심 기전 및 시험 변별 포인트 |
|---|---|---|---|
| 공정·기준 | 덴쳐 버 (Denture bur / Vulcanite bur) | 석고에서 분리된 의치상의 날카로운 잔여물을 제거하고, 설정된 두께와 외형에 맞게 거친 표면을 다듬는 데 주로 사용하는 기구 | 굵고 거친 칼날이 달린 덴쳐 버(Vulcanite bur)를 핸드피스에 꽂아 잉여 레진을 깎아내고 모서리를 둥글게 다듬어 환자의 점막이 긁히지 않게 형태를 잡는다('24 기출) |
| 공정·기준 | Pumice (퍼미스) -> Rouge (루즈) | 형태 다듬기가 끝난 의치상 표면을 매끄럽게 연마할 때, 연마제의 올바른 사용 순서 | 일관되게 거친 것에서 고운 것 순서로 진행한다. 입자가 있는 퍼미스로 버(Bur) 자국과 스크래치를 없애 매끈하게 만든 후, 아주 고운 루즈로 거울 같은 광택을 낸다('23 기출) |
| 공정·기준 | 물 (Water) | 퍼미스 가루를 이용하여 연마할 때, 마찰열로 인해 레진이 녹는 것을 방지하고 연마 효율을 높이기 위해 함께 사용하는 것 | 건조한 퍼미스 가루를 고속 회전하는 휠로 문지르면 마찰열 때문에 플라스틱인 레진이 녹아 눌어붙고 타버린다('24 기출) |
| 공정·기준 | 부드러운 면 휠 (Rag wheel) 또는 가죽 휠 (Chamois wheel) | 의치 연마의 마지막 단계에서 거울 같은 고광택을 내기 위해 사용하는 산화철 성분의 루즈는 어떤 재질의 휠에 묻혀 사용하는 것이 가장 적절한 | 루즈는 물을 묻히지 않고 마른 상태(Dry)로 보들보들한 헝겊 휠이나 양모 가죽 휠에 비벼 묻힌 후 가볍게 광을 내는 최종 피니시용 광택제이다('23 기출) |
| 공정·기준 | 실온의 깨끗한 물 속에 담가 보관 | 전체 완성을 마친 레진 의치를 환자에게 장착하기 전까지 수축이나 변형을 막기 위한 가장 올바른 보관 방법 | 아크릴릭 레진은 수분을 머금고 있어야 원래의 부피와 적합도를 유지한다. 공기 중에 말려두면 수분이 증발하며 쪼그라드는 수축 변형이 일어나 환자 입에 맞지 않게 된다('24 기출) |
| 공정·기준 | 팽창률이 극도로 낮은 마운팅 전용 석고 (Mounting stone / Stone) | 중합 후 의치가 결합된 주모형을 교합기에 재부착할 때, 경화 팽창으로 인한 교합 오차를 막기 위해 사용하는 재료 | 일반 석고는 굳으면서 부풀어 오르기 때문에 정밀하게 맞춰놓은 턱 위치가 어긋날 수 있다. 따라서 팽창이 거의 없는 마운팅 전용 석고를 써야 교합의 신뢰성을 보장할 수 있다('23 기출) |
| 공정·기준 | 상악 구개 중앙부가 뜨는 현상 | 열중합 레진의 본질적인 중합 수축에 의해 의치상과 모형 사이에 틈이 벌어지는 적합 불량 현상이 주로 나타나는 부위 | 레진은 두꺼운 쪽으로 당겨지며 수축한다. 상악 총의치는 치조제 부위가 두껍기 때문에, 수축 시 상대적으로 얇은 구개 중앙부가 바닥 모형에서 위로 당겨 올라가 들뜨게 된다('24 기출) |
- 부드러운 면 휠 (Rag wheel) 또는 가죽 휠 (Chamois wheel): 루즈는 물을 묻히지 않고 마른 상태(Dry)로 보들보들한 헝겊 휠이나 양모 가죽 휠에 비벼 묻힌 후 가볍게 광을 내는 최종 피니시용 광택제이다('24 기출).
- 실온의 깨끗한 물 속에 담가 보관: 아크릴릭 레진은 수분을 머금고 있어야 원래의 부피와 적합도를 유지한다. 공기 중에 말려두면 수분이 증발하며 쪼그라드는 수축 변형이 일어나 환자 입에 맞지 않게 된다('23·'24 기출).
- 팽창률이 극도로 낮은 마운팅 전용 석고 (Mounting stone / Stone): 일반 석고는 굳으면서 부풀어 오르기 때문에 정밀하게 맞춰놓은 턱 위치가 어긋날 수 있다. 따라서 팽창이 거의 없는 마운팅 전용 석고를 써야 교합의 신뢰성을 보장할 수 있다('24 기출).
- 상악 구개 중앙부가 뜨는 현상: 레진은 두꺼운 쪽으로 당겨지며 수축한다. 상악 총의치는 치조제 부위가 두껍기 때문에, 수축 시 상대적으로 얇은 구개 중앙부가 바닥 모형에서 위로 당겨 올라가 들뜨게 된다('23·'24 기출).
- 74℃ (165°F)에서 8~9시간 유지 후 마지막 30분~1시간 동안 100℃로 승온: 장시간 중합법은 74℃(165℉)에서 8~9시간 천천히 경화시킨 뒤, 마지막에 100℃로 올려 잔류 모노머를 날려보내는 방식이다. 처음부터 온도를 확 올리면 모노머가 끓어 가스성 기포(Porosity)가 의치상 두꺼운 부위에 대량 발생한다('24 기출).
- 펠트 콘: 펠트 콘(Felt cone)은 원추형으로 좁은 구개부나 융기 사이 등 접근이 어려운 부위의 연마에 적합하다. 모슬린 휠(Muslin wheel)은 넓은 평면의 최종 광택에 사용된다('23·'24 기출).

총의치 압축 성형용 함(Flask)의 3단계 분할 매몰(1차·2차·3차) 단면 판독
분할 매몰법에서 2차 매몰(B)은 강도가 높은 경석고를 사용하여 전입 압력에 의한 인공치 변위(교합고경 증가)를 방지하고, 인공치 절단연·교합면을 노출시킨 뒤 분리제를 바르고 3차 매몰(C, Capping)을 시행함으로써 온성 후 상함 해체 시 의치 손상 없이 매몰재를 안전하게 분리할 수 있다.
열중합 레진 온성 시 급격히 가열하면 중합 반응 자체의 발열 반응 열이 방출되지 못하는 두꺼운 의치상 부위에서 온도가 메틸메타크릴레이트(MMA) 단량체의 끓는점(100.8°C)을 넘어 단량체가 기화하면서 의치상 내부에 가스 다공성(Gaseous porosity)이 발생한다('23·'24 기출).
마이메르시 제작 · 3D 아틀라스 및 임상 실사 가이드
핵심 정리 · 덴쳐 버 (Denture bur / Vulcanite bur) = 석고에서 분리된 의치상의 날카로운 잔여물을 제거하고, 설정된 두께와 외형에 맞게 거친 표면을 다듬는 데 주로 사용하는 기구 / Pumice (퍼미스) -> Rouge (루즈) = 형태 다듬기가 끝난 의치상 표면을 매끄럽게 연마할 때, 연마제의 올바른 사용 순서 / 물 (Water) = 퍼미스 가루를 이용하여 연마할 때, 마찰열로 인해 레진이 녹는 것을 방지하고 연마 효율을 높이기 위해 함께 사용하는 것.
3. 임상 기공 적용과 국시 빈출 포인트 '23 · '24
조직 적합성이 좋다(의치상 레진 전입방법에서 열중합 수지로 가압 성형하는 경우와 비교하여 유입 성형법의 장점)의 경우, 유입성형법(Fluid resin technique)은 점도가 낮은 레진을 한천 주형에 부어 넣는 방식이라 가압 시 인공치가 밀리거나 조직면이 눌리는 일이 없어, 모형 형태가 그대로 재현되고 조직 적합성이 우수하다. 반면 중합수축이 크고 기포가 생기기 쉬워 기계적 성질은 가압성형법보다 떨어지며, 잔류 모노머(Residual monomer)도 오히려 많아진다. 교합고경 증가량이 적은 것은 장점이지만 보기 ②는 '크다'로 반대로 서술되어 있다. 교합고경의 변화(의치상 레진 전입을 위한 매몰 시 상함과 하함이 접촉되지 않은 상태로 매몰되었을 경우의 문제점)의 경우, 상·하함(Upper/Lower flask)이 완전히 접촉(Metal to metal contact)되지 않으면 여분의 레진이 상·하함 사이에 남아 교합수직고경(VDO)이 증가하게 된다. 이로 인해 교합 부조화가 발생한다. 교합고경 증가 방지를 위해(납의치 매몰 시 상·하함의 테두리가 금속 대 금속 접촉이 되어야 하는 이유)의 경우, 상·하함의 금속면이 완전히 접촉(Metal to metal contact)되어야 여분의 레진 두께만큼 교합수직고경(VDO)이 증가하는 것을 방지할 수 있다. 시압(Trial packing) 시 여분의 레진을 제거한 뒤 최종 전입하는 것이 원칙이다('23·'24 기출).
의치 유지력 보존(의치상 다듬질 시 변연의 길이와 폭을 변화시키지 않고 납의치 변연 형태와 동일하게 형성해야 하는 이유)의 경우, 의치 변연은 변연 형성(Border molding) 과정에서 환자의 구강 기능 운동을 기록한 결과이므로, 다듬질 시 이를 변경하면 변연 봉쇄(Border seal)가 깨져 유지력이 상실된다. 최종 시압 압력을 가장 크게 가한다(가압성형법으로 의치상을 제작할 때 레진 전입 방법)의 경우, 가압성형법(Compression molding technique)에서 최종 시압(Final trial packing)은 여분의 레진을 완전히 밀어내기 위해 가장 강한 압력으로 서서히 가한다. 1차 시압은 약하게 가하여 여분의 레진을 확인하고 제거한 후 최종 전입한다. 모노머의 비등으로 발생하는 가스성 기공을 예방하기(열중합 레진 중합 시, 처음부터 100℃의 끓는 물에 넣지 않고 약 70 ~ 74℃ 온수에서 일)의 경우, 레진 액(모노머)의 끓는점은 약 213℉(100.8℃)이다('24 기출).
석고 톱 (Plaster saw)을 이용해 여러(교합 조정이 끝난 의치를 모형 석고로부터 분리할 때, 언더컷 부위의 의치 파절을 방지하기 위해 권장되는 방법)의 경우, 상악 결절이나 앞니 바깥쪽 뼈가 툭 튀어나온 언더컷 부위는 굳은 석고가 의치를 꽉 물고 있다. 특수 착색 기법(의치상 레진에 멜라닌 색소나 붉은 아크릴 섬유를 섞어 환자의 고유한 잇몸 혈관과 색조를 재현하는 기법)의 경우, 일률적인 핑크색 레진에 혈관 느낌의 섬유나 색소를 추가하면(Staining), 가짜 치아 같은 이질감을 줄이고 실제 잇몸과 흡사한 자연스러운 심미성을 얻을 수 있다. 중심위 조기접촉 → 작업측 간섭 → 균형측 간섭(레진 중합 후 교합기 재부착을 통해 시행하는 선택삭제의 올바른 순서)의 경우, 가장 기본이 되는 중심위의 균등 접촉을 먼저 확보한 뒤, 저작쪽(작업측) → 반대쪽(균형측) → 앞으로 내미는 운동(전방) 순서로 간섭을 제거한다('22·'24 기출).
| 분류 | 핵심 개념 · 구조 | 출제 기준 및 조건 | 핵심 기전 및 시험 변별 포인트 |
|---|---|---|---|
| 임상·감별 | 조직 적합성이 좋다 | 의치상 레진 전입방법에서 열중합 수지로 가압 성형하는 경우와 비교하여 유입 성형법의 장점 | 유입성형법(Fluid resin technique)은 점도가 낮은 레진을 한천 주형에 부어 넣는 방식이라 가압 시 인공치가 밀리거나 조직면이 눌리는 일이 없어, 모형 형태가 그대로 재현되고 조직 적합성이 우수하다('24 기출) |
| 임상·감별 | 교합고경의 변화 | 의치상 레진 전입을 위한 매몰 시 상함과 하함이 접촉되지 않은 상태로 매몰되었을 경우의 문제점 | 상·하함(Upper/Lower flask)이 완전히 접촉(Metal to metal contact)되지 않으면 여분의 레진이 상·하함 사이에 남아 교합수직고경(VDO)이 증가하게 된다('23 기출) |
| 임상·감별 | 교합고경 증가 방지를 위해 | 납의치 매몰 시 상·하함의 테두리가 금속 대 금속 접촉이 되어야 하는 이유 | 상·하함의 금속면이 완전히 접촉(Metal to metal contact)되어야 여분의 레진 두께만큼 교합수직고경(VDO)이 증가하는 것을 방지할 수 있다('24 기출) |
| 임상·감별 | 의치 유지력 보존 | 의치상 다듬질 시 변연의 길이와 폭을 변화시키지 않고 납의치 변연 형태와 동일하게 형성해야 하는 이유 | 의치 변연은 변연 형성(Border molding) 과정에서 환자의 구강 기능 운동을 기록한 결과이므로, 다듬질 시 이를 변경하면 변연 봉쇄(Border seal)가 깨져 유지력이 상실된다('23 기출) |
| 임상·감별 | 최종 시압 압력을 가장 크게 가한다 | 가압성형법으로 의치상을 제작할 때 레진 전입 방법 | 가압성형법(Compression molding technique)에서 최종 시압(Final trial packing)은 여분의 레진을 완전히 밀어내기 위해 가장 강한 압력으로 서서히 가한다('24 기출) |
| 임상·감별 | 모노머의 비등으로 발생하는 가스성 기공을 예방하기 | 열중합 레진 중합 시, 처음부터 100℃의 끓는 물에 넣지 않고 약 70 ~ 74℃ 온수에서 일 | 레진 액(모노머)의 끓는점은 약 213℉(100.8℃)이다('23 기출) |
| 임상·감별 | 석고 톱 (Plaster saw)을 이용해 여러 | 교합 조정이 끝난 의치를 모형 석고로부터 분리할 때, 언더컷 부위의 의치 파절을 방지하기 위해 권장되는 방법 | 상악 결절이나 앞니 바깥쪽 뼈가 툭 튀어나온 언더컷 부위는 굳은 석고가 의치를 꽉 물고 있다('24 기출) |
- 의치 유지력 보존: 의치 변연은 변연 형성(Border molding) 과정에서 환자의 구강 기능 운동을 기록한 결과이므로, 다듬질 시 이를 변경하면 변연 봉쇄(Border seal)가 깨져 유지력이 상실된다('24 기출).
- 최종 시압 압력을 가장 크게 가한다: 가압성형법(Compression molding technique)에서 최종 시압(Final trial packing)은 여분의 레진을 완전히 밀어내기 위해 가장 강한 압력으로 서서히 가한다. 1차 시압은 약하게 가하여 여분의 레진을 확인하고 제거한 후 최종 전입한다('23·'24 기출).
- 모노머의 비등으로 발생하는 가스성 기공을 예방하기: 레진 액(모노머)의 끓는점은 약 213℉(100.8℃)이다('24 기출).
- 석고 톱 (Plaster saw)을 이용해 여러: 상악 결절이나 앞니 바깥쪽 뼈가 툭 튀어나온 언더컷 부위는 굳은 석고가 의치를 꽉 물고 있다('23·'24 기출).
- 특수 착색 기법: 일률적인 핑크색 레진에 혈관 느낌의 섬유나 색소를 추가하면(Staining), 가짜 치아 같은 이질감을 줄이고 실제 잇몸과 흡사한 자연스러운 심미성을 얻을 수 있다('24 기출).
- 중심위 조기접촉 → 작업측 간섭 → 균형측 간섭: 가장 기본이 되는 중심위의 균등 접촉을 먼저 확보한 뒤, 저작쪽(작업측) → 반대쪽(균형측) → 앞으로 내미는 운동(전방) 순서로 간섭을 제거한다('23·'24 기출).

총의치 측방 운동 시 양측성 균형교합을 위한 선택삭제(Selective Grinding): (가) 작업측 BULL 법칙 vs (나) 균형측
중심교합위에서 수직고경을 유지하는 기능교두(상악 설측교두, 하악 협측교두)는 보존해야 하므로, 작업측(가) 측방 운동 간섭 시에는 비기능교두인 상악 협측교두(BU, 기호 A) 내사면과 하악 설측교두(LL, 기호 B) 내사면을 삭제하는 BULL 법칙(Buccal of Upper, Lingual of Lower)을 적용한다.
균형측(나)에서는 두 기능교두(상악 설측교두와 하악 협측교두)의 내사면(기호 C)끼리 활주 접촉한다. 조기접촉 시 교두정(중심교합 접촉점)을 깎으면 교합고경이 상실되므로 교두정은 보존하면서 주로 하악 협측교두의 내사면(설측 경사면) 활주로를 따라 선택삭제한다('23·'24 기출).
마이메르시 제작 · 3D 아틀라스 및 임상 실사 가이드
핵심 정리 · 조직 적합성이 좋다 = 의치상 레진 전입방법에서 열중합 수지로 가압 성형하는 경우와 비교하여 유입 성형법의 장점 / 교합고경의 변화 = 의치상 레진 전입을 위한 매몰 시 상함과 하함이 접촉되지 않은 상태로 매몰되었을 경우의 문제점 / 교합고경 증가 방지를 위해 = 납의치 매몰 시 상·하함의 테두리가 금속 대 금속 접촉이 되어야 하는 이유.