7. 디지털 CAD/CAM 관교의치 제작 '22 · '23 · '24
7. 디지털 CAD/CAM 관교의치 제작 단원에서는 스캐닝, 스캔 데이터를 바탕으로 컴퓨터 소프트웨어에서 보철물을 설계한다, 설계된 데이터에 따라 밀링 또는 적층 방식으로 보철물을 가공한다의 핵심 정의와 기공 공정 기준, 그리고 국가고시 빈출 감별 지표를 체계적으로 정리한다.
1. 핵심 개념과 기본 원리 '23 · '24
CAD/CAM 워크플로의 첫 단계는 구강 내(Intraoral scanner) 또는 모형(Model scanner)을 스캐닝하여 지대치와 주변 치아의 3차원 형상을 디지털 데이터(STL 파일 등)로 변환하는 것이다. 스캔 데이터를 바탕으로 컴퓨터 소프트웨어에서 보철물을 설계한다(캐드캠 관교의치 제작에서 캐드 단계의 주된 작업 내용)의 경우, CAD(Computer-Aided Design) 단계에서는 스캔한 3D 데이터 위에 변연 설정, 삽입로 결정, 코핑/프레임워크 두께 설정, 교합면 형태 부여 등 보철물의 전체 형상을 소프트웨어로 설계한다. 설계된 데이터에 따라 밀링 또는 적층 방식으로 보철물을 가공한다(캐드캠 관교의치 제작에서 캠 단계의 주된 작업 내용)의 경우, CAM(Computer-Aided Manufacturing) 단계에서는 CAD로 설계된 디지털 데이터를 밀링 머신(절삭 가공) 또는 3D 프린터(적층 가공)로 전송하여 실제 보철물을 물리적으로 제작한다('24 기출).
밀링 시 절삭이 용이하고 버의 마모가 적기 때문이다(캐드캠 밀링 방식으로 지르코니아 관교의치 코핑을 제작할 때, 예비 소결 블록을 사용하는 이유)의 경우, 예비 소결 지르코니아는 완전 소결체(HIP 처리)보다 경도가 낮아 밀링이 수월하고 절삭 공구의 수명이 길어진다. 다만 밀링 후 최종 소결(약 1,450~1,550℃) 시 약 20~25%의 수축이 발생하므로, CAD 설계 시 확대 비율을 적용해야 한다. 주조 방식과 동등하거나 우수한 변연 적합도를 보인다(CAD/CAM 지르코니아 프레임워크의 변연 적합도와 전통적 주조 방식의 비교)의 경우, 현대 CAD/CAM 시스템은 정밀한 디지털 스캐닝과 5축 밀링 기술의 발달로 변연 간격 50~100μm 이내의 적합도를 구현하며, 이는 전통적 Lost-wax 주조법과 동등하거나 우수한 수준이다. 인상체의 변형이나 석고 팽창에 의한 오차를 줄일 수 있다(캐드캠을 이용한 관교의치 제작에서 디지털 인상의 장점)의 경우, 디지털 인상은 인상재의 탄성 회복, 경화 팽창, 보관 중 변형 등 아날로그 과정의 오차 요인을 제거하여 지대치 형태를 보다 정확하게 기록할 수 있다('22·'24 기출).
| 분류 | 핵심 개념 · 구조 | 출제 기준 및 조건 | 핵심 기전 및 시험 변별 포인트 |
|---|---|---|---|
| 핵심 원리 | 스캐닝 | 캐드캠을 이용한 관교의치 제작 시, 구강 내 지대치 형태를 디지털 데이터로 전환하는 첫 번째 단계 | CAD/CAM 워크플로의 첫 단계는 구강 내(Intraoral scanner) 또는 모형(Model scanner)을 스캐닝하여 지대치와 주변 치아의 3차원 형상을 디지털 데이터(STL 파일 등)로 변환하는 것이다('24 기출) |
| 핵심 원리 | 스캔 데이터를 바탕으로 컴퓨터 소프트웨어에서 보철물을 설계한다 | 캐드캠 관교의치 제작에서 캐드 단계의 주된 작업 내용 | CAD(Computer-Aided Design) 단계에서는 스캔한 3D 데이터 위에 변연 설정, 삽입로 결정, 코핑/프레임워크 두께 설정, 교합면 형태 부여 등 보철물의 전체 형상을 소프트웨어로 설계한다('23 기출) |
| 핵심 원리 | 설계된 데이터에 따라 밀링 또는 적층 방식으로 보철물을 가공한다 | 캐드캠 관교의치 제작에서 캠 단계의 주된 작업 내용 | CAM(Computer-Aided Manufacturing) 단계에서는 CAD로 설계된 디지털 데이터를 밀링 머신(절삭 가공) 또는 3D 프린터(적층 가공)로 전송하여 실제 보철물을 물리적으로 제작한다('24 기출) |
| 핵심 원리 | 밀링 시 절삭이 용이하고 버의 마모가 적기 때문이다 | 캐드캠 밀링 방식으로 지르코니아 관교의치 코핑을 제작할 때, 예비 소결 블록을 사용하는 이유 | 예비 소결 지르코니아는 완전 소결체(HIP 처리)보다 경도가 낮아 밀링이 수월하고 절삭 공구의 수명이 길어진다('23 기출) |
| 핵심 원리 | 주조 방식과 동등하거나 우수한 변연 적합도를 보인다 | CAD/CAM 지르코니아 프레임워크의 변연 적합도와 전통적 주조 방식의 비교 | 현대 CAD/CAM 시스템은 정밀한 디지털 스캐닝과 5축 밀링 기술의 발달로 변연 간격 50~100μm 이내의 적합도를 구현하며, 이는 전통적 Lost-wax 주조법과 동등하거나 우수한 수준이다('24 기출) |
| 핵심 원리 | 인상체의 변형이나 석고 팽창에 의한 오차를 줄일 수 있다 | 캐드캠을 이용한 관교의치 제작에서 디지털 인상의 장점 | 디지털 인상은 인상재의 탄성 회복, 경화 팽창, 보관 중 변형 등 아날로그 과정의 오차 요인을 제거하여 지대치 형태를 보다 정확하게 기록할 수 있다('23 기출) |
- 밀링 시 절삭이 용이하고 버의 마모가 적기 때문이다: 예비 소결 지르코니아는 완전 소결체(HIP 처리)보다 경도가 낮아 밀링이 수월하고 절삭 공구의 수명이 길어진다. 다만 밀링 후 최종 소결(약 1,450~1,550℃) 시 약 20~25%의 수축이 발생하므로, CAD 설계 시 확대 비율을 적용해야 한다('24 기출).
- 주조 방식과 동등하거나 우수한 변연 적합도를 보인다: 현대 CAD/CAM 시스템은 정밀한 디지털 스캐닝과 5축 밀링 기술의 발달로 변연 간격 50~100μm 이내의 적합도를 구현하며, 이는 전통적 Lost-wax 주조법과 동등하거나 우수한 수준이다('23·'24 기출).
- 인상체의 변형이나 석고 팽창에 의한 오차를 줄일 수 있다: 디지털 인상은 인상재의 탄성 회복, 경화 팽창, 보관 중 변형 등 아날로그 과정의 오차 요인을 제거하여 지대치 형태를 보다 정확하게 기록할 수 있다('24 기출).
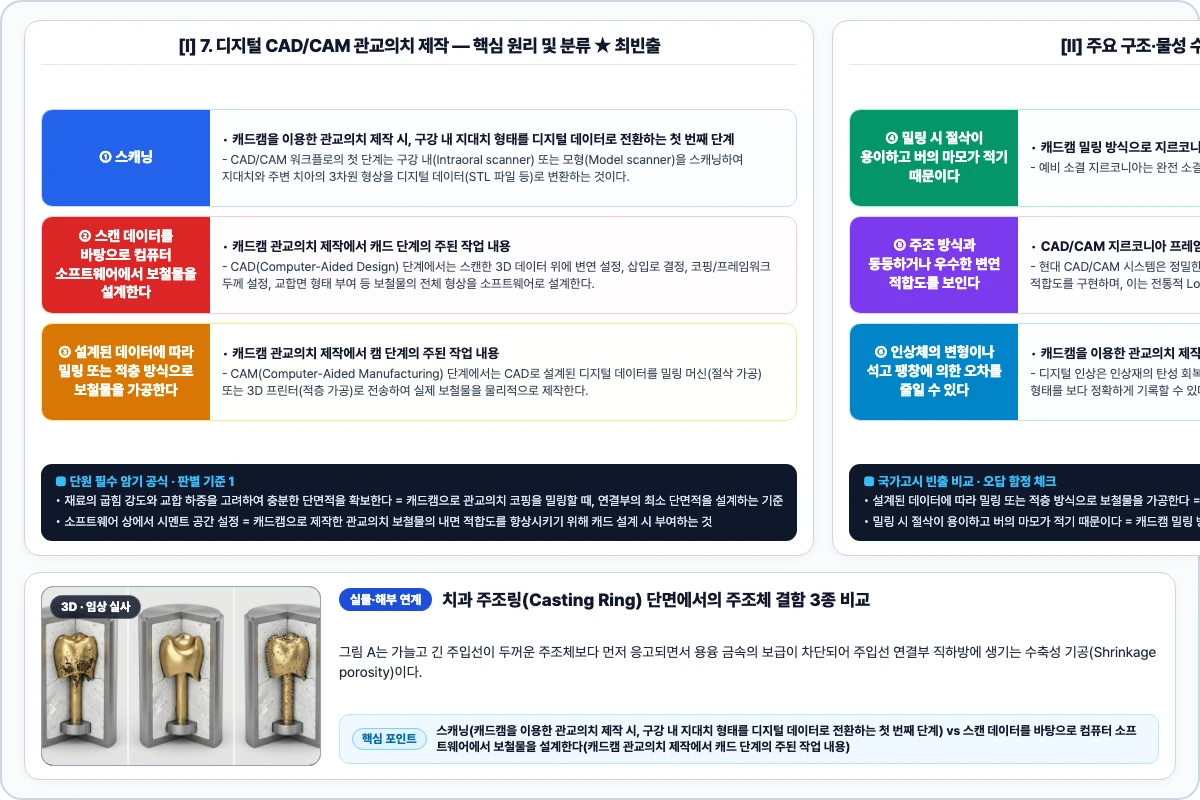
CAD/CAM 워크플로의 첫 단계는 구강 내(Intraoral scanner) 또는 모형(Model scanner)을 스캐닝하여 지대치와 주변 치아의 3차원 형상을 디지털 데이터(STL 파일 등)로 변환하는 것이다.
CAD(Computer-Aided Design) 단계에서는 스캔한 3D 데이터 위에 변연 설정, 삽입로 결정, 코핑/프레임워크 두께 설정, 교합면 형태 부여 등 보철물의 전체 형상을 소프트웨어로 설계한다.
CAM(Computer-Aided Manufacturing) 단계에서는 CAD로 설계된 디지털 데이터를 밀링 머신(절삭 가공) 또는 3D 프린터(적층 가공)로 전송하여 실제 보철물을 물리적으로 제작한다.
마이메르시 제작 · 국시 핵심 기전 도해
핵심 정리 · 스캐닝 = 캐드캠을 이용한 관교의치 제작 시, 구강 내 지대치 형태를 디지털 데이터로 전환하는 첫 번째 단계 / 스캔 데이터를 바탕으로 컴퓨터 소프트웨어에서 보철물을 설계한다 = 캐드캠 관교의치 제작에서 캐드 단계의 주된 작업 내용 / 설계된 데이터에 따라 밀링 또는 적층 방식으로 보철물을 가공한다 = 캐드캠 관교의치 제작에서 캠 단계의 주된 작업 내용.
2. 주요 구조·물성 및 공정 기준 '23 · '24
재료의 굽힘 강도와 교합 하중을 고려하여 충분한 단면적을 확보한다(캐드캠으로 관교의치 코핑을 밀링할 때, 연결부의 최소 단면적을 설계하는 기준)의 경우, 지르코니아 등 세라믹 재료는 인장력에 취약하므로, 연결부 단면적이 부족하면 교합 하중에 의해 파절된다. 일반적으로 지르코니아 브릿지 연결부는 최소 9mm² 이상의 단면적이 권장되며, 이는 CAD 설계 시 기공사가 필수적으로 확인해야 할 사항이다. 소프트웨어 상에서 시멘트 공간 설정(캐드캠으로 제작한 관교의치 보철물의 내면 적합도를 향상시키기 위해 캐드 설계 시 부여하는 것)의 경우, 전통적 기공에서는 다이 스페이서를 도포하지만, CAD/CAM에서는 소프트웨어 설정으로 내면에 20~50μm의 디지털 시멘트 공간(Digital spacer)을 부여하여 보철물의 완전한 안착(Seating)과 시멘트 유출을 보장한다. 버 직경보다 작은 오목한 부위는 정밀하게 절삭되지 않을 수 있다(캐드캠 밀링으로 관교의치를 제작할 때, 밀링 버의 직경이 보철물 형태 재현에 미치는 영향)의 경우, 밀링 버의 물리적 직경보다 좁은 홈(Groove)이나 오목부는 절삭이 불가능하므로, 교합면의 미세한 구(Groove)나 와(Fossa) 재현에 한계가 있다. 이를 최소 가공 반경(Minimum milling radius)이라 하며, 정밀한 해부학적 형태 재현을 위해 소구경 버를 추가 사용하는 정밀 밀링(Fine milling) 단계가 필요하다('22·'24 기출).
스캐닝 → CAD 설계 → 밀링(확대 설계) → 소결 → 최종 마무리(캐드캠으로 지르코니아 3-unit 브릿지를 제작하는 올바른 순서)의 경우, 지르코니아 브릿지의 표준 워크플로: ① 스캐닝(디지털 데이터 획득) → ② CAD 설계(소결 수축률 반영한 확대 설계) → ③ 예비 소결 블록 밀링 → ④ 최종 소결(1,450~1,550℃, 약 20~25% 수축) → ⑤ 도재 축성 또는 스테이닝/글레이징으로 최종 마무리. 스캔 데이터를 바탕으로 컴퓨터 소프트웨어에서 보철(캐드캠 관교의치 제작에서 캐드 단계의 주된 작업 내용)의 경우, CAD(Computer-Aided Design) 단계에서는 스캔한 3D 데이터 위에 변연 설정, 삽입로 결정, 코핑/프레임워크 두께 설정, 교합면 형태 부여 등 보철물의 전체 형상을 소프트웨어로 설계한다. 설계된 데이터에 따라 밀링 또는 적층 방식으로 보(캐드캠 관교의치 제작에서 캠 단계의 주된 작업 내용)의 경우, CAM(Computer-Aided Manufacturing) 단계에서는 CAD로 설계된 디지털 데이터를 밀링 머신(절삭 가공) 또는 3D 프린터(적층 가공)로 전송하여 실제 보철물을 물리적으로 제작한다('23·'24 기출).
| 분류 | 핵심 개념 · 구조 | 출제 기준 및 조건 | 핵심 기전 및 시험 변별 포인트 |
|---|---|---|---|
| 공정·기준 | 재료의 굽힘 강도와 교합 하중을 고려하여 충분한 단면적을 확보한다 | 캐드캠으로 관교의치 코핑을 밀링할 때, 연결부의 최소 단면적을 설계하는 기준 | 지르코니아 등 세라믹 재료는 인장력에 취약하므로, 연결부 단면적이 부족하면 교합 하중에 의해 파절된다('24 기출) |
| 공정·기준 | 소프트웨어 상에서 시멘트 공간 설정 | 캐드캠으로 제작한 관교의치 보철물의 내면 적합도를 향상시키기 위해 캐드 설계 시 부여하는 것 | 전통적 기공에서는 다이 스페이서를 도포하지만, CAD/CAM에서는 소프트웨어 설정으로 내면에 20~50μm의 디지털 시멘트 공간(Digital spacer)을 부여하여 보철물의 완전한 안착(Seating)과 시멘트 유출을 보장한다('23 기출) |
| 공정·기준 | 버 직경보다 작은 오목한 부위는 정밀하게 절삭되지 않을 수 있다 | 캐드캠 밀링으로 관교의치를 제작할 때, 밀링 버의 직경이 보철물 형태 재현에 미치는 영향 | 밀링 버의 물리적 직경보다 좁은 홈(Groove)이나 오목부는 절삭이 불가능하므로, 교합면의 미세한 구(Groove)나 와(Fossa) 재현에 한계가 있다('24 기출) |
| 공정·기준 | 스캐닝 → CAD 설계 → 밀링(확대 설계) → 소결 → 최종 마무리 | 캐드캠으로 지르코니아 3-unit 브릿지를 제작하는 올바른 순서 | 지르코니아 브릿지의 표준 워크플로: ① 스캐닝(디지털 데이터 획득) → ② CAD 설계(소결 수축률 반영한 확대 설계) → ③ 예비 소결 블록 밀링 → ④ 최종 소결(1,450~1,550℃, 약 20~25% 수축) → ⑤ 도재 축성 또는 스테이닝/글레이징으로 최종 마무리('23 기출) |
| 공정·기준 | 스캔 데이터를 바탕으로 컴퓨터 소프트웨어에서 보철 | 캐드캠 관교의치 제작에서 캐드 단계의 주된 작업 내용 | CAD(Computer-Aided Design) 단계에서는 스캔한 3D 데이터 위에 변연 설정, 삽입로 결정, 코핑/프레임워크 두께 설정, 교합면 형태 부여 등 보철물의 전체 형상을 소프트웨어로 설계한다('24 기출) |
| 공정·기준 | 설계된 데이터에 따라 밀링 또는 적층 방식으로 보 | 캐드캠 관교의치 제작에서 캠 단계의 주된 작업 내용 | CAM(Computer-Aided Manufacturing) 단계에서는 CAD로 설계된 디지털 데이터를 밀링 머신(절삭 가공) 또는 3D 프린터(적층 가공)로 전송하여 실제 보철물을 물리적으로 제작한다('23 기출) |
- 스캐닝 → CAD 설계 → 밀링(확대 설계) → 소결 → 최종 마무리: 지르코니아 브릿지의 표준 워크플로: ① 스캐닝(디지털 데이터 획득) → ② CAD 설계(소결 수축률 반영한 확대 설계) → ③ 예비 소결 블록 밀링 → ④ 최종 소결(1,450~1,550℃, 약 20~25% 수축) → ⑤ 도재 축성 또는 스테이닝/글레이징으로 최종 마무리('24 기출).
- 스캔 데이터를 바탕으로 컴퓨터 소프트웨어에서 보철: CAD(Computer-Aided Design) 단계에서는 스캔한 3D 데이터 위에 변연 설정, 삽입로 결정, 코핑/프레임워크 두께 설정, 교합면 형태 부여 등 보철물의 전체 형상을 소프트웨어로 설계한다('23·'24 기출).
- 설계된 데이터에 따라 밀링 또는 적층 방식으로 보: CAM(Computer-Aided Manufacturing) 단계에서는 CAD로 설계된 디지털 데이터를 밀링 머신(절삭 가공) 또는 3D 프린터(적층 가공)로 전송하여 실제 보철물을 물리적으로 제작한다('24 기출).

치과 주조링(Casting Ring) 단면에서의 주조체 결함 3종 비교
그림 A는 가늘고 긴 주입선이 두꺼운 주조체보다 먼저 응고되면서 용융 금속의 보급이 차단되어 주입선 연결부 직하방에 생기는 수축성 기공(Shrinkage porosity)이다. 굵은 주입선을 사용하거나 주조체에서 1~2mm 이내에 구형의 저류체(Reservoir)를 달아 열중심(Heat center)을 형성해야 예방할 수 있다.
기호 B는 주형 내부의 가스가 매몰재 기공을 통해 빠져나가지 못해 용융 금속의 유입을 막아 주조체 변연이 둥글게 결손되거나 매끈한 오목면이 생기는 배압 기공(Back-pressure porosity)이며(납형 상단~링 끝단 두께 6mm 이내 유지 필요), 기호 C는 납형 표면에 부착된 공기 방울 자리에 용융 금속이 채워져 생기는 구형 돌기(Nodule)이다('23·'24 기출).
마이메르시 제작 · 3D 아틀라스 및 임상 실사 가이드
핵심 정리 · 재료의 굽힘 강도와 교합 하중을 고려하여 충분한 단면적을 확보한다 = 캐드캠으로 관교의치 코핑을 밀링할 때, 연결부의 최소 단면적을 설계하는 기준 / 소프트웨어 상에서 시멘트 공간 설정 = 캐드캠으로 제작한 관교의치 보철물의 내면 적합도를 향상시키기 위해 캐드 설계 시 부여하는 것 / 버 직경보다 작은 오목한 부위는 정밀하게 절삭되지 않을 수 있다 = 캐드캠 밀링으로 관교의치를 제작할 때, 밀링 버의 직경이 보철물 형태 재현에 미치는 영향.
3. 임상 기공 적용과 국시 빈출 포인트 '23 · '24
인상체의 변형이나 석고 팽창에 의한 오차를 줄일(캐드캠을 이용한 관교의치 제작에서 디지털 인상의 장점)의 경우, 디지털 인상은 인상재의 탄성 회복, 경화 팽창, 보관 중 변형 등 아날로그 과정의 오차 요인을 제거하여 지대치 형태를 보다('23·'24 기출).
| 분류 | 핵심 개념 · 구조 | 출제 기준 및 조건 | 핵심 기전 및 시험 변별 포인트 |
|---|---|---|---|
| 임상·감별 | 인상체의 변형이나 석고 팽창에 의한 오차를 줄일 | 캐드캠을 이용한 관교의치 제작에서 디지털 인상의 장점 | 디지털 인상은 인상재의 탄성 회복, 경화 팽창, 보관 중 변형 등 아날로그 과정의 오차 요인을 제거하여 지대치 형태를 보다('24 기출) |
- 인상체의 변형이나 석고 팽창에 의한 오차를 줄일: 디지털 인상은 인상재의 탄성 회복, 경화 팽창, 보관 중 변형 등 아날로그 과정의 오차 요인을 제거하여 지대치 형태를 보다('24 기출).
핵심 정리 · 인상체의 변형이나 석고 팽창에 의한 오차를 줄일 = 캐드캠을 이용한 관교의치 제작에서 디지털 인상의 장점.