3. 납형(Wax pattern) 형성 및 치관 외형·인접면 접촉 '22 · '23 · '24
3. 납형(Wax pattern) 형성 및 치관 외형·인접면 접촉 단원에서는 조각 완료 즉시 매몰한다, 구강 외 조작으로 시야 확보가 좋고 재제작이 용이하다, 납형의 가장 두꺼운 부위 (기능 교두 제외)의 핵심 정의와 기공 공정 기준, 그리고 국가고시 빈출 감별 지표를 체계적으로 정리한다.
1. 핵심 개념과 기본 원리 '23 · '24
조각 완료 즉시 매몰한다(인레이 왁스 패턴의 잔류 응력을 해소하여 변형을 방지하는 가장 효과적인 방법)의 경우, 왁스 안에 갇힌 잔류 응력은 시간이 지나면 스스로 풀리며 납형을 뒤틀므로, 조각이 끝나면 30분 이내에 매몰하는 것이 원칙이다. 부득이하게 보관할 때는 서늘한 곳에 두어 응력 해방을 늦추지만, 냉장 보관도 근본 해결은 되지 못한다. 구강 외 조작으로 시야 확보가 좋고 재제작이 용이하다(직접법과 비교할 때 간접법의 임상적 장점)의 경우, 간접법은 작업 모형 위에서 제작하므로 시야와 접근성이 좋고, 타액과 환자 움직임의 방해가 없으며 실패해도 환자를 다시 부르지 않고 재제작할 수 있다. 다만 인상 채득과 모형 제작이 한 단계 더 들어가므로 그만큼 오차 요인이 늘어난다. 납형의 가장 두꺼운 부위 (기능 교두 제외)(주조체에 용융 금속을 원활히 공급하기 위한 주입선의 이상적인 부착 위치)의 경우, 주입선은 가장 두꺼운 부위에 붙여야 그곳이 마지막까지 녹아 있으면서 응고 수축분을 계속 공급받을 수 있다. 다만 기능 교두와 인접면 접촉점은 절단 흔적이 교합과 접촉 관계를 망치므로 피하고, 비기능 교두 쪽을 택한다('24 기출).
납형으로부터 1~2mm 떨어진 주형의 열 중심(주조 수축을 보상하기 위해 설치하는 수축류의 적절한 위치)의 경우, 수축류(Reservoir)는 주조체보다 늦게 식어야 하므로 주형 내에서 열이 가장 오래 머무는 열 중심(Heat center)에 위치해야 효과적이다. Y자형 주입선 사용(3/4 치관이나 엠오디 인레이와 같은 복잡한 형태의 납형에 주입선을 부착할 때 가장 적절한 방식)의 경우, 용융 금속이 복잡한 와동의 구석구석까지 동시에 도달하도록 Y자(쌍선) 형태나 다중 주입선을 사용하여 난류(Turbulence)를 줄이고 주조성을 높인다. 납형의 가장 두꺼운 부위보다 굵거나 같아야 한다(주입선의 굵기 결정 시 일반적인 원칙)의 경우, 주입선이 납형보다 먼저 식어버리면(굳으면) 금속 공급이 차단되어 수축공(Shrinkage porosity)이 생기므로, 납형보다 굵거나 같아야 한다('22·'24 기출).
난류 방지 및 용융 금속의 흐름 원활(주입선 부착 부위에 왁스를 첨가하여 이행부를 부드럽게 형성하는 칠 셋의 주된 목적)의 경우, 이행부를 유선형으로 다듬어주는 칠 셋(Chill set)을 통해 용융 금속이 주형 내로 부드럽게 흘러가게 하여 난류(Turbulence) 발생을 막고 정밀한 주조체를 얻을 수 있다. 매몰재의 경화 및 열팽창 공간 확보(주조 링 내면에 석면 대체재인 세라믹 라이너를 사용하는 주된 목적)의 경우, 금속 링 자체는 거의 팽창하지 않으므로, 라이너가 완충 공간이 되어 매몰재가 바깥쪽으로도 자유롭게 팽창하게 해 준다. 라이너를 빼면 팽창이 억제되어 보상이 부족해지고, 주조 후 매몰재를 링에서 빼내기도 어려워진다. 유분 및 이물질 제거와 표면 장력 감소(매몰 직전 왁스 패턴을 과산화수소나 비누물로 닦아주는 이유)의 경우, 왁스에 묻은 이형제와 타액을 씻어 내면 표면장력이 낮아져 매몰재가 빈틈없이 밀착한다. 유분이 남으면 매몰재가 겉돌아 미세 기포가 생기고 주조체 표면에 결절이 남으므로, 습윤제를 함께 도포하면 효과가 더 확실하다('23·'24 기출).
| 분류 | 핵심 개념 · 구조 | 출제 기준 및 조건 | 핵심 기전 및 시험 변별 포인트 |
|---|---|---|---|
| 핵심 원리 | 조각 완료 즉시 매몰한다 | 인레이 왁스 패턴의 잔류 응력을 해소하여 변형을 방지하는 가장 효과적인 방법 | 왁스 안에 갇힌 잔류 응력은 시간이 지나면 스스로 풀리며 납형을 뒤틀므로, 조각이 끝나면 30분 이내에 매몰하는 것이 원칙이다('24 기출) |
| 핵심 원리 | 구강 외 조작으로 시야 확보가 좋고 재제작이 용이하다 | 직접법과 비교할 때 간접법의 임상적 장점 | 간접법은 작업 모형 위에서 제작하므로 시야와 접근성이 좋고, 타액과 환자 움직임의 방해가 없으며 실패해도 환자를 다시 부르지 않고 재제작할 수 있다('23 기출) |
| 핵심 원리 | 납형의 가장 두꺼운 부위 (기능 교두 제외) | 주조체에 용융 금속을 원활히 공급하기 위한 주입선의 이상적인 부착 위치 | 주입선은 가장 두꺼운 부위에 붙여야 그곳이 마지막까지 녹아 있으면서 응고 수축분을 계속 공급받을 수 있다('24 기출) |
| 핵심 원리 | 납형으로부터 1~2mm 떨어진 주형의 열 중심 | 주조 수축을 보상하기 위해 설치하는 수축류의 적절한 위치 | 수축류(Reservoir)는 주조체보다 늦게 식어야 하므로 주형 내에서 열이 가장 오래 머무는 열 중심(Heat center)에 위치해야 효과적이다('23 기출) |
| 핵심 원리 | Y자형 주입선 사용 | 3/4 치관이나 엠오디 인레이와 같은 복잡한 형태의 납형에 주입선을 부착할 때 가장 적절한 방식 | 용융 금속이 복잡한 와동의 구석구석까지 동시에 도달하도록 Y자(쌍선) 형태나 다중 주입선을 사용하여 난류(Turbulence)를 줄이고 주조성을 높인다('24 기출) |
| 핵심 원리 | 납형의 가장 두꺼운 부위보다 굵거나 같아야 한다 | 주입선의 굵기 결정 시 일반적인 원칙 | 주입선이 납형보다 먼저 식어버리면(굳으면) 금속 공급이 차단되어 수축공(Shrinkage porosity)이 생기므로, 납형보다 굵거나 같아야 한다('23 기출) |
| 핵심 원리 | 난류 방지 및 용융 금속의 흐름 원활 | 주입선 부착 부위에 왁스를 첨가하여 이행부를 부드럽게 형성하는 칠 셋의 주된 목적 | 이행부를 유선형으로 다듬어주는 칠 셋(Chill set)을 통해 용융 금속이 주형 내로 부드럽게 흘러가게 하여 난류(Turbulence) 발생을 막고 정밀한 주조체를 얻을 수 있다('24 기출) |
- 납형으로부터 1~2mm 떨어진 주형의 열 중심: 수축류(Reservoir)는 주조체보다 늦게 식어야 하므로 주형 내에서 열이 가장 오래 머무는 열 중심(Heat center)에 위치해야 효과적이다('24 기출).
- Y자형 주입선 사용: 용융 금속이 복잡한 와동의 구석구석까지 동시에 도달하도록 Y자(쌍선) 형태나 다중 주입선을 사용하여 난류(Turbulence)를 줄이고 주조성을 높인다('23·'24 기출).
- 납형의 가장 두꺼운 부위보다 굵거나 같아야 한다: 주입선이 납형보다 먼저 식어버리면(굳으면) 금속 공급이 차단되어 수축공(Shrinkage porosity)이 생기므로, 납형보다 굵거나 같아야 한다('24 기출).
- 난류 방지 및 용융 금속의 흐름 원활: 이행부를 유선형으로 다듬어주는 칠 셋(Chill set)을 통해 용융 금속이 주형 내로 부드럽게 흘러가게 하여 난류(Turbulence) 발생을 막고 정밀한 주조체를 얻을 수 있다('23·'24 기출).
- 매몰재의 경화 및 열팽창 공간 확보: 금속 링 자체는 거의 팽창하지 않으므로, 라이너가 완충 공간이 되어 매몰재가 바깥쪽으로도 자유롭게 팽창하게 해 준다. 라이너를 빼면 팽창이 억제되어 보상이 부족해지고, 주조 후 매몰재를 링에서 빼내기도 어려워진다('24 기출).
- 유분 및 이물질 제거와 표면 장력 감소: 왁스에 묻은 이형제와 타액을 씻어 내면 표면장력이 낮아져 매몰재가 빈틈없이 밀착한다. 유분이 남으면 매몰재가 겉돌아 미세 기포가 생기고 주조체 표면에 결절이 남으므로, 습윤제를 함께 도포하면 효과가 더 확실하다('23·'24 기출).
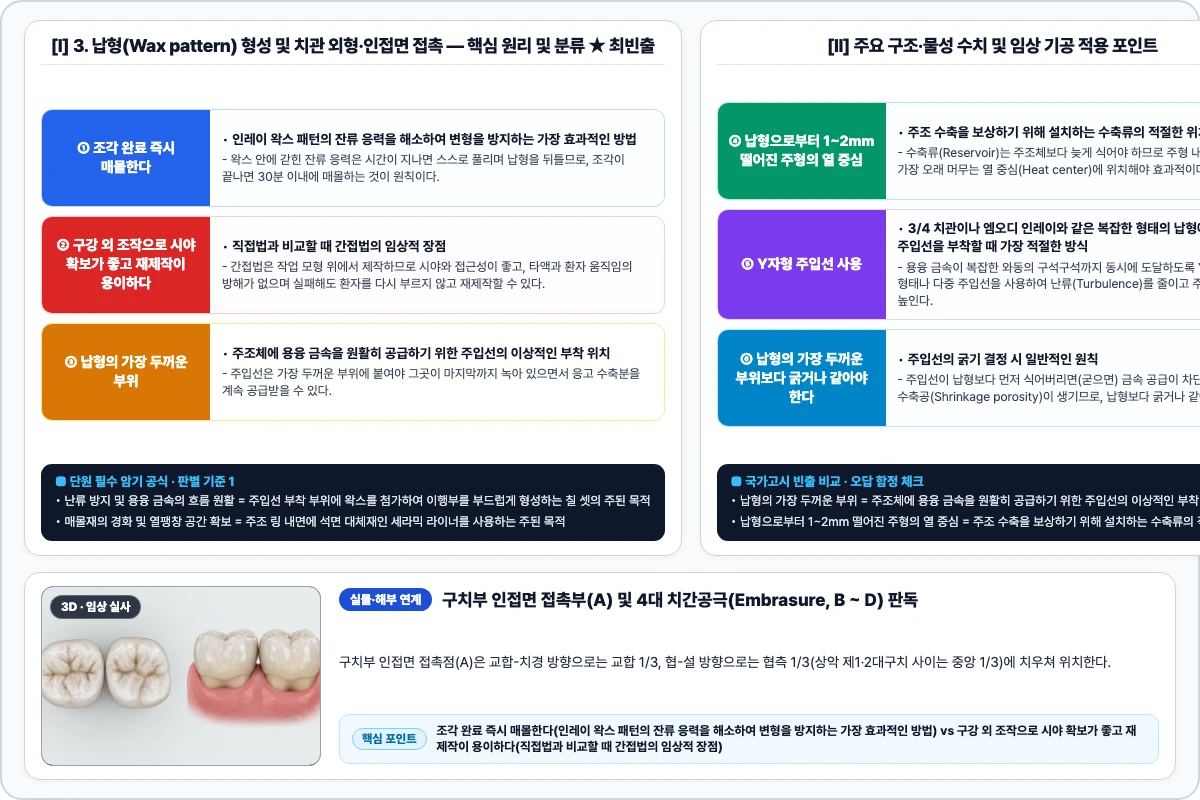
왁스 안에 갇힌 잔류 응력은 시간이 지나면 스스로 풀리며 납형을 뒤틀므로, 조각이 끝나면 30분 이내에 매몰하는 것이 원칙이다. 부득이하게 보관할 때는 서늘한 곳에 두어 응력 해방을 늦추지만, 냉장 보관도 근본 해결은 되지 못한다.
간접법은 작업 모형 위에서 제작하므로 시야와 접근성이 좋고, 타액과 환자 움직임의 방해가 없으며 실패해도 환자를 다시 부르지 않고 재제작할 수 있다. 다만 인상 채득과 모형 제작이 한 단계 더 들어가므로 그만큼 오차 요인이 늘어난다.
주입선은 가장 두꺼운 부위에 붙여야 그곳이 마지막까지 녹아 있으면서 응고 수축분을 계속 공급받을 수 있다. 다만 기능 교두와 인접면 접촉점은 절단 흔적이 교합과 접촉 관계를 망치므로 피하고, 비기능 교두 쪽을 택한다.
마이메르시 제작 · 국시 핵심 기전 도해
핵심 정리 · 조각 완료 즉시 매몰한다 = 인레이 왁스 패턴의 잔류 응력을 해소하여 변형을 방지하는 가장 효과적인 방법 / 구강 외 조작으로 시야 확보가 좋고 재제작이 용이하다 = 직접법과 비교할 때 간접법의 임상적 장점 / 납형의 가장 두꺼운 부위 (기능 교두 제외) = 주조체에 용융 금속을 원활히 공급하기 위한 주입선의 이상적인 부착 위치.
2. 주요 구조·물성 및 공정 기준 '23 · '24
스프링을 많이 감는다(원심 주조기 사용 시 주조압을 높이는 방법)의 경우, 원심 주조기는 스프링을 많이 감을수록 회전이 빨라져 원심력이 커지고 주조압이 높아진다. 귀금속은 2~3바퀴, 비귀금속은 융점이 높고 흐름이 나빠 4~5바퀴를 감는다. 합금의 용융 시간 단축 및 도가니 파절 방지(주조 전 도가니를 미리 예열해두는 이유)의 경우, 차가운 도가니에 갑자기 고온 불꽃을 대면 열충격으로 갈라지고, 도가니가 열을 빼앗아 합금이 잘 녹지 않는다. 미리 예열해 두면 용융 시간이 줄어 금속의 가스 흡수와 과열도 함께 줄일 수 있다. 인레이 왁스는 소환 후 잔류물이 0.10% 이하여야 한다고 규정되어 있다. 찌꺼기가 남으면 주형 벽에 달라붙어 주조체 표면에 결절을 만들고, 탄소가 금속에 섞여 물성을 떨어뜨리기 때문이다('22·'24 기출).
카보런덤 디스크를 사용하여 주조체 본체와 간격을 두고 절단(주조 완료 후 주조체에서 주입선을 분리할 때 가장 적절한 도구와 절단 방법)의 경우, 주입선 제거 시에는 카보런덤 디스크(Carborundum disc)를 사용하며, 주조체 본체에 손상을 주지 않도록 약 1~2mm 정도의 여유를 두고 절단하는 것이 원칙이다. 알루미나(주조 후 매몰재 제거 및 표면 청소를 위해 사용하는 샌드블라스팅의 연마재로 가장 적절한 것)의 경우, 샌드블라스팅은 주로 50~100μm 크기의 산화알루미늄(Al₂O₃) 입자를 고압으로 분사하여 주조체 표면의 매몰재 찌꺼기와 산화막을 물리적으로 깨끗이 털어내는 공정이다. 연화 시 균일하게 물렁해져야 한다(인레이 왁스의 물성적 요구조건으로 가장 적합한 것)의 경우, 인레이 왁스는 부분적으로 뻣뻣하거나 무른 곳 없이 전체가 균일하게 연화(Uniform softening)되어야 조각 시 왜곡 없이 정밀한 납형을 얻을 수 있다. 불균일 연화는 잔류 응력(Internal stress)의 주범이다('23·'24 기출).
지대치 및 대합치의 치조골 흡수가 촉진된다(납형의 교합 고경을 과도하게 높게 조각했을 때 임상적으로 발생 가능한 결과)의 경우, 교합이 높으면 해당 치아에 외상성 교합(Traumatic occlusion)이 발생하여 치주인대에 과도한 스트레스가 가해지고, 장기적으로 지대치와 대합치 모두에서 치조골 흡수 및 동요가 나타날 수 있다. 혼수비가 높을수록 경화팽창과 열팽창 모두 감소한다(매몰재의 팽창)의 경우, 물이 많으면(혼수비 ↑) 매몰재 입자 간 거리가 벌어져 경화 시 결정 성장이 제한되고, 소환 시에도 석영 입자 밀도가 낮아 열팽창이 줄어든다. 보관 조건 및 상태, 혼합 시간(매몰재의 경화팽창을 좌우하는 주된 요인의 조합)의 경우, 경화팽창은 매몰재 분말의 신선도(보관 상태)와 혼합 시간/속도에 의해 결정된다. 오래되었거나 습기에 노출된 매몰재는 경화팽창이 줄어 주조체가 작게 나올 수 있다('24 기출).
| 분류 | 핵심 개념 · 구조 | 출제 기준 및 조건 | 핵심 기전 및 시험 변별 포인트 |
|---|---|---|---|
| 공정·기준 | 스프링을 많이 감는다 | 원심 주조기 사용 시 주조압을 높이는 방법 | 원심 주조기는 스프링을 많이 감을수록 회전이 빨라져 원심력이 커지고 주조압이 높아진다. 귀금속은 2~3바퀴, 비귀금속은 융점이 높고 흐름이 나빠 4~5바퀴를 감는다('24 기출) |
| 공정·기준 | 합금의 용융 시간 단축 및 도가니 파절 방지 | 주조 전 도가니를 미리 예열해두는 이유 | 차가운 도가니에 갑자기 고온 불꽃을 대면 열충격으로 갈라지고, 도가니가 열을 빼앗아 합금이 잘 녹지 않는다('23 기출) |
| 공정·기준 | 0.10% | 인레이 왁스는 소환 후 잔류물이 최대 얼마 이하여야 하는가? | 인레이 왁스는 소환 후 잔류물이 0('24 기출) |
| 공정·기준 | 카보런덤 디스크를 사용하여 주조체 본체와 간격을 두고 절단 | 주조 완료 후 주조체에서 주입선을 분리할 때 가장 적절한 도구와 절단 방법 | 주입선 제거 시에는 카보런덤 디스크(Carborundum disc)를 사용하며, 주조체 본체에 손상을 주지 않도록 약 1~2mm 정도의 여유를 두고 절단하는 것이 원칙이다('23 기출) |
| 공정·기준 | 알루미나 | 주조 후 매몰재 제거 및 표면 청소를 위해 사용하는 샌드블라스팅의 연마재로 가장 적절한 것 | 샌드블라스팅은 주로 50~100μm 크기의 산화알루미늄(Al₂O₃) 입자를 고압으로 분사하여 주조체 표면의 매몰재 찌꺼기와 산화막을 물리적으로 깨끗이 털어내는 공정이다('24 기출) |
| 공정·기준 | 연화 시 균일하게 물렁해져야 한다 | 인레이 왁스의 물성적 요구조건으로 가장 적합한 것 | 인레이 왁스는 부분적으로 뻣뻣하거나 무른 곳 없이 전체가 균일하게 연화(Uniform softening)되어야 조각 시 왜곡 없이 정밀한 납형을 얻을 수 있다('23 기출) |
| 공정·기준 | 지대치 및 대합치의 치조골 흡수가 촉진된다 | 납형의 교합 고경을 과도하게 높게 조각했을 때 임상적으로 발생 가능한 결과 | 교합이 높으면 해당 치아에 외상성 교합(Traumatic occlusion)이 발생하여 치주인대에 과도한 스트레스가 가해지고, 장기적으로 지대치와 대합치 모두에서 치조골 흡수 및 동요가 나타날 수 있다('24 기출) |
- 카보런덤 디스크를 사용하여 주조체 본체와 간격을 두고 절단: 주입선 제거 시에는 카보런덤 디스크(Carborundum disc)를 사용하며, 주조체 본체에 손상을 주지 않도록 약 1~2mm 정도의 여유를 두고 절단하는 것이 원칙이다('24 기출).
- 알루미나: 샌드블라스팅은 주로 50~100μm 크기의 산화알루미늄(Al₂O₃) 입자를 고압으로 분사하여 주조체 표면의 매몰재 찌꺼기와 산화막을 물리적으로 깨끗이 털어내는 공정이다('23·'24 기출).
- 연화 시 균일하게 물렁해져야 한다: 인레이 왁스는 부분적으로 뻣뻣하거나 무른 곳 없이 전체가 균일하게 연화(Uniform softening)되어야 조각 시 왜곡 없이 정밀한 납형을 얻을 수 있다. 불균일 연화는 잔류 응력(Internal stress)의 주범이다('24 기출).
- 지대치 및 대합치의 치조골 흡수가 촉진된다: 교합이 높으면 해당 치아에 외상성 교합(Traumatic occlusion)이 발생하여 치주인대에 과도한 스트레스가 가해지고, 장기적으로 지대치와 대합치 모두에서 치조골 흡수 및 동요가 나타날 수 있다('23·'24 기출).
- 혼수비가 높을수록 경화팽창과 열팽창 모두 감소한다: 물이 많으면(혼수비 ↑) 매몰재 입자 간 거리가 벌어져 경화 시 결정 성장이 제한되고, 소환 시에도 석영 입자 밀도가 낮아 열팽창이 줄어든다('24 기출).
- 보관 조건 및 상태, 혼합 시간: 경화팽창은 매몰재 분말의 신선도(보관 상태)와 혼합 시간/속도에 의해 결정된다. 오래되었거나 습기에 노출된 매몰재는 경화팽창이 줄어 주조체가 작게 나올 수 있다('23·'24 기출).

구치부 인접면 접촉부(A) 및 4대 치간공극(Embrasure, B ~ D) 판독
구치부 인접면 접촉점(A)은 교합-치경 방향으로는 교합 1/3, 협-설 방향으로는 협측 1/3(상악 제1·2대구치 사이는 중앙 1/3)에 치우쳐 위치한다. 따라서 자연히 설측 치간공극(C)이 협측 치간공극(B)보다 더 넓게 형성되어 저작 시 음식물의 원활한 활주와 자정작용을 돕는다.
기호 D(치경측 치간공극, Gingival embrasure)는 치간유두가 건강하게 수용될 수 있는 적절한 공간이 확보되어야 하며, 연결부나 치관 인접면을 과도하게 풍융하게 만들어 이 공간을 침범하면 치간유두 압박 괴사 및 치주염을 유발한다('23·'24 기출).
마이메르시 제작 · 3D 아틀라스 및 임상 실사 가이드
핵심 정리 · 스프링을 많이 감는다 = 원심 주조기 사용 시 주조압을 높이는 방법 / 합금의 용융 시간 단축 및 도가니 파절 방지 = 주조 전 도가니를 미리 예열해두는 이유 / 0.10% = 인레이 왁스는 소환 후 잔류물이 최대 얼마 이하여야 하는가?.
3. 임상 기공 적용과 국시 빈출 포인트 '23 · '24
충분한 팽창 효과를 얻을 수 있다(수화팽창법의 장점)의 경우, 수화팽창법은 경화팽창 + 수화팽창 + 약간의 열팽창을 조합하여 충분한 팽창 효과를 얻을 수 있으며, 저온(약 500℃)에서 소환하므로 SO₂ 가스 발생 위험이 적다. 매몰재는 45~60분 정도 두어 충분히 경화한 뒤 소환해야 한다. 덜 굳은 상태로 가열하면 남은 수분이 급격히 끓어 주형이 갈라지고, 반대로 하루 이상 방치하면 매몰재가 말라 열팽창이 부족해진다. 납형은 온도 변화 없이 가능한 한 빨리 매몰한다(납형의 매몰 전 적절한 취급 방법)의 경우, 왁스는 시간 경과와 온도 변화에 극도로 민감하여 잔류 응력이 해소되면서 변형된다. 따라서 조각 완료 후 가급적 즉시, 온도 변화 없이 매몰하는 것이 황금률이다('23·'24 기출).
약 37~40℃(수화팽창을 이용한 매몰 시 침수 물의 적정 온도)의 경우, 체온과 유사한 37~40℃의 물에 담가야 석고 결정의 수화 반응이 최적으로 진행되어 최대 수화팽창을 얻을 수 있다. 50℃ 이상은 매몰재 경화를 과도하게 촉진시킨다. 매몰재 혼합수는 실온인 18~22℃가 적정하다. 물이 차가우면 경화가 느려져 팽창이 부족해지고, 따뜻하면 급격히 굳어 납형에 부어 넣을 시간을 확보하지 못하므로 계절에 관계없이 온도를 일정하게 관리해야 한다. 매몰재의 통기성이 높아진다(매몰재 혼합 시 혼수비가 높을 경우 나타나는 현상)의 경우, 혼수비가 높으면 물이 빠져나간 자리가 기공으로 남아 통기성은 좋아지지만, 주형 강도가 낮아지고 경화·수화·열팽창이 모두 줄어든다. 보상 팽창이 부족해져 보철물이 작게 나오므로 표준 혼수비를 지키는 것이 원칙이다('24 기출).
토치 불꽃의 환원대(Reducing zone)는 가스와 공기가 완전히 연소되어 온도가 가장 높고, 산소가 거의 없어 금속의 산화를 방지하므로 용해에 가장 적합하다. 구강 온도보다 약간 높은 온도에서 연화가 가능해야(인레이 왁스의 요구조건 중 연화 온도)의 경우, 왁스는 체온(37℃)에서는 안정적이어야 하고, 그보다. 지대치의 삭제 치면을 보호한다(임시 치관 보철의 제작 목적)의 경우, 임시 치관의 주 목적은 ① 삭제된 지대치 보호 ② 심미성 유지 ③ 교합 및 접촉 관계 유지 ④ 치은 건강 보존이다('22·'24 기출).
| 분류 | 핵심 개념 · 구조 | 출제 기준 및 조건 | 핵심 기전 및 시험 변별 포인트 |
|---|---|---|---|
| 임상·감별 | 충분한 팽창 효과를 얻을 수 있다 | 수화팽창법의 장점 | 수화팽창법은 경화팽창 + 수화팽창 + 약간의 열팽창을 조합하여 충분한 팽창 효과를 얻을 수 있으며, 저온(약 500℃)에서 소환하므로 SO₂ 가스 발생 위험이 적다('24 기출) |
| 임상·감별 | 45~60분 | 매몰 완료 후 소환을 시작하기까지 적절한 대기 시간 | 매몰재는 45~60분 정도 두어 충분히 경화한 뒤 소환해야 한다('23 기출) |
| 임상·감별 | 납형은 온도 변화 없이 가능한 한 빨리 매몰한다 | 납형의 매몰 전 적절한 취급 방법 | 왁스는 시간 경과와 온도 변화에 극도로 민감하여 잔류 응력이 해소되면서 변형된다. 따라서 조각 완료 후 가급적 즉시, 온도 변화 없이 매몰하는 것이 황금률이다('24 기출) |
| 임상·감별 | 약 37~40℃ | 수화팽창을 이용한 매몰 시 침수 물의 적정 온도 | 체온과 유사한 37~40℃의 물에 담가야 석고 결정의 수화 반응이 최적으로 진행되어 최대 수화팽창을 얻을 수 있다. 50℃ 이상은 매몰재 경화를 과도하게 촉진시킨다('23 기출) |
| 임상·감별 | 18~22℃ (실온) | 납형을 매몰할 때 매몰재를 혼합하는 물의 적정 온도 범위 | 매몰재 혼합수는 실온인 18~22℃가 적정하다('24 기출) |
| 임상·감별 | 매몰재의 통기성이 높아진다 | 매몰재 혼합 시 혼수비가 높을 경우 나타나는 현상 | 혼수비가 높으면 물이 빠져나간 자리가 기공으로 남아 통기성은 좋아지지만, 주형 강도가 낮아지고 경화·수화·열팽창이 모두 줄어든다('23 기출) |
| 임상·감별 | 환원대 | 주조 시 가스 토치 불꽃에서 금속을 용해하기에 가장 적합한 부위 | 토치 불꽃의 환원대(Reducing zone)는 가스와 공기가 완전히 연소되어 온도가 가장 높고, 산소가 거의 없어 금속의 산화를 방지하므로 용해에 가장 적합하다('24 기출) |
- 약 37~40℃: 체온과 유사한 37~40℃의 물에 담가야 석고 결정의 수화 반응이 최적으로 진행되어 최대 수화팽창을 얻을 수 있다. 50℃ 이상은 매몰재 경화를 과도하게 촉진시킨다('24 기출).
- 18~22℃ (실온): 매몰재 혼합수는 실온인 18~22℃가 적정하다. 물이 차가우면 경화가 느려져 팽창이 부족해지고, 따뜻하면 급격히 굳어 납형에 부어 넣을 시간을 확보하지 못하므로 계절에 관계없이 온도를 일정하게 관리해야 한다('23·'24 기출).
- 매몰재의 통기성이 높아진다: 혼수비가 높으면 물이 빠져나간 자리가 기공으로 남아 통기성은 좋아지지만, 주형 강도가 낮아지고 경화·수화·열팽창이 모두 줄어든다. 보상 팽창이 부족해져 보철물이 작게 나오므로 표준 혼수비를 지키는 것이 원칙이다('24 기출).
- 환원대: 토치 불꽃의 환원대(Reducing zone)는 가스와 공기가 완전히 연소되어 온도가 가장 높고, 산소가 거의 없어 금속의 산화를 방지하므로 용해에 가장 적합하다('23·'24 기출).
- 구강 온도보다 약간 높은 온도에서 연화가 가능해야: 왁스는 체온(37℃)에서는 안정적이어야 하고, 그보다('24 기출).
- 지대치의 삭제 치면을 보호한다: 임시 치관의 주 목적은 ① 삭제된 지대치 보호 ② 심미성 유지 ③ 교합 및 접촉 관계 유지 ④ 치은 건강 보존이다('23·'24 기출).
핵심 정리 · 충분한 팽창 효과를 얻을 수 있다 = 수화팽창법의 장점 / 45~60분 = 매몰 완료 후 소환을 시작하기까지 적절한 대기 시간 / 납형은 온도 변화 없이 가능한 한 빨리 매몰한다 = 납형의 매몰 전 적절한 취급 방법.