1. 작업모형·가철식 다이 제작 및 치형 트리밍 '22 · '23 · '24
1. 작업모형·가철식 다이 제작 및 치형 트리밍 단원에서는 겔화 진행 중 인상체의 동요 발생, 개인 트레이 제작 및 진단용, A:진단, B:설계, C:개인트레이의 핵심 정의와 기공 공정 기준, 그리고 국가고시 빈출 감별 지표를 체계적으로 정리한다.
1. 핵심 개념과 기본 원리 '23 · '24
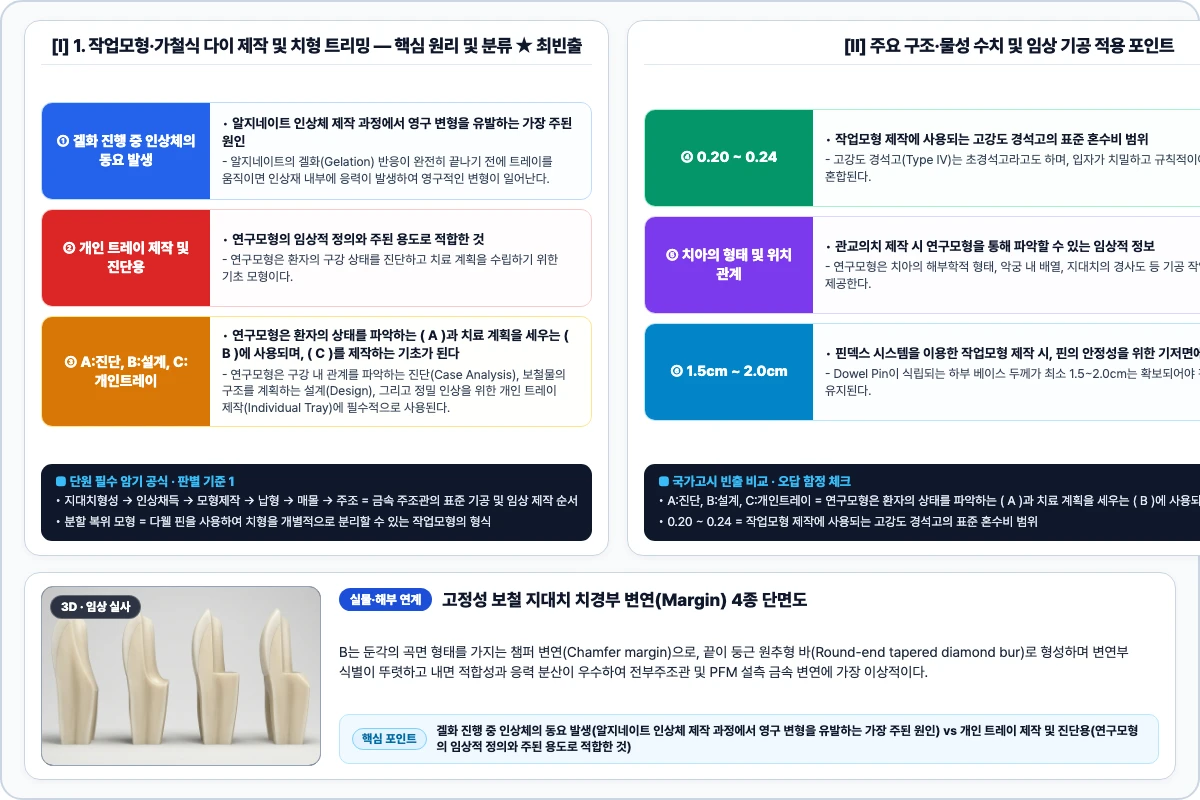
겔화 진행 중 인상체의 동요 발생(알지네이트 인상체 제작 과정에서 영구 변형을 유발하는 가장 주된 원인)의 경우, 알지네이트의 겔화(Gelation) 반응이 완전히 끝나기 전에 트레이를 움직이면 인상재 내부에 응력이 발생하여 영구적인 변형이 일어난다. 따라서 인상재가 충분한 탄성을 가질 때까지 구강 내에서 안정적으로 유지해야 한다. 개인 트레이 제작 및 진단용(연구모형의 임상적 정의와 주된 용도로 적합한 것)의 경우, 연구모형은 환자의 구강 상태를 진단하고 치료 계획을 수립하기 위한 기초 모형이다. 특히 기성 트레이로 채득하기 어려운 정밀한 인상을 위해 개인 트레이(Individual Tray)를 제작하는 틀로 사용된다. A:진단, B:설계, C:개인트레이(연구모형은 환자의 상태를 파악하는 ( A )과 치료 계획을 세우는 ( B )에 사용되며, ( C )를 제작하는 기초가 된다)의 경우, 연구모형은 구강 내 관계를 파악하는 진단(Case Analysis), 보철물의 구조를 계획하는 설계(Design), 그리고 정밀 인상을 위한 개인 트레이 제작(Individual Tray)에 필수적으로 사용된다('24 기출).
0.20 ~ 0.24(작업모형 제작에 사용되는 고강도 경석고의 표준 혼수비 범위)의 경우, 고강도 경석고(Type IV)는 초경석고라고도 하며, 입자가 치밀하고 규칙적이어서 0.20~0.24의 적은 물로 혼합된다. 물이 적을수록 강도가 올라가고 경화 팽창은 줄어들며, 일반 경석고(Type III)는 0.28~0.30, 보통 석고(Type II)는 0.45~0.50으로 등급이 낮아질수록 물을 많이 쓴다. 치아의 형태 및 위치 관계(관교의치 제작 시 연구모형을 통해 파악할 수 있는 임상적 정보)의 경우, 연구모형은 치아의 해부학적 형태, 악궁 내 배열, 지대치의 경사도 등 기공 작업을 위한 공간적 정보를 제공한다. 반면 색(Shade)은 시각적 관찰이, 교합력은 동역학적 측정이 필요하다. 1.5cm ~ 2.0cm(핀덱스 시스템을 이용한 작업모형 제작 시, 핀의 안정성을 위한 기저면에서 치경부까지의 적정 두께)의 경우, Dowel Pin이 식립되는 하부 베이스 두께가 최소 1.5~2.0cm는 확보되어야 핀이 흔들리지 않고 견고하게 유지된다. 두께가 너무 얇으면 가철식 치형의 복위성이 떨어지게 된다('22·'24 기출).
지대치형성 → 인상채득 → 모형제작 → 납형 → 매몰 → 주조(금속 주조관의 표준 기공 및 임상 제작 순서)의 경우, 보철 제작은 임상에서의 지대치 형성(Prep) 및 인상 채득 후, 기공실에서 작업모형 제작, 납형(Wax-up), 매몰(Investing), 주조(Casting) 단계로 진행되는 것이 표준이다. 치형(Die)을 모델에서 분리하여 왁스업하고 다시 정확한 위치로 복귀시킬 수 있는 형태를 분할 복위 모형이라고 하며, 주로 Dowel pin이나 Pindex 시스템을 사용한다('23·'24 기출).
| 분류 | 핵심 개념 · 구조 | 출제 기준 및 조건 | 핵심 기전 및 시험 변별 포인트 |
|---|---|---|---|
| 핵심 원리 | 겔화 진행 중 인상체의 동요 발생 | 알지네이트 인상체 제작 과정에서 영구 변형을 유발하는 가장 주된 원인 | 알지네이트의 겔화(Gelation) 반응이 완전히 끝나기 전에 트레이를 움직이면 인상재 내부에 응력이 발생하여 영구적인 변형이 일어난다('24 기출) |
| 핵심 원리 | 개인 트레이 제작 및 진단용 | 연구모형의 임상적 정의와 주된 용도로 적합한 것 | 연구모형은 환자의 구강 상태를 진단하고 치료 계획을 수립하기 위한 기초 모형이다('23 기출) |
| 핵심 원리 | A:진단, B:설계, C:개인트레이 | 연구모형은 환자의 상태를 파악하는 ( A )과 치료 계획을 세우는 ( B )에 사용되며, ( C )를 제작하는 기초가 된다 | 연구모형은 구강 내 관계를 파악하는 진단(Case Analysis), 보철물의 구조를 계획하는 설계(Design), 그리고 정밀 인상을 위한 개인 트레이 제작(Individual Tray)에 필수적으로 사용된다('24 기출) |
| 핵심 원리 | 0.20 ~ 0.24 | 작업모형 제작에 사용되는 고강도 경석고의 표준 혼수비 범위 | 고강도 경석고(Type IV)는 초경석고라고도 하며, 입자가 치밀하고 규칙적이어서 0('23 기출) |
| 핵심 원리 | 치아의 형태 및 위치 관계 | 관교의치 제작 시 연구모형을 통해 파악할 수 있는 임상적 정보 | 연구모형은 치아의 해부학적 형태, 악궁 내 배열, 지대치의 경사도 등 기공 작업을 위한 공간적 정보를 제공한다('24 기출) |
| 핵심 원리 | 1.5cm ~ 2.0cm | 핀덱스 시스템을 이용한 작업모형 제작 시, 핀의 안정성을 위한 기저면에서 치경부까지의 적정 두께 | Dowel Pin이 식립되는 하부 베이스 두께가 최소 1('23 기출) |
| 핵심 원리 | 지대치형성 → 인상채득 → 모형제작 → 납형 → 매몰 → 주조 | 금속 주조관의 표준 기공 및 임상 제작 순서 | 보철 제작은 임상에서의 지대치 형성(Prep) 및 인상 채득 후, 기공실에서 작업모형 제작, 납형(Wax-up), 매몰(Investing), 주조(Casting) 단계로 진행되는 것이 표준이다('24 기출) |
- 0.20 ~ 0.24: 고강도 경석고(Type IV)는 초경석고라고도 하며, 입자가 치밀하고 규칙적이어서 0.20~0.24의 적은 물로 혼합된다. 물이 적을수록 강도가 올라가고 경화 팽창은 줄어들며, 일반 경석고(Type III)는 0.28~0.30, 보통 석고(Type II)는 0.45~0.50으로 등급이 낮아질수록 물을 많이 쓴다('24 기출).
- 치아의 형태 및 위치 관계: 연구모형은 치아의 해부학적 형태, 악궁 내 배열, 지대치의 경사도 등 기공 작업을 위한 공간적 정보를 제공한다. 반면 색(Shade)은 시각적 관찰이, 교합력은 동역학적 측정이 필요하다('23·'24 기출).
- 1.5cm ~ 2.0cm: Dowel Pin이 식립되는 하부 베이스 두께가 최소 1.5~2.0cm는 확보되어야 핀이 흔들리지 않고 견고하게 유지된다. 두께가 너무 얇으면 가철식 치형의 복위성이 떨어지게 된다('24 기출).
- 지대치형성 → 인상채득 → 모형제작 → 납형 → 매몰 → 주조: 보철 제작은 임상에서의 지대치 형성(Prep) 및 인상 채득 후, 기공실에서 작업모형 제작, 납형(Wax-up), 매몰(Investing), 주조(Casting) 단계로 진행되는 것이 표준이다('23·'24 기출).
- 분할 복위 모형: 치형(Die)을 모델에서 분리하여 왁스업하고 다시 정확한 위치로 복귀시킬 수 있는 형태를 분할 복위 모형이라고 하며, 주로 Dowel pin이나 Pindex 시스템을 사용한다('24 기출).
알지네이트의 겔화(Gelation) 반응이 완전히 끝나기 전에 트레이를 움직이면 인상재 내부에 응력이 발생하여 영구적인 변형이 일어난다. 따라서 인상재가 충분한 탄성을 가질 때까지 구강 내에서 안정적으로 유지해야 한다.
연구모형은 환자의 구강 상태를 진단하고 치료 계획을 수립하기 위한 기초 모형이다. 특히 기성 트레이로 채득하기 어려운 정밀한 인상을 위해 개인 트레이(Individual Tray)를 제작하는 틀로 사용된다.
연구모형은 구강 내 관계를 파악하는 진단(Case Analysis), 보철물의 구조를 계획하는 설계(Design), 그리고 정밀 인상을 위한 개인 트레이 제작(Individual Tray)에 필수적으로 사용된다.
마이메르시 제작 · 국시 핵심 기전 도해
핵심 정리 · 겔화 진행 중 인상체의 동요 발생 = 알지네이트 인상체 제작 과정에서 영구 변형을 유발하는 가장 주된 원인 / 개인 트레이 제작 및 진단용 = 연구모형의 임상적 정의와 주된 용도로 적합한 것 / A:진단, B:설계, C:개인트레이 = 연구모형은 환자의 상태를 파악하는 ( A )과 치료 계획을 세우는 ( B )에 사용되며, ( C )를 제작하는 기초가 된다.
2. 주요 구조·물성 및 공정 기준 '23 · '24
하나의 치형에 두 개의 핀을 식립하여 회전을 방지한다(핀덱스 시스템을 이용한 작업모형의 구조적 특징)의 경우, Pindex 시스템은 길이와 형태가 다른 두 개의 핀(Main & Guide Pin)을 식립하여 가철식 치형이 회전하는 것을 방지하고 위치 정확도를 높인다. 경석고의 입자가 더 미세하고 치밀하다(보통석고와 경석고의 물리적 성질 비교)의 경우, 경석고는 가압 수증기로 제조해 입자가 치밀하고 규칙적인 알파형(α)이고, 보통석고는 대기 중 가열로 만든 다공성 베타형(β)이다. 그래서 경석고는 0.28~0.30, 보통석고는 0.45~0.50의 혼수비를 쓰며 경석고 쪽이 강도가 훨씬 높다. 인상용 석고(Type I)는 입자가 가장 불규칙하고 다공성이 커서 0.50 이상의 물을 필요로 하며 강도는 가장 낮다. 등급이 올라갈수록 물이 줄어 보통석고 0.45~0.50, 경석고 0.28~0.30, 초경석고 0.20~0.24 순으로 강도가 높아진다('22·'24 기출).
챔퍼(Chamfer)는 경계가 명확하면서 삭제량이 적고 시멘트 탈출로가 확보되어, 금속관이나 금속도재관의 설측 금속 변연에 가장 적합하다. 숄더는 삭제량이 많아 전부도재관용이고, 나이프 에지는 변연이 얇아 주조 시 결손이 생기기 쉽다. 기저면은 교합평면과 평행하게 형성한다(작업모형의 트리밍 시 기저면 형성의 원칙)의 경우, 작업모형의 기저면은 교합평면과 평행하게 트리밍해야 교합기에 부착했을 때 흔들림이 없고 교합 관계가 정확히 재현된다. 기저면이 기울면 상하악 모형의 위치가 어긋나 완성된 보철물의 교합이 맞지 않게 된다. 주조체 내부의 시멘트 공간확보 및 적합도 향상(치형 표면에 도포하는 다이 스페이서의 주된 목적)의 경우, 다이 스페이서는 보철물 내면에 약 20~40μm의 공간(Cement Space)을 만들어, 합착 시 시멘트가 차지할 공간을 미리 확보함으로써 보철물의 부상(Rebound)을 방지한다('23·'24 기출).
보철물의 조기 접촉으로 인한 교합 고경 상승(다이 스페이서를 도포하지 않았을 때 임상적으로 발생할 수 있는 문제점)의 경우, 공간이 확보되지 않으면 합착제 두께만큼 보철물이 치아에 완전히 들어가지 못하게 되어(Seating 불량), 결국 교합이 높아지는 결과를 초래한다. 심미성이 요구되거나 치경부 과민증, 기존 수복물이 있는 경우(변연을 치은 연하로 설정해야 하는 임상적 적응증)의 경우, 치은 연하 변연은 전치부처럼 금속이 비쳐서는 안 되는 경우, 치경부 우식이나 과민증이 있는 경우, 유지력을 더 얻어야 하는 짧은 지대치에 적용한다. 다만 치은 연하는 치태 관리가 어려워 치주 염증 위험이 커지므로 필요한 경우로 한정한다('24 기출).
| 분류 | 핵심 개념 · 구조 | 출제 기준 및 조건 | 핵심 기전 및 시험 변별 포인트 |
|---|---|---|---|
| 공정·기준 | 하나의 치형에 두 개의 핀을 식립하여 회전을 방지한다 | 핀덱스 시스템을 이용한 작업모형의 구조적 특징 | Pindex 시스템은 길이와 형태가 다른 두 개의 핀(Main & Guide Pin)을 식립하여 가철식 치형이 회전하는 것을 방지하고 위치 정확도를 높인다('24 기출) |
| 공정·기준 | 경석고의 입자가 더 미세하고 치밀하다 | 보통석고와 경석고의 물리적 성질 비교 | 경석고는 가압 수증기로 제조해 입자가 치밀하고 규칙적인 알파형(α)이고, 보통석고는 대기 중 가열로 만든 다공성 베타형(β)이다('23 기출) |
| 공정·기준 | 인상용 석고 | 치과용 석고 제품 중 표준 혼수비가 가장 높은(물이 가장 많이 필요한) 것 | 인상용 석고(Type I)는 입자가 가장 불규칙하고 다공성이 커서 0('24 기출) |
| 공정·기준 | 챔퍼 | 금속 도재관의 설측 금속 변연이나 주조 금속관에 가장 적합한 변연 형태 | 챔퍼(Chamfer)는 경계가 명확하면서 삭제량이 적고 시멘트 탈출로가 확보되어, 금속관이나 금속도재관의 설측 금속 변연에 가장 적합하다('23 기출) |
| 공정·기준 | 기저면은 교합평면과 평행하게 형성한다 | 작업모형의 트리밍 시 기저면 형성의 원칙 | 작업모형의 기저면은 교합평면과 평행하게 트리밍해야 교합기에 부착했을 때 흔들림이 없고 교합 관계가 정확히 재현된다('24 기출) |
| 공정·기준 | 주조체 내부의 시멘트 공간확보 및 적합도 향상 | 치형 표면에 도포하는 다이 스페이서의 주된 목적 | 다이 스페이서는 보철물 내면에 약 20~40μm의 공간(Cement Space)을 만들어, 합착 시 시멘트가 차지할 공간을 미리 확보함으로써 보철물의 부상(Rebound)을 방지한다('23 기출) |
| 공정·기준 | 보철물의 조기 접촉으로 인한 교합 고경 상승 | 다이 스페이서를 도포하지 않았을 때 임상적으로 발생할 수 있는 문제점 | 공간이 확보되지 않으면 합착제 두께만큼 보철물이 치아에 완전히 들어가지 못하게 되어(Seating 불량), 결국 교합이 높아지는 결과를 초래한다('24 기출) |
- 챔퍼: 챔퍼(Chamfer)는 경계가 명확하면서 삭제량이 적고 시멘트 탈출로가 확보되어, 금속관이나 금속도재관의 설측 금속 변연에 가장 적합하다. 숄더는 삭제량이 많아 전부도재관용이고, 나이프 에지는 변연이 얇아 주조 시 결손이 생기기 쉽다('24 기출).
- 기저면은 교합평면과 평행하게 형성한다: 작업모형의 기저면은 교합평면과 평행하게 트리밍해야 교합기에 부착했을 때 흔들림이 없고 교합 관계가 정확히 재현된다. 기저면이 기울면 상하악 모형의 위치가 어긋나 완성된 보철물의 교합이 맞지 않게 된다('23·'24 기출).
- 주조체 내부의 시멘트 공간확보 및 적합도 향상: 다이 스페이서는 보철물 내면에 약 20~40μm의 공간(Cement Space)을 만들어, 합착 시 시멘트가 차지할 공간을 미리 확보함으로써 보철물의 부상(Rebound)을 방지한다('24 기출).
- 보철물의 조기 접촉으로 인한 교합 고경 상승: 공간이 확보되지 않으면 합착제 두께만큼 보철물이 치아에 완전히 들어가지 못하게 되어(Seating 불량), 결국 교합이 높아지는 결과를 초래한다('23·'24 기출).
- 심미성이 요구되거나 치경부 과민증, 기존 수복물이 있는 경우: 치은 연하 변연은 전치부처럼 금속이 비쳐서는 안 되는 경우, 치경부 우식이나 과민증이 있는 경우, 유지력을 더 얻어야 하는 짧은 지대치에 적용한다. 다만 치은 연하는 치태 관리가 어려워 치주 염증 위험이 커지므로 필요한 경우로 한정한다('24 기출).

고정성 보철 지대치 치경부 변연(Margin) 4종 단면도
B는 둔각의 곡면 형태를 가지는 챔퍼 변연(Chamfer margin)으로, 끝이 둥근 원추형 바(Round-end tapered diamond bur)로 형성하며 변연부 식별이 뚜렷하고 내면 적합성과 응력 분산이 우수하여 전부주조관 및 PFM 설측 금속 변연에 가장 이상적이다.
C는 치축면과 약 90°(직각)의 폭넓은 선반 형태를 이루는 숄더 변연(Shoulder margin)으로, 치질 삭제량은 많으나 도재 축성을 위한 충분한 두께(1.0~1.2mm)를 확보하고 교합압에 의한 도재 파절 저항성(Butt joint)을 극대화할 수 있다('23·'24 기출).
마이메르시 제작 · 3D 아틀라스 및 임상 실사 가이드
핵심 정리 · 하나의 치형에 두 개의 핀을 식립하여 회전을 방지한다 = 핀덱스 시스템을 이용한 작업모형의 구조적 특징 / 경석고의 입자가 더 미세하고 치밀하다 = 보통석고와 경석고의 물리적 성질 비교 / 인상용 석고 = 치과용 석고 제품 중 표준 혼수비가 가장 높은(물이 가장 많이 필요한) 것.
3. 임상 기공 적용과 국시 빈출 포인트 '23 · '24
작업치와의 교합 관계확인(보철물 제작 과정에서 대합치 모형이 필수적으로 필요한 이유)의 경우, 대합치 모형이 있어야 교합 접촉점의 위치와 강도, 측방 운동 시 간섭 여부를 확인할 수 있다. 대합치 없이 만든 보철물은 조기 접촉으로 외상성 교합을 일으키거나 반대로 교합이 뜨는 저교합이 되기 쉽다. 정확한 혼수비 계량 및 진공 혼합(기포 없이 정밀한 작업용 치형 표면을 얻기 위한 기공 과정)의 경우, 제조사에서 제시한 정확한 혼수비 준수와 진공 혼합기(Vacuum mixing)를 사용한 기포 제거는 정밀한 표면과 높은 강도의 치형을 얻는 가장 기본적이고 중요한 단계이다. 알지네이트는 공기 중 수분 증발에 매우 취약하므로, 석고 주입 직후 바로 습도 조절기(Humidor)에 넣어 인상체의 수축과 변형을 방지해야 한다('23·'24 기출).
변연을 명확히 노출시켜 왁스 조각 시 과잉/부족 방지(치형의 변연 하방을 다듬는 디칭 작업의 주된 목적)의 경우, 마진 하방의 불필요한 석고를 깎아내어(Ditching) 왁스업 시 마진(Margin)의 경계를 육안으로 확실히 식립할 수 있게 함으로써 정확한 변연 형성을 돕는다. 치형 변연부의 표면 강도를 증가시켜 마모·파절을 방지하기 위해서(다이 경화제(Die hardener)를 치형의 변연부에 도포하는 가장 주된 목적)의 경우, 다이 경화제는 시아노아크릴레이트 계열 액상으로, 치형 변연부의 표면을 단단하게 만들어 작업 중 닳거나 부서지는 것을 막는다. 다이 스페이서는 주조체 안쪽에 시멘트가 들어갈 공간을 확보하는 별개의 재료여서 역할이 다르다. 인상재의 변형을 방지하기 위해(개인 트레이에 구멍을 형성해 주는 이유로 가장 적합한 것)의 경우, 유공 트레이(perforated tray)의 구멍은 인상 채득 시 과잉 인상재의 탈출로(escape vent)를 제공하여 인상체 내부의 수압(hydraulic pressure)을 감소시킨다. 이를 통해 인상재의 변형(distortion)과 영구 변형을 최소화할 수 있다('24 기출).
인상재와 트레이의 결합을 좋게 하기 위해(무공 트레이에 접착제를 도포하는 가장 주된 이유)의 경우, 무공 트레이(non-perforated tray)는 구멍이 없어 인상재의 기계적 유지(mechanical retention)가 불충분하다. 접착제(tray adhesive)를 도포하면 트레이와 인상재 사이에 화학적 결합(chemical bond)이 형성되어 인상 채득 시 인상재의 탈락이나 변위를 방지한다. 영구 보철물을 제작하기 위해 사용된다(작업모형)의 경우, 작업모형(working cast)은 최종 인상에서 경석고(dental stone) 또는 초경석고(die stone)로 제작하며, 영구 보철물(definitive prosthesis)을 기공하기 위한 모형이다. 증례 분석, 개인 트레이 제작, 치료 계획 설계는 연구모형(study cast/diagnostic cast)의 용도이다. 하나의 치형에 두 개의 핀을 식립하여 회전을 방지(핀덱스 시스템을 이용한 작업모형의 구조적 특징)의 경우, Pindex 시스템은 길이와 형태가 다른 두 개의 핀(Main & Guide Pin)을 식립하여 가철식 치형이 회전하는 것을 방지하고 위치 정확도를 높인다('22·'24 기출).
| 분류 | 핵심 개념 · 구조 | 출제 기준 및 조건 | 핵심 기전 및 시험 변별 포인트 |
|---|---|---|---|
| 임상·감별 | 작업치와의 교합 관계확인 | 보철물 제작 과정에서 대합치 모형이 필수적으로 필요한 이유 | 대합치 모형이 있어야 교합 접촉점의 위치와 강도, 측방 운동 시 간섭 여부를 확인할 수 있다('24 기출) |
| 임상·감별 | 정확한 혼수비 계량 및 진공 혼합 | 기포 없이 정밀한 작업용 치형 표면을 얻기 위한 기공 과정 | 제조사에서 제시한 정확한 혼수비 준수와 진공 혼합기(Vacuum mixing)를 사용한 기포 제거는 정밀한 표면과 높은 강도의 치형을 얻는 가장 기본적이고 중요한 단계이다('23 기출) |
| 임상·감별 | 석고 주입 직후 | 알지네이트 인상체에 석고를 주입한 후, 변형 없이 안전하게 모형을 분리하기 적절한 시간 | 알지네이트는 공기 중 수분 증발에 매우 취약하므로, 석고 주입 직후 바로 습도 조절기(Humidor)에 넣어 인상체의 수축과 변형을 방지해야 한다('24 기출) |
| 임상·감별 | 변연을 명확히 노출시켜 왁스 조각 시 과잉/부족 방지 | 치형의 변연 하방을 다듬는 디칭 작업의 주된 목적 | 마진 하방의 불필요한 석고를 깎아내어(Ditching) 왁스업 시 마진(Margin)의 경계를 육안으로 확실히 식립할 수 있게 함으로써 정확한 변연 형성을 돕는다('23 기출) |
| 임상·감별 | 치형 변연부의 표면 강도를 증가시켜 마모·파절을 방지하기 위해서 | 다이 경화제(Die hardener)를 치형의 변연부에 도포하는 가장 주된 목적 | 다이 경화제는 시아노아크릴레이트 계열 액상으로, 치형 변연부의 표면을 단단하게 만들어 작업 중 닳거나 부서지는 것을 막는다('24 기출) |
| 임상·감별 | 인상재의 변형을 방지하기 위해 | 개인 트레이에 구멍을 형성해 주는 이유로 가장 적합한 것 | 유공 트레이(perforated tray)의 구멍은 인상 채득 시 과잉 인상재의 탈출로(escape vent)를 제공하여 인상체 내부의 수압(hydraulic pressure)을 감소시킨다('23 기출) |
| 임상·감별 | 인상재와 트레이의 결합을 좋게 하기 위해 | 무공 트레이에 접착제를 도포하는 가장 주된 이유 | 무공 트레이(non-perforated tray)는 구멍이 없어 인상재의 기계적 유지(mechanical retention)가 불충분하다('24 기출) |
- 변연을 명확히 노출시켜 왁스 조각 시 과잉/부족 방지: 마진 하방의 불필요한 석고를 깎아내어(Ditching) 왁스업 시 마진(Margin)의 경계를 육안으로 확실히 식립할 수 있게 함으로써 정확한 변연 형성을 돕는다('24 기출).
- 치형 변연부의 표면 강도를 증가시켜 마모·파절을 방지하기 위해서: 다이 경화제는 시아노아크릴레이트 계열 액상으로, 치형 변연부의 표면을 단단하게 만들어 작업 중 닳거나 부서지는 것을 막는다. 다이 스페이서는 주조체 안쪽에 시멘트가 들어갈 공간을 확보하는 별개의 재료여서 역할이 다르다('23·'24 기출).
- 인상재의 변형을 방지하기 위해: 유공 트레이(perforated tray)의 구멍은 인상 채득 시 과잉 인상재의 탈출로(escape vent)를 제공하여 인상체 내부의 수압(hydraulic pressure)을 감소시킨다. 이를 통해 인상재의 변형(distortion)과 영구 변형을 최소화할 수 있다('24 기출).
- 인상재와 트레이의 결합을 좋게 하기 위해: 무공 트레이(non-perforated tray)는 구멍이 없어 인상재의 기계적 유지(mechanical retention)가 불충분하다. 접착제(tray adhesive)를 도포하면 트레이와 인상재 사이에 화학적 결합(chemical bond)이 형성되어 인상 채득 시 인상재의 탈락이나 변위를 방지한다('23·'24 기출).
- 영구 보철물을 제작하기 위해 사용된다: 작업모형(working cast)은 최종 인상에서 경석고(dental stone) 또는 초경석고(die stone)로 제작하며, 영구 보철물(definitive prosthesis)을 기공하기 위한 모형이다. 증례 분석, 개인 트레이 제작, 치료 계획 설계는 연구모형(study cast/diagnostic cast)의 용도이다('24 기출).
- 하나의 치형에 두 개의 핀을 식립하여 회전을 방지: Pindex 시스템은 길이와 형태가 다른 두 개의 핀(Main & Guide Pin)을 식립하여 가철식 치형이 회전하는 것을 방지하고 위치 정확도를 높인다('23·'24 기출).

가철식 작업다이(Working Die) 다우엘 핀(Dowel Pin) 식립 및 치경부 치형 트리밍(Ditching) (A ~ D)
가철식 다이 제작 시 치경부 변연선(A, Finish line)을 적색/청색 색연필로 표시한 뒤, 변연선 직하방의 치근부 석고를 오목하게 파주는 디칭(Ditching / Die trimming, 기호 B)을 시행해야 왁스 조각도(Carver)가 정확한 치관 출현윤곽(Emergence profile) 각도로 변연에 접근할 수 있다.
핀덱스(Pindex) 등 가철식 다이 시스템에서 다우엘 핀(D)은 지대치 중앙 장축과 평행하게 식립해야 인접 치아와 걸리지 않고 부드럽게 분리되며, 1차 모형 기저면에 V자형 인덱스 홈(C)을 파고 분리제를 바른 뒤 2차 기저부 석고를 부어야 정확한 원위치 재위치(Seating)와 회전 방지가 가능하다('23·'24 기출).
마이메르시 제작 · 3D 아틀라스 및 임상 실사 가이드
핵심 정리 · 작업치와의 교합 관계확인 = 보철물 제작 과정에서 대합치 모형이 필수적으로 필요한 이유 / 정확한 혼수비 계량 및 진공 혼합 = 기포 없이 정밀한 작업용 치형 표면을 얻기 위한 기공 과정 / 석고 주입 직후 = 알지네이트 인상체에 석고를 주입한 후, 변형 없이 안전하게 모형을 분리하기 적절한 시간.