9. 절삭·연삭 및 연마재·치과용 시멘트 '22 · '23 · '24
9. 절삭·연삭 및 연마재·치과용 시멘트 단원에서는 치태 부착을 억제하고 구강 내 이물감을 최소화하기 위해, 연마 입자의 날카로운 형태와 높은 표면 경도, 입자가 거친 연마재부터 시작하여 점차 고운 연마재로 교체한다의 핵심 정의와 기공 공정 기준, 그리고 국가고시 빈출 감별 지표를 체계적으로 정리한다.
1. 핵심 개념과 기본 원리 '23 · '24
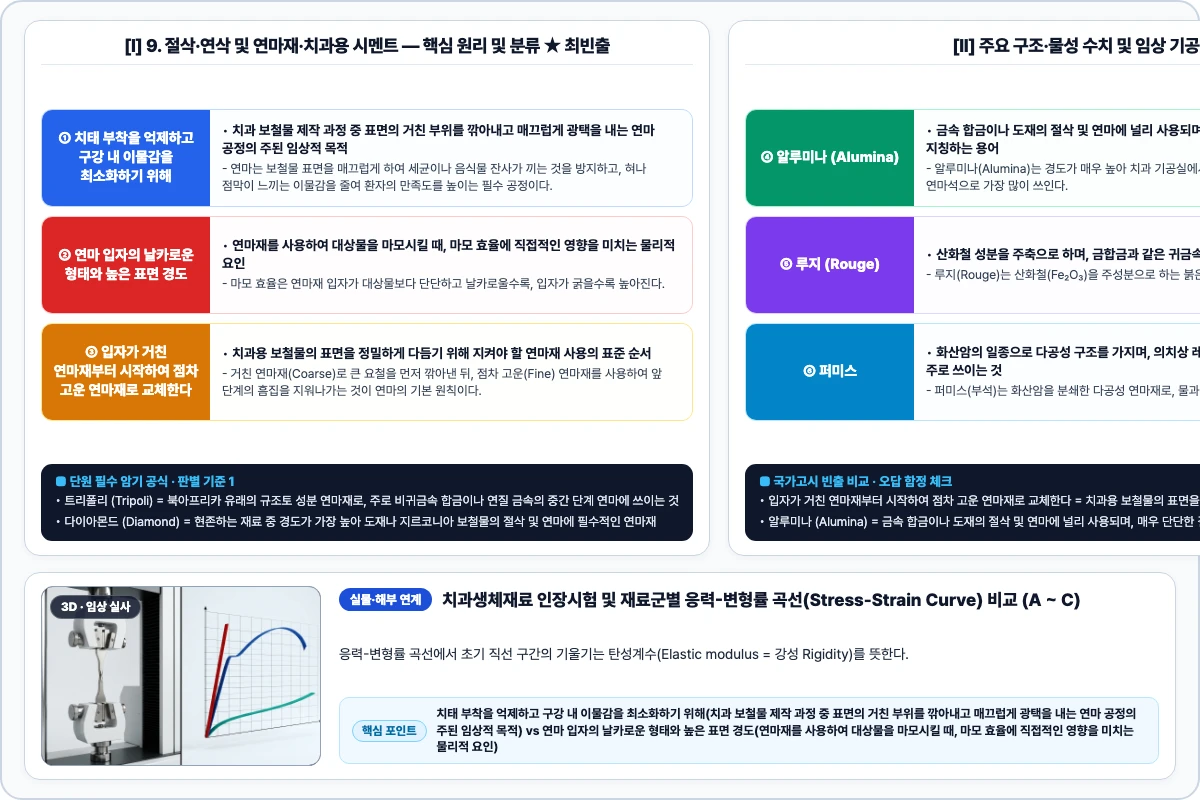
치태 부착을 억제하고 구강 내 이물감을 최소화하기 위해(치과 보철물 제작 과정 중 표면의 거친 부위를 깎아내고 매끄럽게 광택을 내는 연마 공정의 주된 임상적 목적)의 경우, 연마는 보철물 표면을 매끄럽게 하여 세균이나 음식물 잔사가 끼는 것을 방지하고, 혀나 점막이 느끼는 이물감을 줄여 환자의 만족도를 높이는 필수 공정이다. 연마 입자의 날카로운 형태와 높은 표면 경도(연마재를 사용하여 대상물을 마모시킬 때, 마모 효율에 직접적인 영향을 미치는 물리적 요인)의 경우, 마모 효율은 연마재 입자가 대상물보다 단단하고 날카로울수록, 입자가 굵을수록 높아진다. 회전 속도와 가압력도 효율을 올리지만, 과도하면 마찰열로 보철물이 변형되고 기구 수명이 짧아진다. 입자가 거친 연마재부터 시작하여 점차 고운 연마재로 교체한다(치과용 보철물의 표면을 정밀하게 다듬기 위해 지켜야 할 연마재 사용의 표준 순서)의 경우, 거친 연마재(Coarse)로 큰 요철을 먼저 깎아낸 뒤, 점차 고운(Fine) 연마재를 사용하여 앞 단계의 흠집을 지워나가는 것이 연마의 기본 원칙이다('24 기출).
알루미나(Alumina)는 경도가 매우 높아 치과 기공실에서 샌드블라스터(Sandblaster)의 입자나 금속/도재용 연마석으로 가장 많이 쓰인다. 루지(Rouge)는 산화철(Fe₂O₃)을 주성분으로 하는 붉은 분말로, 금합금 등 귀금속의 최종 광택에 쓴다. 비귀금속에는 녹색 산화크롬(그린 루지), 레진에는 초크를 쓰는 식으로 재료에 따라 최종 연마재가 달라진다. 퍼미스(부석)는 화산암을 분쇄한 다공성 연마재로, 물과 섞어 슬러리 상태로 의치상 레진의 1차 연마에 쓴다. 이후 초크나 산화주석으로 최종 광택을 내며, 금속용 트리폴리·루지와는 대상 재료가 다르다('22·'24 기출).
트리폴리(Tripoli)는 북아프리카산 규조토 계열 연마재로, 비귀금속이나 연질 금속의 중간 연마에 쓴다. 거친 삭제를 마친 표면의 흠집을 정리하는 단계이며, 그다음 루지로 최종 광택을 내는 순서가 표준이다. 다이아몬드는 모스 경도 10으로 자연계에서 가장 단단해, 도재와 지르코니아를 절삭할 수 있는 사실상 유일한 연마재이다. 버나 디스크, 페이스트 형태로 공급되며 실리콘 카바이드(9.5)나 알루미나(9)로는 지르코니아 삭제가 어렵다('23·'24 기출).
| 분류 | 핵심 개념 · 구조 | 출제 기준 및 조건 | 핵심 기전 및 시험 변별 포인트 |
|---|---|---|---|
| 핵심 원리 | 치태 부착을 억제하고 구강 내 이물감을 최소화하기 위해 | 치과 보철물 제작 과정 중 표면의 거친 부위를 깎아내고 매끄럽게 광택을 내는 연마 공정의 주된 임상적 목적 | 연마는 보철물 표면을 매끄럽게 하여 세균이나 음식물 잔사가 끼는 것을 방지하고, 혀나 점막이 느끼는 이물감을 줄여 환자의 만족도를 높이는 필수 공정이다('24 기출) |
| 핵심 원리 | 연마 입자의 날카로운 형태와 높은 표면 경도 | 연마재를 사용하여 대상물을 마모시킬 때, 마모 효율에 직접적인 영향을 미치는 물리적 요인 | 마모 효율은 연마재 입자가 대상물보다 단단하고 날카로울수록, 입자가 굵을수록 높아진다('23 기출) |
| 핵심 원리 | 입자가 거친 연마재부터 시작하여 점차 고운 연마재로 교체한다 | 치과용 보철물의 표면을 정밀하게 다듬기 위해 지켜야 할 연마재 사용의 표준 순서 | 거친 연마재(Coarse)로 큰 요철을 먼저 깎아낸 뒤, 점차 고운(Fine) 연마재를 사용하여 앞 단계의 흠집을 지워나가는 것이 연마의 기본 원칙이다('24 기출) |
| 핵심 원리 | 알루미나 (Alumina) | 금속 합금이나 도재의 절삭 및 연마에 널리 사용되며, 매우 단단한 결정체인 산화알루미늄 연마재를 지칭하는 용어 | 알루미나(Alumina)는 경도가 매우 높아 치과 기공실에서 샌드블라스터(Sandblaster)의 입자나 금속/도재용 연마석으로 가장 많이 쓰인다('23 기출) |
| 핵심 원리 | 루지 (Rouge) | 산화철 성분을 주축으로 하며, 금합금과 같은 귀금속 보철물의 최종 광택을 내는 데 사용하는 연마재 | 루지(Rouge)는 산화철(Fe₂O₃)을 주성분으로 하는 붉은 분말로, 금합금 등 귀금속의 최종 광택에 쓴다('24 기출) |
| 핵심 원리 | 퍼미스 | 화산암의 일종으로 다공성 구조를 가지며, 의치상 레진의 거친 표면을 매끄럽게 다듬는 1차 연마용으로 주로 쓰이는 것 | 퍼미스(부석)는 화산암을 분쇄한 다공성 연마재로, 물과 섞어 슬러리 상태로 의치상 레진의 1차 연마에 쓴다('23 기출) |
| 핵심 원리 | 트리폴리 (Tripoli) | 북아프리카 유래의 규조토 성분 연마재로, 주로 비귀금속 합금이나 연질 금속의 중간 단계 연마에 쓰이는 것 | 트리폴리(Tripoli)는 북아프리카산 규조토 계열 연마재로, 비귀금속이나 연질 금속의 중간 연마에 쓴다('24 기출) |
- 알루미나 (Alumina): 알루미나(Alumina)는 경도가 매우 높아 치과 기공실에서 샌드블라스터(Sandblaster)의 입자나 금속/도재용 연마석으로 가장 많이 쓰인다('24 기출).
- 루지 (Rouge): 루지(Rouge)는 산화철(Fe₂O₃)을 주성분으로 하는 붉은 분말로, 금합금 등 귀금속의 최종 광택에 쓴다. 비귀금속에는 녹색 산화크롬(그린 루지), 레진에는 초크를 쓰는 식으로 재료에 따라 최종 연마재가 달라진다('23·'24 기출).
- 퍼미스: 퍼미스(부석)는 화산암을 분쇄한 다공성 연마재로, 물과 섞어 슬러리 상태로 의치상 레진의 1차 연마에 쓴다. 이후 초크나 산화주석으로 최종 광택을 내며, 금속용 트리폴리·루지와는 대상 재료가 다르다('24 기출).
- 트리폴리 (Tripoli): 트리폴리(Tripoli)는 북아프리카산 규조토 계열 연마재로, 비귀금속이나 연질 금속의 중간 연마에 쓴다. 거친 삭제를 마친 표면의 흠집을 정리하는 단계이며, 그다음 루지로 최종 광택을 내는 순서가 표준이다('23·'24 기출).
- 다이아몬드 (Diamond): 다이아몬드는 모스 경도 10으로 자연계에서 가장 단단해, 도재와 지르코니아를 절삭할 수 있는 사실상 유일한 연마재이다. 버나 디스크, 페이스트 형태로 공급되며 실리콘 카바이드(9.5)나 알루미나(9)로는 지르코니아 삭제가 어렵다('24 기출).
연마는 보철물 표면을 매끄럽게 하여 세균이나 음식물 잔사가 끼는 것을 방지하고, 혀나 점막이 느끼는 이물감을 줄여 환자의 만족도를 높이는 필수 공정이다.
마모 효율은 연마재 입자가 대상물보다 단단하고 날카로울수록, 입자가 굵을수록 높아진다. 회전 속도와 가압력도 효율을 올리지만, 과도하면 마찰열로 보철물이 변형되고 기구 수명이 짧아진다.
거친 연마재(Coarse)로 큰 요철을 먼저 깎아낸 뒤, 점차 고운(Fine) 연마재를 사용하여 앞 단계의 흠집을 지워나가는 것이 연마의 기본 원칙이다.
마이메르시 제작 · 국시 핵심 기전 도해
핵심 정리 · 치태 부착을 억제하고 구강 내 이물감을 최소화하기 위해 = 치과 보철물 제작 과정 중 표면의 거친 부위를 깎아내고 매끄럽게 광택을 내는 연마 공정의 주된 임상적 목적 / 연마 입자의 날카로운 형태와 높은 표면 경도 = 연마재를 사용하여 대상물을 마모시킬 때, 마모 효율에 직접적인 영향을 미치는 물리적 요인 / 입자가 거친 연마재부터 시작하여 점차 고운 연마재로 교체한다 = 치과용 보철물의 표면을 정밀하게 다듬기 위해 지켜야 할 연마재 사용의 표준 순서.
2. 주요 구조·물성 및 공정 기준 '23 · '24
산화크롬(Chromic oxide)은 녹색 분말로 그린 루지라고도 하며, 스테인리스강이나 코발트-크롬처럼 단단한 비귀금속의 최종 광택에 쓴다. 붉은 루지는 경도가 낮아 귀금속용이므로 대상 합금에 따라 구분해 사용한다. 상대적인 긁힘 저항성을 나타내며 숫자가 클수록 단단하다(연마재의 성능을 평가하는 척도인 모스 경도)의 경우, 모스 경도는 활석 1에서 다이아몬드 10까지 매긴 상대 척도로, 숫자가 클수록 긁힘에 강하다. 어느 것이 어느 것을 긁는지만 나타내므로 핵심적인 경도 값이 아니며, 정밀 측정에는 비커스나 누프 경도를 쓴다. 충전 후 최소 24시간이 경과한 뒤(아말감 충전 후 보철물의 과열 및 변형을 방지하기 위해 권장되는 최종 연마 시기)의 경우, 아말감은 반응이 완전히 안정화될 때까지 시간이 걸리며, 너무 일찍 연마하면 기포가 생기거나 수은이 표면으로 나올 수 있어 최소 하루 뒤에 시행하는 것이 원칙이다('22·'24 기출).
마찰열에 의해 보철물의 변형이나 치수 오염이 발생한다(연마 시 회전 기구의 속도가 지나치게 빠를 때 발생할 수 있는 부작용으로 가장 적절한 것)의 경우, 회전 속도가 지나치면 마찰열이 급격히 올라 레진이 변형되거나 구강 내에서는 치수가 손상될 수 있다. 간헐적으로 접촉시키고 물이나 윤활제로 냉각하며, 가압력도 함께 조절해야 안전하다. 연마 중 발생하는 마찰열을 식히고 분진을 억제하기 위해(치과 임상에서 보철물을 연마할 때 물이나 윤활제를 함께 사용하는 가장 주된 이유)의 경우, 물이나 윤활제는 마찰열을 식혀 재료의 변형과 치수 손상을 막고, 연마 분진이 날리는 것을 억제해 술자의 호흡기도 보호한다. 특히 베릴륨이 든 합금을 다룰 때는 습식 연마와 집진이 필수이다. 날카로운 날을 가진 기구로 재료의 큰 덩어리를 깎아낸다(기공 조작 중 절삭 공정이 연마 공정과 구별되는 기계적 특징)의 경우, 절삭(Cutting)은 날이 있는 버로 재료를 크게 깎아 외형을 잡는 공정이고, 연마(Polishing)는 그 표면의 미세 요철을 없애 광택을 내는 공정이다. 절삭 → 거친 연마 → 최종 광택 순으로 입자를 점차 곱게 바꿔 간다('23·'24 기출).
실리콘 카바이드는 매우 단단하고 날카로워 금속 합금과 도재를 깎는 스톤과 휠의 주성분으로 쓰인다. 석고와 산화아연은 연마재가 아닌 모형·인상 재료이고, 흑연은 환원제로 쓰인다. 메쉬(Mesh)는 1인치 안에 든 체의 구멍 수를 뜻하므로, 번호가 클수록 체눈이 촘촘해 통과한 입자가 곱다. 연마는 낮은 번호에서 높은 번호로 올려 가며 진행해야 앞 단계의 흠집이 남지 않는다. 금합금 주조체의 산욕은 보통 50% 염산(HCl) 또는 황산 용액을 가열하여 사용한다. 표면의 산화막, 매몰재 잔여물, 기타 불순물을 효과적으로 제거하여 주조체 본연의 금속 광택을 회복시키는 공정이다('24 기출).
| 분류 | 핵심 개념 · 구조 | 출제 기준 및 조건 | 핵심 기전 및 시험 변별 포인트 |
|---|---|---|---|
| 공정·기준 | 산화크롬 (Chromic oxide) | 스테인리스강이나 코발트-크롬과 같은 매우 단단한 비귀금속 합금의 최종 광택용으로 사용하는 녹색 연마재 | 산화크롬(Chromic oxide)은 녹색 분말로 그린 루지라고도 하며, 스테인리스강이나 코발트-크롬처럼 단단한 비귀금속의 최종 광택에 쓴다('24 기출) |
| 공정·기준 | 상대적인 긁힘 저항성을 나타내며 숫자가 클수록 단단하다 | 연마재의 성능을 평가하는 척도인 모스 경도 | 모스 경도는 활석 1에서 다이아몬드 10까지 매긴 상대 척도로, 숫자가 클수록 긁힘에 강하다('23 기출) |
| 공정·기준 | 충전 후 최소 24시간이 경과한 뒤 | 아말감 충전 후 보철물의 과열 및 변형을 방지하기 위해 권장되는 최종 연마 시기 | 아말감은 반응이 완전히 안정화될 때까지 시간이 걸리며, 너무 일찍 연마하면 기포가 생기거나 수은이 표면으로 나올 수 있어 최소 하루 뒤에 시행하는 것이 원칙이다('24 기출) |
| 공정·기준 | 마찰열에 의해 보철물의 변형이나 치수 오염이 발생한다 | 연마 시 회전 기구의 속도가 지나치게 빠를 때 발생할 수 있는 부작용으로 가장 적절한 것 | 회전 속도가 지나치면 마찰열이 급격히 올라 레진이 변형되거나 구강 내에서는 치수가 손상될 수 있다('23 기출) |
| 공정·기준 | 연마 중 발생하는 마찰열을 식히고 분진을 억제하기 위해 | 치과 임상에서 보철물을 연마할 때 물이나 윤활제를 함께 사용하는 가장 주된 이유 | 물이나 윤활제는 마찰열을 식혀 재료의 변형과 치수 손상을 막고, 연마 분진이 날리는 것을 억제해 술자의 호흡기도 보호한다('24 기출) |
| 공정·기준 | 날카로운 날을 가진 기구로 재료의 큰 덩어리를 깎아낸다 | 기공 조작 중 절삭 공정이 연마 공정과 구별되는 기계적 특징 | 절삭(Cutting)은 날이 있는 버로 재료를 크게 깎아 외형을 잡는 공정이고, 연마(Polishing)는 그 표면의 미세 요철을 없애 광택을 내는 공정이다('23 기출) |
| 공정·기준 | 실리콘 카바이드 (Silicon carbide) | 매우 예리하고 단단하여 주로 금속 합금이나 도재를 절삭하는 스톤 및 휠의 주성분으로 쓰이는 연마재 | 실리콘 카바이드는 매우 단단하고 날카로워 금속 합금과 도재를 깎는 스톤과 휠의 주성분으로 쓰인다('24 기출) |
- 마찰열에 의해 보철물의 변형이나 치수 오염이 발생한다: 회전 속도가 지나치면 마찰열이 급격히 올라 레진이 변형되거나 구강 내에서는 치수가 손상될 수 있다. 간헐적으로 접촉시키고 물이나 윤활제로 냉각하며, 가압력도 함께 조절해야 안전하다('24 기출).
- 연마 중 발생하는 마찰열을 식히고 분진을 억제하기 위해: 물이나 윤활제는 마찰열을 식혀 재료의 변형과 치수 손상을 막고, 연마 분진이 날리는 것을 억제해 술자의 호흡기도 보호한다. 특히 베릴륨이 든 합금을 다룰 때는 습식 연마와 집진이 필수이다('23·'24 기출).
- 날카로운 날을 가진 기구로 재료의 큰 덩어리를 깎아낸다: 절삭(Cutting)은 날이 있는 버로 재료를 크게 깎아 외형을 잡는 공정이고, 연마(Polishing)는 그 표면의 미세 요철을 없애 광택을 내는 공정이다. 절삭 → 거친 연마 → 최종 광택 순으로 입자를 점차 곱게 바꿔 간다('24 기출).
- 실리콘 카바이드 (Silicon carbide): 실리콘 카바이드는 매우 단단하고 날카로워 금속 합금과 도재를 깎는 스톤과 휠의 주성분으로 쓰인다. 석고와 산화아연은 연마재가 아닌 모형·인상 재료이고, 흑연은 환원제로 쓰인다('23·'24 기출).
- 메쉬 (Mesh / Grit): 메쉬(Mesh)는 1인치 안에 든 체의 구멍 수를 뜻하므로, 번호가 클수록 체눈이 촘촘해 통과한 입자가 곱다. 연마는 낮은 번호에서 높은 번호로 올려 가며 진행해야 앞 단계의 흠집이 남지 않는다('24 기출).
- 50% 염산 (50% HCl): 금합금 주조체의 산욕은 보통 50% 염산(HCl) 또는 황산 용액을 가열하여 사용한다. 표면의 산화막, 매몰재 잔여물, 기타 불순물을 효과적으로 제거하여 주조체 본연의 금속 광택을 회복시키는 공정이다('23·'24 기출).

치과생체재료 인장시험 및 재료군별 응력-변형률 곡선(Stress-Strain Curve) 비교 (A ~ C)
응력-변형률 곡선에서 초기 직선 구간의 기울기는 탄성계수(Elastic modulus = 강성 Rigidity)를 뜻한다. 곡선 A(치과용 도재/세라믹)는 기울기가 가장 급해 탄성계수가 높으나 소성변형 구간이 거의 없이 바로 파절되는 전형적인 취성(Brittle) 재료이며, 곡선 B(금속 합금)는 높은 항복강도·극한강도와 적절한 연성(소성변형)으로 인성(Toughness, 전체 곡선 아래 면적)이 크다.
비례한도(탄성한도)까지의 곡선 아래 면적은 재료가 영구변형 없이 흡수할 수 있는 최대 에너지인 탄성에너지(Resilience, 교정용 탄선에 중요)이며, 파단점(Fracture point)까지의 전체 곡선 아래 면적은 재료가 파절될 때까지 흡수하는 총 에너지인 인성(Toughness)이다('23·'24 기출).
마이메르시 제작 · 3D 아틀라스 및 임상 실사 가이드
핵심 정리 · 산화크롬 (Chromic oxide) = 스테인리스강이나 코발트-크롬과 같은 매우 단단한 비귀금속 합금의 최종 광택용으로 사용하는 녹색 연마재 / 상대적인 긁힘 저항성을 나타내며 숫자가 클수록 단단하다 = 연마재의 성능을 평가하는 척도인 모스 경도 / 충전 후 최소 24시간이 경과한 뒤 = 아말감 충전 후 보철물의 과열 및 변형을 방지하기 위해 권장되는 최종 연마 시기.
3. 임상 기공 적용과 국시 빈출 포인트 '23 · '24
주조체 표면의 산화막·불순물을 제거하기 위해(금합금 주조 완료 후 산욕을 시행하는 주된 이유)의 경우, 산욕(Pickling)은 가열·주조 과정에서 금속 표면에 형성된 산화막 및 매몰재 잔여물(석고, 실리카 등)을 화학적으로 용해·제거하여 주조체를 깨끗한 상태로 만드는 공정이다. 이는 이후 연마 및 광택 작업의 효율을 크게 높여준다. 주조 후 매몰재와 링의 분리가 쉽도록 한다(매몰 시 금속 링 내부에 깔아주는 링 라이너)의 경우, 링 라이너(Ring liner)는 매몰재가 경화팽창·열팽창할 수 있는 완충 공간을 제공하며, 주조 후에는 매몰재 덩어리를 링으로부터 쉽게 분리해 낼 수 있도록 하는 이형제 역할을 한다. 주로 종이(Paper) 또는 세라믹 섬유 재질이 쓰인다. 주형 온도나 주조 온도가 낮아 용융 금속이 급격히 응고하였다(주조 후 금속 주조체 내면에 미세 다공성 기포가 발생하는 가장 주된 원인)의 경우, 미세 다공성 기포(Fine porosity)는 주형 온도나 주조 온도가 너무 낮아 용융 금속이 주형 내에서 급격히 응고될 때 주조체 내면에 주로 발생한다. 이를 방지하려면 적절한 소환 온도와 주조 온도를 유지해야 한다('23·'24 기출).
핀홀 다공성(Pinhole porosity)은 용융 금속이 흡수한 가스(H₂, N₂ 등)가 응고 시 빠져나오면서 형성되는 작은 원형 기포이다. 이 중 '가스 포유물 다공성(Gas inclusion porosity)'과 '표면하 다공성(Subsurface porosity)'도 핀홀 계열에 속한다. 주입선 부근의 치관 내면(주조체와 주입선 연결부)(금합금 주조 후 '되빨림 기포'가 주로 발생하는 부위)의 경우, 되빨림 기포(Suck-back porosity)는 주조체의 얇은 부위가 먼저 응고된 후 두꺼운 연결부(주입선 부근 치관 내면)에서 금속이 늦게 응고하며 수축할 때, 추가 공급이 부족해 형성되는 결함이다. 정확한 수축류(Reservoir) 설치로 예방할 수 있다. 소환로에서 꺼낸 링은 열 손실이 매우 빨라 내부 온도가 급격히 떨어진다. 온도 저하는 용융 금속의 유동성을 저하시켜 미세 다공성이나 주조 결함을 유발하므로, 소환로에서 꺼낸 즉시 주조해야 한다('24 기출).
주입선 절단에는 얇고 고속 회전하는 절단용 디스크(Separating disk / Cutting disk)가 사용된다. 작업 시에는 과도한 압력으로 디스크 파절을 방지해야 하고, 보안경 착용이 필수이다. 이후 주조체 연결부는 스톤·러버로 부드럽게 다듬는다. 치태 부착을 억제하고 구강 내 이물감을 최소화하기(치과 보철물 제작 과정 중 표면의 거친 부위를 깎아내고 매끄럽게 광택을 내는 연마 공정의 주된 임상적 목적)의 경우, 연마는 보철물 표면을 매끄럽게 하여 세균이나 음식물 잔사가 끼는 것을 방지하고, 혀나 점막이 느끼는 이물감을 줄여 환자의 만족도를 높이는 필수 공정이다. 구리 (Cu)(금합금 주조 후 산욕 시 금속 집게로 주조체를 직접 잡으면 주조체 표면에 침착되는 원소)의 경우, 산욕 시 금속 집게와 주조체가 접촉하면 갈바닉 전지(Galvanic cell)가 형성되어 전해 반응이 일어난다('22·'24 기출).
| 분류 | 핵심 개념 · 구조 | 출제 기준 및 조건 | 핵심 기전 및 시험 변별 포인트 |
|---|---|---|---|
| 임상·감별 | 주조체 표면의 산화막·불순물을 제거하기 위해 | 금합금 주조 완료 후 산욕을 시행하는 주된 이유 | 산욕(Pickling)은 가열·주조 과정에서 금속 표면에 형성된 산화막 및 매몰재 잔여물(석고, 실리카 등)을 화학적으로 용해·제거하여 주조체를 깨끗한 상태로 만드는 공정이다('24 기출) |
| 임상·감별 | 주조 후 매몰재와 링의 분리가 쉽도록 한다 | 매몰 시 금속 링 내부에 깔아주는 링 라이너 | 링 라이너(Ring liner)는 매몰재가 경화팽창·열팽창할 수 있는 완충 공간을 제공하며, 주조 후에는 매몰재 덩어리를 링으로부터 쉽게 분리해 낼 수 있도록 하는 이형제 역할을 한다('23 기출) |
| 임상·감별 | 주형 온도나 주조 온도가 낮아 용융 금속이 급격히 응고하였다 | 주조 후 금속 주조체 내면에 미세 다공성 기포가 발생하는 가장 주된 원인 | 미세 다공성 기포(Fine porosity)는 주형 온도나 주조 온도가 너무 낮아 용융 금속이 주형 내에서 급격히 응고될 때 주조체 내면에 주로 발생한다('24 기출) |
| 임상·감별 | 핀홀 다공성 (Pinhole porosity) | 금합금 주조 시 용융 금속에 용해되었던 가스(특히 수소 가스)가 응고 과정에서 빠져나오면서 형성되는 다공성 | 핀홀 다공성(Pinhole porosity)은 용융 금속이 흡수한 가스(H₂, N₂ 등)가 응고 시 빠져나오면서 형성되는 작은 원형 기포이다('23 기출) |
| 임상·감별 | 주입선 부근의 치관 내면(주조체와 주입선 연결부) | 금합금 주조 후 '되빨림 기포'가 주로 발생하는 부위 | 되빨림 기포(Suck-back porosity)는 주조체의 얇은 부위가 먼저 응고된 후 두꺼운 연결부(주입선 부근 치관 내면)에서 금속이 늦게 응고하며 수축할 때, 추가 공급이 부족해 형성되는 결함이다('24 기출) |
| 임상·감별 | 즉시 | 주조 시 가열이 완료된 링을 소환로에서 꺼낸 후, 용융 금속을 주입하기까지의 바람직한 허용 시간 | 소환로에서 꺼낸 링은 열 손실이 매우 빨라 내부 온도가 급격히 떨어진다('23 기출) |
| 임상·감별 | 디스크 (Cutting disk) | 주조 완료된 주조체에서 주입선을 절단할 때 가장 일반적으로 사용되는 기구 | 주입선 절단에는 얇고 고속 회전하는 절단용 디스크(Separating disk / Cutting disk)가 사용된다('24 기출) |
- 핀홀 다공성 (Pinhole porosity): 핀홀 다공성(Pinhole porosity)은 용융 금속이 흡수한 가스(H₂, N₂ 등)가 응고 시 빠져나오면서 형성되는 작은 원형 기포이다. 이 중 '가스 포유물 다공성(Gas inclusion porosity)'과 '표면하 다공성(Subsurface porosity)'도 핀홀 계열에 속한다('24 기출).
- 주입선 부근의 치관 내면(주조체와 주입선 연결부): 되빨림 기포(Suck-back porosity)는 주조체의 얇은 부위가 먼저 응고된 후 두꺼운 연결부(주입선 부근 치관 내면)에서 금속이 늦게 응고하며 수축할 때, 추가 공급이 부족해 형성되는 결함이다. 정확한 수축류(Reservoir) 설치로 예방할 수 있다('23·'24 기출).
- 즉시: 소환로에서 꺼낸 링은 열 손실이 매우 빨라 내부 온도가 급격히 떨어진다. 온도 저하는 용융 금속의 유동성을 저하시켜 미세 다공성이나 주조 결함을 유발하므로, 소환로에서 꺼낸 즉시 주조해야 한다('24 기출).
- 디스크 (Cutting disk): 주입선 절단에는 얇고 고속 회전하는 절단용 디스크(Separating disk / Cutting disk)가 사용된다. 작업 시에는 과도한 압력으로 디스크 파절을 방지해야 하고, 보안경 착용이 필수이다. 이후 주조체 연결부는 스톤·러버로 부드럽게 다듬는다('23·'24 기출).
- 치태 부착을 억제하고 구강 내 이물감을 최소화하기: 연마는 보철물 표면을 매끄럽게 하여 세균이나 음식물 잔사가 끼는 것을 방지하고, 혀나 점막이 느끼는 이물감을 줄여 환자의 만족도를 높이는 필수 공정이다('24 기출).
- 구리 (Cu): 산욕 시 금속 집게와 주조체가 접촉하면 갈바닉 전지(Galvanic cell)가 형성되어 전해 반응이 일어난다('23·'24 기출).
핵심 정리 · 주조체 표면의 산화막·불순물을 제거하기 위해 = 금합금 주조 완료 후 산욕을 시행하는 주된 이유 / 주조 후 매몰재와 링의 분리가 쉽도록 한다 = 매몰 시 금속 링 내부에 깔아주는 링 라이너 / 주형 온도나 주조 온도가 낮아 용융 금속이 급격히 응고하였다 = 주조 후 금속 주조체 내면에 미세 다공성 기포가 발생하는 가장 주된 원인.