7. 치과용 매몰재 및 주조 공정·결함 '22 · '23 · '24
7. 치과용 매몰재 및 주조 공정·결함 단원에서는 왁스 표면의 젖음성 개선을 통한 미세 기포 발생 방지, 액체의 표면장력이 작을수록 고체 표면에 대한 젖음성이 크다, 젖음성(Wettability) 증가 및 접촉각의 감소의 핵심 정의와 기공 공정 기준, 그리고 국가고시 빈출 감별 지표를 체계적으로 정리한다.
1. 핵심 개념과 기본 원리 '23 · '24
왁스 표면의 젖음성 개선을 통한 미세 기포 발생 방지(주조 전 왁스 패턴 표면에 도포하는 습윤제의 주된 임상적 역할)의 경우, 습윤제는 소수성(물과 친하지 않음)인 왁스 표면의 표면장력을 낮추어 친수성인 매몰재가 빈틈없이 밀착되도록 돕는다. 이를 통해 주조체 표면에 '작은 구슬' 같은 기포(Bubble)가 생기는 것을 원천 차단한다. 액체의 표면장력이 작을수록 고체 표면에 대한 젖음성이 크다(액체의 물리적 성질인 표면장력과 젖음성 사이의 상관관계)의 경우, 표면장력이 작아야 액체가 방울지지 않고 고체 표면에 쫙 퍼지는 젖음성(Wettability)이 좋아진다. 이때 액체와 고체가 이루는 접촉각(Contact angle)은 반대로 작아지게 된다. 습윤제는 왁스 표면의 접촉각을 줄여 젖음성을 극대화한다. 접촉각이 0°에 가까울수록 매몰재가 납형에 완전히 밀착해 미세 기포가 생기지 않으며, 반대로 표면장력이 큰 상태에서는 매몰재가 겉돌아 주조체 표면에 결절이 남는다('24 기출).
금속의 주조 수축을 상쇄하기 위한 적절한 보상 팽창력(정밀 주조를 위해 치과용 매몰재가 갖추어야 할 가장 핵심적인 물리적 조건)의 경우, 금속은 액체에서 고체가 될 때 약 1.5~2.3% 수축한다. 매몰재는 이 수축량만큼 주형(Mold)의 크기를 미리 키워주는 '보상 팽창' 능력이 가장 중요하다. 냉각 시 발생하는 금속의 주조 수축을 물리적으로 보상하기 위해(치과용 매몰재가 경화 및 가열 과정에서 필수적으로 팽창을 일으켜야 하는 근본적인 이유)의 경우, 금속은 응고·냉각 과정에서 금합금 약 1.25%, 코발트-크롬 약 2.3%가 수축한다. 매몰재의 경화 팽창·수화 팽창·열팽창의 합이 이 수축량과 일치해야 보철물이 지대치에 정확히 맞으므로, 팽창은 매몰재의 존재 이유이다. Type I 석고 결합 매몰재 (Thermal type)(석고 결합 매몰재 중 주로 고온 가열을 통한 열팽창 기전으로 수축을 보상하는 분류)의 경우, ADA 규격에 따라 Type I 매몰재는 열팽창(Thermal expansion)을 주된 보상 기전으로 사용하며, 인레이·크라운 주조에 쓰인다. 열팽창 허용 범위는 1.0~1.6%이다('22·'24 기출).
Type II 석고 결합 매몰재(경화 중 물과 접촉시켜 얻어지는 흡수성 수화 팽창을 주된 보상 기전으로 사용하는 매몰재)의 경우, ADA 규격에 따라 Type II 매몰재는 흡수성 수화 팽창(Hygroscopic expansion)을 주된 보상 기전으로 사용하며, 수화 팽창량은 최소 1.2%~최대 2.2%로 규정된다. Type III 석고 결합 매몰재(국소의치용 경질 금합금 주조에 적합하며, 대형 주형의 열팽창을 효과적으로 이용하는 매몰재)의 경우, ADA 규격에 따라 Type III 매몰재는 국소의치용 금합금 주조에 사용되며, Type I과 마찬가지로 열팽창(Thermal expansion) 기전을 이용하여 대형 주형의 수축을 보상한다. 크리스토발라이트는 약 200~270℃(주로 220℃ 부근)의 낮은 온도에서 이미 큰 팽창을 일으키므로, 초반 가열 시 천천히 온도를 올려야 주형의 균열을 막을 수 있다('23·'24 기출).
| 분류 | 핵심 개념 · 구조 | 출제 기준 및 조건 | 핵심 기전 및 시험 변별 포인트 |
|---|---|---|---|
| 핵심 원리 | 왁스 표면의 젖음성 개선을 통한 미세 기포 발생 방지 | 주조 전 왁스 패턴 표면에 도포하는 습윤제의 주된 임상적 역할 | 습윤제는 소수성(물과 친하지 않음)인 왁스 표면의 표면장력을 낮추어 친수성인 매몰재가 빈틈없이 밀착되도록 돕는다('24 기출) |
| 핵심 원리 | 액체의 표면장력이 작을수록 고체 표면에 대한 젖음성이 크다 | 액체의 물리적 성질인 표면장력과 젖음성 사이의 상관관계 | 표면장력이 작아야 액체가 방울지지 않고 고체 표면에 쫙 퍼지는 젖음성(Wettability)이 좋아진다('23 기출) |
| 핵심 원리 | 젖음성(Wettability) 증가 및 접촉각의 감소 | 왁스 패턴에 습윤제를 도포함으로써 얻을 수 있는 물리적 수치 변화로 가장 적절한 것 | 습윤제는 왁스 표면의 접촉각을 줄여 젖음성을 극대화한다('24 기출) |
| 핵심 원리 | 금속의 주조 수축을 상쇄하기 위한 적절한 보상 팽창력 | 정밀 주조를 위해 치과용 매몰재가 갖추어야 할 가장 핵심적인 물리적 조건 | 금속은 액체에서 고체가 될 때 약 1.5~2.3% 수축한다. 매몰재는 이 수축량만큼 주형(Mold)의 크기를 미리 키워주는 '보상 팽창' 능력이 가장 중요하다('23 기출) |
| 핵심 원리 | 냉각 시 발생하는 금속의 주조 수축을 물리적으로 보상하기 위해 | 치과용 매몰재가 경화 및 가열 과정에서 필수적으로 팽창을 일으켜야 하는 근본적인 이유 | 금속은 응고·냉각 과정에서 금합금 약 1('24 기출) |
| 핵심 원리 | Type I 석고 결합 매몰재 (Thermal type) | 석고 결합 매몰재 중 주로 고온 가열을 통한 열팽창 기전으로 수축을 보상하는 분류 | ADA 규격에 따라 Type I 매몰재는 열팽창(Thermal expansion)을 주된 보상 기전으로 사용하며, 인레이·크라운 주조에 쓰인다('23 기출) |
| 핵심 원리 | Type II 석고 결합 매몰재 | 경화 중 물과 접촉시켜 얻어지는 흡수성 수화 팽창을 주된 보상 기전으로 사용하는 매몰재 | ADA 규격에 따라 Type II 매몰재는 흡수성 수화 팽창(Hygroscopic expansion)을 주된 보상 기전으로 사용하며, 수화 팽창량은 최소 1('24 기출) |
- 금속의 주조 수축을 상쇄하기 위한 적절한 보상 팽창력: 금속은 액체에서 고체가 될 때 약 1.5~2.3% 수축한다. 매몰재는 이 수축량만큼 주형(Mold)의 크기를 미리 키워주는 '보상 팽창' 능력이 가장 중요하다('24 기출).
- 냉각 시 발생하는 금속의 주조 수축을 물리적으로 보상하기 위해: 금속은 응고·냉각 과정에서 금합금 약 1.25%, 코발트-크롬 약 2.3%가 수축한다. 매몰재의 경화 팽창·수화 팽창·열팽창의 합이 이 수축량과 일치해야 보철물이 지대치에 정확히 맞으므로, 팽창은 매몰재의 존재 이유이다('23·'24 기출).
- Type I 석고 결합 매몰재 (Thermal type): ADA 규격에 따라 Type I 매몰재는 열팽창(Thermal expansion)을 주된 보상 기전으로 사용하며, 인레이·크라운 주조에 쓰인다. 열팽창 허용 범위는 1.0~1.6%이다('24 기출).
- Type II 석고 결합 매몰재: ADA 규격에 따라 Type II 매몰재는 흡수성 수화 팽창(Hygroscopic expansion)을 주된 보상 기전으로 사용하며, 수화 팽창량은 최소 1.2%~최대 2.2%로 규정된다('23·'24 기출).
- Type III 석고 결합 매몰재: ADA 규격에 따라 Type III 매몰재는 국소의치용 금합금 주조에 사용되며, Type I과 마찬가지로 열팽창(Thermal expansion) 기전을 이용하여 대형 주형의 수축을 보상한다('24 기출).
- 약 200~270℃: 크리스토발라이트는 약 200~270℃(주로 220℃ 부근)의 낮은 온도에서 이미 큰 팽창을 일으키므로, 초반 가열 시 천천히 온도를 올려야 주형의 균열을 막을 수 있다('23·'24 기출).
습윤제는 소수성(물과 친하지 않음)인 왁스 표면의 표면장력을 낮추어 친수성인 매몰재가 빈틈없이 밀착되도록 돕는다. 이를 통해 주조체 표면에 '작은 구슬' 같은 기포(Bubble)가 생기는 것을 원천 차단한다.
표면장력이 작아야 액체가 방울지지 않고 고체 표면에 쫙 퍼지는 젖음성(Wettability)이 좋아진다. 이때 액체와 고체가 이루는 접촉각(Contact angle)은 반대로 작아지게 된다.
습윤제는 왁스 표면의 접촉각을 줄여 젖음성을 극대화한다. 접촉각이 0°에 가까울수록 매몰재가 납형에 완전히 밀착해 미세 기포가 생기지 않으며, 반대로 표면장력이 큰 상태에서는 매몰재가 겉돌아 주조체 표면에 결절이 남는다.
마이메르시 제작 · 국시 핵심 기전 도해
핵심 정리 · 왁스 표면의 젖음성 개선을 통한 미세 기포 발생 방지 = 주조 전 왁스 패턴 표면에 도포하는 습윤제의 주된 임상적 역할 / 액체의 표면장력이 작을수록 고체 표면에 대한 젖음성이 크다 = 액체의 물리적 성질인 표면장력과 젖음성 사이의 상관관계 / 젖음성(Wettability) 증가 및 접촉각의 감소 = 왁스 패턴에 습윤제를 도포함으로써 얻을 수 있는 물리적 수치 변화로 가장 적절한 것.
2. 주요 구조·물성 및 공정 기준 '23 · '24
혼수비 감소 (물을 적게 넣고 되게 혼합)(매몰재의 경화 팽창 수치를 의도적으로 높이기 위한 조작 방법)의 경우, 혼수비를 낮춰 되게 반죽하면 결정핵이 촘촘해져 서로 밀어내는 힘이 커지므로 경화 팽창이 늘어난다. 소환 온도와 시간은 열팽창에 관여할 뿐 경화 팽창과는 관계가 없다. 초기 경화가 시작되는 시점에 따뜻한 물에 침수시킨다(흡수성 수화 팽창을 가장 효과적으로 극대화할 수 있는 기공 조작 방법)의 경우, 초기 경화가 시작되는 시점에 37~40℃의 온수에 담그면 결정이 물을 계속 공급받아 크게 자라면서 팽창량이 극대화된다. 이 흡수성 수화팽창은 정상 경화팽창의 여러 배에 달해, 소환 온도를 낮추고도 충분한 보상을 얻게 해 준다. 혼수비 감소(석고 결합 매몰재의 가열 과정에서 열팽창 수치를 효과적으로 증가시킬 수 있는 방법)의 경우, 혼수비를 줄여 되게 반죽하면 단위 부피당 실리카 밀도가 높아져 열팽창량이 커진다. 실리카 함량을 늘리거나 크리스토발라이트 비율을 높이는 것도 같은 효과를 내지만, 너무 되면 혼합이 어렵고 기포가 갇힐 위험이 커진다('22·'24 기출).
고온 소환 시의 열팽창량(내화재인 실리카 동소체(석영, 크리스토발라이트)의 종류가 직접적으로 영향을 미치는 매몰재의 물리적 특성)의 경우, 실리카 동소체의 종류는 각각 다른 온도에서 결정 변태(Phase transition)를 일으켜 열팽창 특성을 결정짓는 핵심 요인이다. 석영은 573℃, 크리스토발라이트는 220℃ 부근에서 급격히 팽창하며, 이는 상온에서 일어나는 경화 팽창과는 관계가 없다. 혼수비가 증가할수록 실리카 밀도가 낮아져 열팽창은 감소한다(치과용 매몰재의 팽창 기전에 대한 기공학적 설명)의 경우, 혼수비를 높이면 입자들이 듬성듬성 배치되어 단위 부피당 실리카가 줄므로 열팽창량이 감소한다. 경화 팽창과 수화 팽창도 함께 줄고 강도까지 떨어지므로, 팽창이 모자랄 때 물을 늘리는 것은 정반대의 조작이다. 고온 가열 시의 열팽창량 감소(매몰재 혼합 시 표준보다 높은 혼수비를 적용했을 때 주형에 나타나는 물리적 현상)의 경우, 혼수비가 높으면 경화·수화·열팽창이 모두 줄어들고, 물이 빠져나간 자리가 기공이 되어 강도가 크게 떨어진다. 통기성은 좋아지지만 보상 팽창이 부족해져 보철물이 작게 나오므로 표준 혼수비를 지키는 것이 원칙이다('23·'24 기출).
결합재인 석고의 양 및 혼수비 조절(매몰재 주형 내 가스 배출 능력을 결정짓는 통기성(다공성)에 가장 큰 영향을 주는 요인)의 경우, 혼수비와 석고 함량이 통기성을 결정하는 직접적인 변수이다. 물이 많고 석고가 적을수록 기공이 늘어 가스가 잘 빠지며, 통기성이 부족하면 주형 안 공기가 갇혀 반대압 기포(Back pressure porosity)가 발생한다. 주조할 합금의 종류 및 용융 온도(매몰재 주형의 최종 소환 온도를 결정짓는 가장 중요한 요인)의 경우, 최종 소환 온도(Burn-out temperature)는 주조할 합금의 종류에 따라 술자가 결정하는 외부 설정값이다. 금합금(700℃)과 Co-Cr 등 비귀금속 합금(900~1000℃ 이상)은 서로 다른 소환 온도를 요구하며, 혼수비나 혼합 방법 등 기공 공정 변수와는 독립적이다. 석고 함량이 많을수록 입자 간 간격이 조밀해져 다공성이 감소한다(석고 결합 매몰재가 가지는 고유한 물리적 특성)의 경우, 석고 함량이 많을수록 입자 사이가 조밀해져 다공성이 줄고 강도는 올라간다. 다만 석고 자체는 가열 시 수축하므로, 붕산이나 염화물을 넣어 이 수축을 억제하고 실리카의 팽창을 살리는 배합이 필요하다('24 기출).
| 분류 | 핵심 개념 · 구조 | 출제 기준 및 조건 | 핵심 기전 및 시험 변별 포인트 |
|---|---|---|---|
| 공정·기준 | 혼수비 감소 (물을 적게 넣고 되게 혼합) | 매몰재의 경화 팽창 수치를 의도적으로 높이기 위한 조작 방법 | 혼수비를 낮춰 되게 반죽하면 결정핵이 촘촘해져 서로 밀어내는 힘이 커지므로 경화 팽창이 늘어난다. 소환 온도와 시간은 열팽창에 관여할 뿐 경화 팽창과는 관계가 없다('24 기출) |
| 공정·기준 | 초기 경화가 시작되는 시점에 따뜻한 물에 침수시킨다 | 흡수성 수화 팽창을 가장 효과적으로 극대화할 수 있는 기공 조작 방법 | 초기 경화가 시작되는 시점에 37~40℃의 온수에 담그면 결정이 물을 계속 공급받아 크게 자라면서 팽창량이 극대화된다('23 기출) |
| 공정·기준 | 혼수비 감소 | 석고 결합 매몰재의 가열 과정에서 열팽창 수치를 효과적으로 증가시킬 수 있는 방법 | 혼수비를 줄여 되게 반죽하면 단위 부피당 실리카 밀도가 높아져 열팽창량이 커진다('24 기출) |
| 공정·기준 | 고온 소환 시의 열팽창량 | 내화재인 실리카 동소체(석영, 크리스토발라이트)의 종류가 직접적으로 영향을 미치는 매몰재의 물리적 특성 | 실리카 동소체의 종류는 각각 다른 온도에서 결정 변태(Phase transition)를 일으켜 열팽창 특성을 결정짓는 핵심 요인이다('23 기출) |
| 공정·기준 | 혼수비가 증가할수록 실리카 밀도가 낮아져 열팽창은 감소한다 | 치과용 매몰재의 팽창 기전에 대한 기공학적 설명 | 혼수비를 높이면 입자들이 듬성듬성 배치되어 단위 부피당 실리카가 줄므로 열팽창량이 감소한다('24 기출) |
| 공정·기준 | 고온 가열 시의 열팽창량 감소 | 매몰재 혼합 시 표준보다 높은 혼수비를 적용했을 때 주형에 나타나는 물리적 현상 | 혼수비가 높으면 경화·수화·열팽창이 모두 줄어들고, 물이 빠져나간 자리가 기공이 되어 강도가 크게 떨어진다('23 기출) |
| 공정·기준 | 결합재인 석고의 양 및 혼수비 조절 | 매몰재 주형 내 가스 배출 능력을 결정짓는 통기성(다공성)에 가장 큰 영향을 주는 요인 | 혼수비와 석고 함량이 통기성을 결정하는 직접적인 변수이다('24 기출) |
- 고온 소환 시의 열팽창량: 실리카 동소체의 종류는 각각 다른 온도에서 결정 변태(Phase transition)를 일으켜 열팽창 특성을 결정짓는 핵심 요인이다. 석영은 573℃, 크리스토발라이트는 220℃ 부근에서 급격히 팽창하며, 이는 상온에서 일어나는 경화 팽창과는 관계가 없다('24 기출).
- 혼수비가 증가할수록 실리카 밀도가 낮아져 열팽창은 감소한다: 혼수비를 높이면 입자들이 듬성듬성 배치되어 단위 부피당 실리카가 줄므로 열팽창량이 감소한다. 경화 팽창과 수화 팽창도 함께 줄고 강도까지 떨어지므로, 팽창이 모자랄 때 물을 늘리는 것은 정반대의 조작이다('23·'24 기출).
- 고온 가열 시의 열팽창량 감소: 혼수비가 높으면 경화·수화·열팽창이 모두 줄어들고, 물이 빠져나간 자리가 기공이 되어 강도가 크게 떨어진다. 통기성은 좋아지지만 보상 팽창이 부족해져 보철물이 작게 나오므로 표준 혼수비를 지키는 것이 원칙이다('24 기출).
- 결합재인 석고의 양 및 혼수비 조절: 혼수비와 석고 함량이 통기성을 결정하는 직접적인 변수이다. 물이 많고 석고가 적을수록 기공이 늘어 가스가 잘 빠지며, 통기성이 부족하면 주형 안 공기가 갇혀 반대압 기포(Back pressure porosity)가 발생한다('23·'24 기출).
- 주조할 합금의 종류 및 용융 온도: 최종 소환 온도(Burn-out temperature)는 주조할 합금의 종류에 따라 술자가 결정하는 외부 설정값이다. 금합금(700℃)과 Co-Cr 등 비귀금속 합금(900~1000℃ 이상)은 서로 다른 소환 온도를 요구하며, 혼수비나 혼합 방법 등 기공 공정 변수와는 독립적이다('24 기출).
- 석고 함량이 많을수록 입자 간 간격이 조밀해져 다공성이 감소한다: 석고 함량이 많을수록 입자 사이가 조밀해져 다공성이 줄고 강도는 올라간다. 다만 석고 자체는 가열 시 수축하므로, 붕산이나 염화물을 넣어 이 수축을 억제하고 실리카의 팽창을 살리는 배합이 필요하다('23·'24 기출).

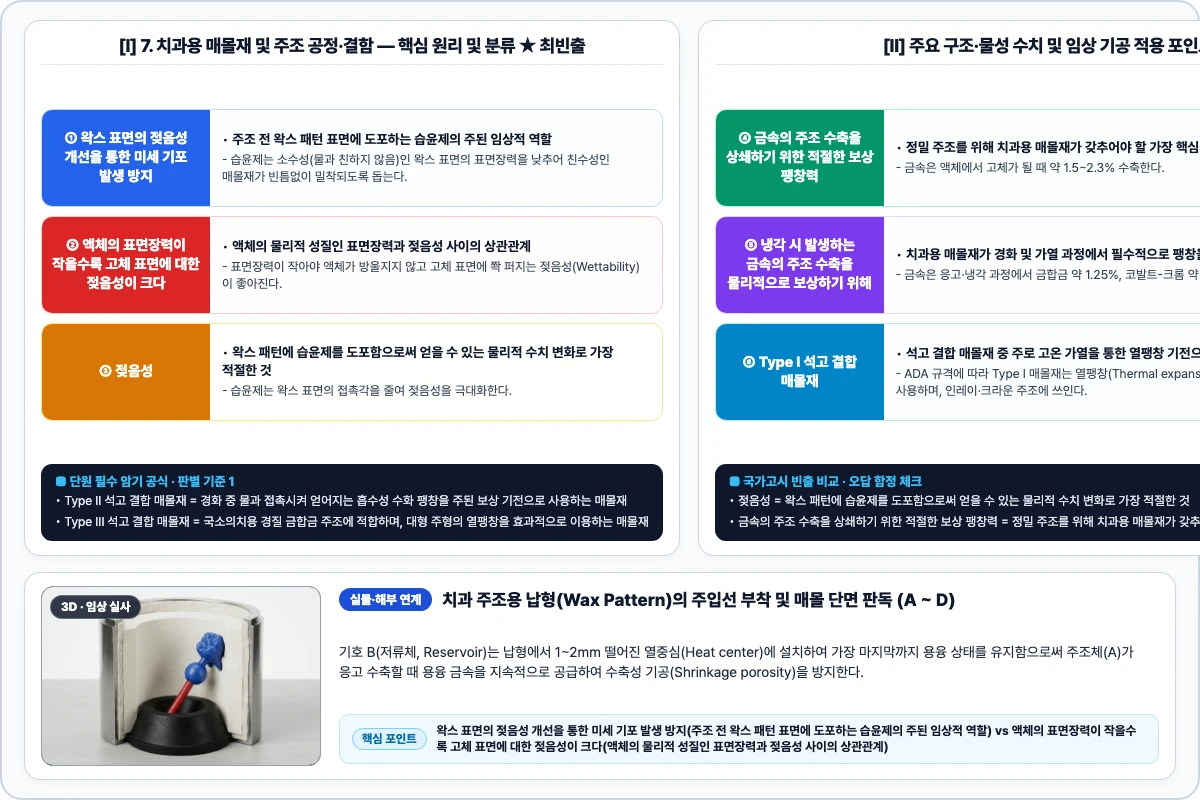
치과 주조용 납형(Wax Pattern)의 주입선 부착 및 매몰 단면 판독 (A ~ D)
기호 B(저류체, Reservoir)는 납형에서 1~2mm 떨어진 열중심(Heat center)에 설치하여 가장 마지막까지 용융 상태를 유지함으로써 주조체(A)가 응고 수축할 때 용융 금속을 지속적으로 공급하여 수축성 기공(Shrinkage porosity)을 방지한다. 납형 상단과 링 상단 거리는 배압 기공 방지를 위해 약 6mm가 적당한다.
기호 D(링 라이너)는 금속 주조링이 매몰재의 팽창을 구속하는 것을 막기 위한 완충재로, 링 양단에서 약 3mm 짧게 부여하여 매몰재가 링 단부에 지지되면서도 내측 반경 방향으로 원활하게 팽창(경화·수화·열팽창)할 수 있게 한다('23·'24 기출).
마이메르시 제작 · 3D 아틀라스 및 임상 실사 가이드
핵심 정리 · 혼수비 감소 (물을 적게 넣고 되게 혼합) = 매몰재의 경화 팽창 수치를 의도적으로 높이기 위한 조작 방법 / 초기 경화가 시작되는 시점에 따뜻한 물에 침수시킨다 = 흡수성 수화 팽창을 가장 효과적으로 극대화할 수 있는 기공 조작 방법 / 혼수비 감소 = 석고 결합 매몰재의 가열 과정에서 열팽창 수치를 효과적으로 증가시킬 수 있는 방법.
3. 임상 기공 적용과 국시 빈출 포인트 '23 · '24
고온의 주조 압력에 견디는 강력한 결합체(인산염계 매몰재에서 인산암모늄과 산화마그네슘의 화학 반응을 통해 형성되는 것)의 경우, 인산염계 매몰재는 산-염기 반응을 통해 석고보다 훨씬 높은 온도(1300℃ 이상)에서도 파절되지 않는 강력한 결합 구조 (Mg₂P₂O₇ 등)를 형성한다. 국소의치용 비귀금속 합금(고온 용융 합금) 주조용(규산에틸을 결합재로 사용하는 규산염 매몰재의 주된 임상적 활용 분야)의 경우, 규산염 매몰재는 규산에틸의 가수분해와 겔화로 결합하며, 내열성이 매우 뛰어나 Co-Cr·Ni-Cr 같은 고온 용융 합금 주조에 쓰인다. 국소의치 금속구조물 제작이 대표적이며, 조작이 까다로워 최근에는 인산염계가 더 널리 쓰인다. 인산염계 매몰재는 산화마그네슘과 인산염이 서로 반응해 굳으면서 내화재 입자를 묶는다. 석영은 내화재, 경석고는 석고계의 결합재, 규산에틸과 규산나트륨은 규산염계의 결합재이다('23·'24 기출).
규산에틸의 가수분해와 겔화 반응을 이용한다(치과용 규산염 매몰재)의 경우, 규산염 매몰재는 규산에틸(Ethyl silicate) 용액이 화학적 반응을 통해 겔(Gel) 상태로 변하며 굳는 원리를 이용한 특수 매몰재이다. 왁스 표면의 젖음성 개선을 통한 미세 기포 발생(주조 전 왁스 패턴 표면에 도포하는 습윤제의 주된 임상적 역할)의 경우, 습윤제는 소수성(물과 친하지 않음)인 왁스 표면의 표면장력을 낮추어 친수성인 매몰재가 빈틈없이 밀착되도록 돕는다. 석고는 700℃ 부근에서 수축하려는 성질이 있는데, 붕산(Boric acid)이나 염화나트륨(NaCl)은 이를 억제하고 오히려 팽창을 돕는 '개량제' 역할을 한다('24 기출).
산소와 결합하여 산화를 막는 환원제 역할(일부 매몰재에 소량 첨가되는 동 분말이 담당하는 주된 화학적 기능)의 경우, 동 분말은 탄소와 마찬가지로 주형 안의 산소와 먼저 결합해 녹은 금속의 산화를 막는 환원제이다. 응고 시 발생하는 합금의 주조 수축 보상(치과 주조 공정에서 매몰재의 열팽창이 가지는 가장 결정적인 임상적 의의)의 경우, 주조 수축(Casting shrinkage) 보상의 가장 큰 비중을 차지하는 것이 열팽창이다. 붕산 등의 개량제를 적절히 첨가한다(매몰재의 물리적 성능 중 최종 압축 강도를 증가시키기 위해 고려할 수 있는 요인)의 경우, 붕산 같은 개량제를 알맞게 넣으면 석고의 열적 안정성이 좋아지면서 압축 강도도 올라간다('22·'24 기출).
| 분류 | 핵심 개념 · 구조 | 출제 기준 및 조건 | 핵심 기전 및 시험 변별 포인트 |
|---|---|---|---|
| 임상·감별 | 고온의 주조 압력에 견디는 강력한 결합체 | 인산염계 매몰재에서 인산암모늄과 산화마그네슘의 화학 반응을 통해 형성되는 것 | 인산염계 매몰재는 산-염기 반응을 통해 석고보다 훨씬 높은 온도(1300℃ 이상)에서도 파절되지 않는 강력한 결합 구조 (Mg₂P₂O₇ 등)를 형성한다('24 기출) |
| 임상·감별 | 국소의치용 비귀금속 합금(고온 용융 합금) 주조용 | 규산에틸을 결합재로 사용하는 규산염 매몰재의 주된 임상적 활용 분야 | 규산염 매몰재는 규산에틸의 가수분해와 겔화로 결합하며, 내열성이 매우 뛰어나 Co-Cr·Ni-Cr 같은 고온 용융 합금 주조에 쓰인다('23 기출) |
| 임상·감별 | 산화마그네슘(MgO) 및 인산염(Phosphate) | 인산염 결합 매몰재에서 내화재 입자들을 묶어주는 결합재의 핵심 성분 | 인산염계 매몰재는 산화마그네슘과 인산염이 서로 반응해 굳으면서 내화재 입자를 묶는다('24 기출) |
| 임상·감별 | 규산에틸의 가수분해와 겔화 반응을 이용한다 | 치과용 규산염 매몰재 | 규산염 매몰재는 규산에틸(Ethyl silicate) 용액이 화학적 반응을 통해 겔(Gel) 상태로 변하며 굳는 원리를 이용한 특수 매몰재이다('23 기출) |
| 임상·감별 | 왁스 표면의 젖음성 개선을 통한 미세 기포 발생 | 주조 전 왁스 패턴 표면에 도포하는 습윤제의 주된 임상적 역할 | 습윤제는 소수성(물과 친하지 않음)인 왁스 표면의 표면장력을 낮추어 친수성인 매몰재가 빈틈없이 밀착되도록 돕는다('24 기출) |
| 임상·감별 | 붕산 (Boric acid) 또는 염화물 | 석고계 매몰재 가열 시 석고 자체의 열수축을 방지하고 전체 팽창을 돕기 위해 첨가하는 화학 성분 | 석고는 700℃ 부근에서 수축하려는 성질이 있는데, 붕산(Boric acid)이나 염화나트륨(NaCl)은 이를 억제하고 오히려 팽창을 돕는 '개량제' 역할을 한다('23 기출) |
| 임상·감별 | 산소와 결합하여 산화를 막는 환원제 역할 | 일부 매몰재에 소량 첨가되는 동 분말이 담당하는 주된 화학적 기능 | 동 분말은 탄소와 마찬가지로 주형 안의 산소와 먼저 결합해 녹은 금속의 산화를 막는 환원제이다('24 기출) |
- 규산에틸의 가수분해와 겔화 반응을 이용한다: 규산염 매몰재는 규산에틸(Ethyl silicate) 용액이 화학적 반응을 통해 겔(Gel) 상태로 변하며 굳는 원리를 이용한 특수 매몰재이다('24 기출).
- 왁스 표면의 젖음성 개선을 통한 미세 기포 발생: 습윤제는 소수성(물과 친하지 않음)인 왁스 표면의 표면장력을 낮추어 친수성인 매몰재가 빈틈없이 밀착되도록 돕는다('23·'24 기출).
- 붕산 (Boric acid) 또는 염화물: 석고는 700℃ 부근에서 수축하려는 성질이 있는데, 붕산(Boric acid)이나 염화나트륨(NaCl)은 이를 억제하고 오히려 팽창을 돕는 '개량제' 역할을 한다('24 기출).
- 산소와 결합하여 산화를 막는 환원제 역할: 동 분말은 탄소와 마찬가지로 주형 안의 산소와 먼저 결합해 녹은 금속의 산화를 막는 환원제이다('23·'24 기출).
- 응고 시 발생하는 합금의 주조 수축 보상: 주조 수축(Casting shrinkage) 보상의 가장 큰 비중을 차지하는 것이 열팽창이다('24 기출).
- 붕산 등의 개량제를 적절히 첨가한다: 붕산 같은 개량제를 알맞게 넣으면 석고의 열적 안정성이 좋아지면서 압축 강도도 올라간다('23·'24 기출).

치과 주조용 매몰재의 내화재 실리카(SiO2) 동소체 3종(A ~ C) 온도별 열팽창 곡선
실리카(SiO2) 동소체 중 곡선 A는 크리스토발라이트(Cristobalite)로 약 200~270°C의 저온에서 α형에서 β형으로 결정 전이가 일어나면서 가장 큰 열팽창을 나타내므로 금 합금 주조 수축 보상에 매우 유리하다. 곡선 B는 인규석(Tridymite, 117~163°C 전이, 가장 완만), 곡선 C는 석영(Quartz, 573°C에서 급격한 전이)이다.
석영(Quartz, 곡선 C)은 573°C에서 α-석영 → β-석영으로 결정격자 전이(Displacive transformation)가 일어나 급격히 팽창하며, 이 반응은 가역적이므로 소환된 링을 급격히 식히면 573°C 이하에서 급수축하여 주형 균열이 발생하므로 주의해야 한다('23·'24 기출).
마이메르시 제작 · 3D 아틀라스 및 임상 실사 가이드
핵심 정리 · 고온의 주조 압력에 견디는 강력한 결합체 = 인산염계 매몰재에서 인산암모늄과 산화마그네슘의 화학 반응을 통해 형성되는 것 / 국소의치용 비귀금속 합금(고온 용융 합금) 주조용 = 규산에틸을 결합재로 사용하는 규산염 매몰재의 주된 임상적 활용 분야 / 산화마그네슘(MgO) 및 인산염(Phosphate) = 인산염 결합 매몰재에서 내화재 입자들을 묶어주는 결합재의 핵심 성분.