4. 주입선 부착·매몰·소환·주조 및 주조 결함 '22 · '23 · '24
4. 주입선 부착·매몰·소환·주조 및 주조 결함 단원에서는 수축성 기공 (Shrinkage porosity), 기체성 기포 (Gas inclusion), 배압 기공 (Back-pressure porosity)의 핵심 정의와 기공 공정 기준, 그리고 국가고시 빈출 감별 지표를 체계적으로 정리한다.
1. 핵심 개념과 기본 원리 '23 · '24
수축성 기공 (Shrinkage porosity)(주입선-납형 연결부 또는 두꺼운 부위 안쪽 · 불규칙하고 거친 구멍)의 경우, 주입선이 너무 가늘거나 길어 납형보다 주입선이 먼저 응고 됨 (수축류 미설치) 주입선 직경을 굵게·짧게 하고, 열중심대에 수축류(Reservoir) 설치. 기체성 기포 (Gas inclusion)(주조체 내·외면 · 비교적 크고 둥근(구형) 기포)의 경우, 합금을 과열 용융해 용융 금속이 가스를 흡수했거나 주조 중 난류로 공기 혼입 환원염(Reducing zone)에서 적정 온도로 신속 용융, 주입선 45° 부착. 배압 기공 (Back-pressure porosity)(납형 내면·변연부(주입선 반대쪽) · 둥글거나 넓은 함몰·둥근 변연)의 경우, 주형 내부 공기가 빠져나가지 못해 용융 금속 유입을 가로막음 납형과 링 상단 거리 6mm 이내 유지, 충분한 주조 압력·소환 시간 확보, 통기선(Vent) 부여('24 기출).
주조체 표면 돌기 (Nodules)(주조체 표면에 맺힌 작은 둥근 금속 구슬)의 경우, 매몰 시 납형 표면에 기포가 달라붙음 (인레이 왁스의 소수성) 매몰 전 납형에 습윤제(계면활성제) 를 얇게 도포 후 건조, 진공 매몰('22·'24 기출).
| 분류 | 핵심 개념 · 구조 | 출제 기준 및 조건 | 핵심 기전 및 시험 변별 포인트 |
|---|---|---|---|
| 핵심 원리 | 수축성 기공 (Shrinkage porosity) | 주입선-납형 연결부 또는 두꺼운 부위 안쪽 · 불규칙하고 거친 구멍 | 주입선이 너무 가늘거나 길어 납형보다 주입선이 먼저 응고 됨 (수축류 미설치) 주입선 직경을 굵게·짧게 하고, 열중심대에 수축류(Reservoir) 설치('24 기출) |
| 핵심 원리 | 기체성 기포 (Gas inclusion) | 주조체 내·외면 · 비교적 크고 둥근(구형) 기포 | 합금을 과열 용융해 용융 금속이 가스를 흡수했거나 주조 중 난류로 공기 혼입 환원염(Reducing zone)에서 적정 온도로 신속 용융, 주입선 45° 부착('23 기출) |
| 핵심 원리 | 배압 기공 (Back-pressure porosity) | 납형 내면·변연부(주입선 반대쪽) · 둥글거나 넓은 함몰·둥근 변연 | 주형 내부 공기가 빠져나가지 못해 용융 금속 유입을 가로막음 납형과 링 상단 거리 6mm 이내 유지, 충분한 주조 압력·소환 시간 확보, 통기선(Vent) 부여('24 기출) |
| 핵심 원리 | 주조체 표면 돌기 (Nodules) | 주조체 표면에 맺힌 작은 둥근 금속 구슬 | 매몰 시 납형 표면에 기포가 달라붙음 (인레이 왁스의 소수성) 매몰 전 납형에 습윤제(계면활성제) 를 얇게 도포 후 건조, 진공 매몰('23 기출) |
- 수축성 기공 (Shrinkage porosity): 주입선이 너무 가늘거나 길어 납형보다 주입선이 먼저 응고 됨 (수축류 미설치) 주입선 직경을 굵게·짧게 하고, 열중심대에 수축류(Reservoir) 설치('24 기출).
- 기체성 기포 (Gas inclusion): 합금을 과열 용융해 용융 금속이 가스를 흡수했거나 주조 중 난류로 공기 혼입 환원염(Reducing zone)에서 적정 온도로 신속 용융, 주입선 45° 부착('23·'24 기출).
- 배압 기공 (Back-pressure porosity): 주형 내부 공기가 빠져나가지 못해 용융 금속 유입을 가로막음 납형과 링 상단 거리 6mm 이내 유지, 충분한 주조 압력·소환 시간 확보, 통기선(Vent) 부여('24 기출).
- 주조체 표면 돌기 (Nodules): 매몰 시 납형 표면에 기포가 달라붙음 (인레이 왁스의 소수성) 매몰 전 납형에 습윤제(계면활성제) 를 얇게 도포 후 건조, 진공 매몰('23·'24 기출).
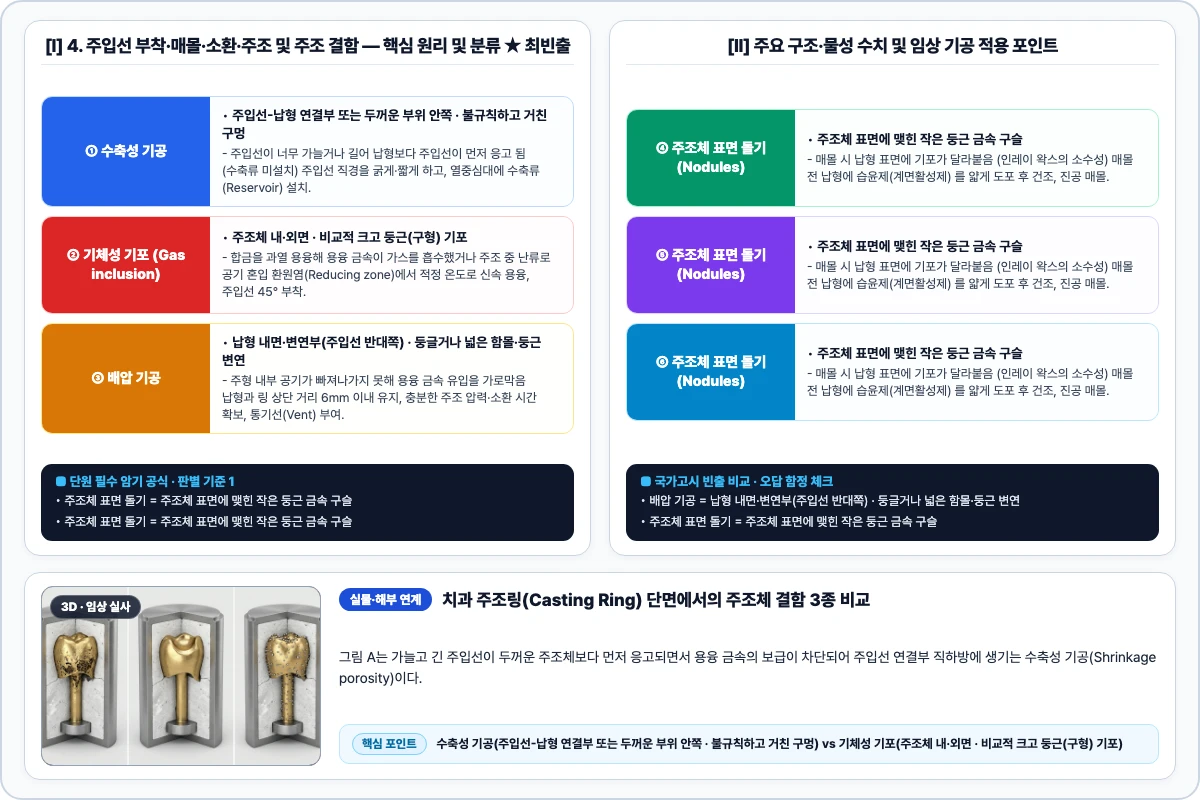
주입선이 너무 가늘거나 길어 납형보다 주입선이 먼저 응고 됨 (수축류 미설치) 주입선 직경을 굵게·짧게 하고, 열중심대에 수축류(Reservoir) 설치.
합금을 과열 용융해 용융 금속이 가스를 흡수했거나 주조 중 난류로 공기 혼입 환원염(Reducing zone)에서 적정 온도로 신속 용융, 주입선 45° 부착.
주형 내부 공기가 빠져나가지 못해 용융 금속 유입을 가로막음 납형과 링 상단 거리 6mm 이내 유지, 충분한 주조 압력·소환 시간 확보, 통기선(Vent) 부여.
마이메르시 제작 · 국시 핵심 기전 도해
핵심 정리 · 수축성 기공 (Shrinkage porosity) = 주입선-납형 연결부 또는 두꺼운 부위 안쪽 · 불규칙하고 거친 구멍 / 기체성 기포 (Gas inclusion) = 주조체 내·외면 · 비교적 크고 둥근(구형) 기포 / 배압 기공 (Back-pressure porosity) = 납형 내면·변연부(주입선 반대쪽) · 둥글거나 넓은 함몰·둥근 변연.
2. 주요 구조·물성 및 공정 기준 '23 · '24
수축성 기공 (Shrinkage porosity)(주입선-납형 연결부 또는 두꺼운 부위 안쪽 · 불규칙하고 거친 구멍)의 경우, 주입선이 너무 가늘거나 길어 납형보다 주입선이 먼저 응고 됨 (수축류 미설치) 주입선 직경을 굵게·짧게 하고, 열중심대에 수축류(Reservoir) 설치. 기체성 기포 (Gas inclusion)(주조체 내·외면 · 비교적 크고 둥근(구형) 기포)의 경우, 합금을 과열 용융해 용융 금속이 가스를 흡수했거나 주조 중 난류로 공기 혼입 환원염(Reducing zone)에서 적정 온도로 신속 용융, 주입선 45° 부착. 배압 기공 (Back-pressure porosity)(납형 내면·변연부(주입선 반대쪽) · 둥글거나 넓은 함몰·둥근 변연)의 경우, 주형 내부 공기가 빠져나가지 못해 용융 금속 유입을 가로막음 납형과 링 상단 거리 6mm 이내 유지, 충분한 주조 압력·소환 시간 확보, 통기선(Vent) 부여('22·'24 기출).
주조체 표면 돌기 (Nodules)(주조체 표면에 맺힌 작은 둥근 금속 구슬)의 경우, 매몰 시 납형 표면에 기포가 달라붙음 (인레이 왁스의 소수성) 매몰 전 납형에 습윤제(계면활성제) 를 얇게 도포 후 건조, 진공 매몰('23·'24 기출).
| 분류 | 핵심 개념 · 구조 | 출제 기준 및 조건 | 핵심 기전 및 시험 변별 포인트 |
|---|---|---|---|
| 공정·기준 | 수축성 기공 (Shrinkage porosity) | 주입선-납형 연결부 또는 두꺼운 부위 안쪽 · 불규칙하고 거친 구멍 | 주입선이 너무 가늘거나 길어 납형보다 주입선이 먼저 응고 됨 (수축류 미설치) 주입선 직경을 굵게·짧게 하고, 열중심대에 수축류(Reservoir) 설치('24 기출) |
| 공정·기준 | 기체성 기포 (Gas inclusion) | 주조체 내·외면 · 비교적 크고 둥근(구형) 기포 | 합금을 과열 용융해 용융 금속이 가스를 흡수했거나 주조 중 난류로 공기 혼입 환원염(Reducing zone)에서 적정 온도로 신속 용융, 주입선 45° 부착('23 기출) |
| 공정·기준 | 배압 기공 (Back-pressure porosity) | 납형 내면·변연부(주입선 반대쪽) · 둥글거나 넓은 함몰·둥근 변연 | 주형 내부 공기가 빠져나가지 못해 용융 금속 유입을 가로막음 납형과 링 상단 거리 6mm 이내 유지, 충분한 주조 압력·소환 시간 확보, 통기선(Vent) 부여('24 기출) |
| 공정·기준 | 주조체 표면 돌기 (Nodules) | 주조체 표면에 맺힌 작은 둥근 금속 구슬 | 매몰 시 납형 표면에 기포가 달라붙음 (인레이 왁스의 소수성) 매몰 전 납형에 습윤제(계면활성제) 를 얇게 도포 후 건조, 진공 매몰('23 기출) |
- 수축성 기공 (Shrinkage porosity): 주입선이 너무 가늘거나 길어 납형보다 주입선이 먼저 응고 됨 (수축류 미설치) 주입선 직경을 굵게·짧게 하고, 열중심대에 수축류(Reservoir) 설치('24 기출).
- 기체성 기포 (Gas inclusion): 합금을 과열 용융해 용융 금속이 가스를 흡수했거나 주조 중 난류로 공기 혼입 환원염(Reducing zone)에서 적정 온도로 신속 용융, 주입선 45° 부착('23·'24 기출).
- 배압 기공 (Back-pressure porosity): 주형 내부 공기가 빠져나가지 못해 용융 금속 유입을 가로막음 납형과 링 상단 거리 6mm 이내 유지, 충분한 주조 압력·소환 시간 확보, 통기선(Vent) 부여('24 기출).
- 주조체 표면 돌기 (Nodules): 매몰 시 납형 표면에 기포가 달라붙음 (인레이 왁스의 소수성) 매몰 전 납형에 습윤제(계면활성제) 를 얇게 도포 후 건조, 진공 매몰('23·'24 기출).

치과 주조링(Casting Ring) 단면에서의 주조체 결함 3종 비교
그림 A는 가늘고 긴 주입선이 두꺼운 주조체보다 먼저 응고되면서 용융 금속의 보급이 차단되어 주입선 연결부 직하방에 생기는 수축성 기공(Shrinkage porosity)이다. 굵은 주입선을 사용하거나 주조체에서 1~2mm 이내에 구형의 저류체(Reservoir)를 달아 열중심(Heat center)을 형성해야 예방할 수 있다.
기호 B는 주형 내부의 가스가 매몰재 기공을 통해 빠져나가지 못해 용융 금속의 유입을 막아 주조체 변연이 둥글게 결손되거나 매끈한 오목면이 생기는 배압 기공(Back-pressure porosity)이며(납형 상단~링 끝단 두께 6mm 이내 유지 필요), 기호 C는 납형 표면에 부착된 공기 방울 자리에 용융 금속이 채워져 생기는 구형 돌기(Nodule)이다('23·'24 기출).
마이메르시 제작 · 3D 아틀라스 및 임상 실사 가이드
핵심 정리 · 수축성 기공 (Shrinkage porosity) = 주입선-납형 연결부 또는 두꺼운 부위 안쪽 · 불규칙하고 거친 구멍 / 기체성 기포 (Gas inclusion) = 주조체 내·외면 · 비교적 크고 둥근(구형) 기포 / 배압 기공 (Back-pressure porosity) = 납형 내면·변연부(주입선 반대쪽) · 둥글거나 넓은 함몰·둥근 변연.
3. 임상 기공 적용과 국시 빈출 포인트 '23 · '24
수축성 기공 (Shrinkage porosity)(주입선-납형 연결부 또는 두꺼운 부위 안쪽 · 불규칙하고 거친 구멍)의 경우, 주입선이 너무 가늘거나 길어 납형보다 주입선이 먼저 응고 됨 (수축류 미설치) 주입선 직경을 굵게·짧게 하고, 열중심대에 수축류(Reservoir) 설치. 기체성 기포 (Gas inclusion)(주조체 내·외면 · 비교적 크고 둥근(구형) 기포)의 경우, 합금을 과열 용융해 용융 금속이 가스를 흡수했거나 주조 중 난류로 공기 혼입 환원염(Reducing zone)에서 적정 온도로 신속 용융, 주입선 45° 부착. 배압 기공 (Back-pressure porosity)(납형 내면·변연부(주입선 반대쪽) · 둥글거나 넓은 함몰·둥근 변연)의 경우, 주형 내부 공기가 빠져나가지 못해 용융 금속 유입을 가로막음 납형과 링 상단 거리 6mm 이내 유지, 충분한 주조 압력·소환 시간 확보, 통기선(Vent) 부여('23·'24 기출).
주조체 표면 돌기 (Nodules)(주조체 표면에 맺힌 작은 둥근 금속 구슬)의 경우, 매몰 시 납형 표면에 기포가 달라붙음 (인레이 왁스의 소수성) 매몰 전 납형에 습윤제(계면활성제) 를 얇게 도포 후 건조, 진공 매몰('24 기출).
| 분류 | 핵심 개념 · 구조 | 출제 기준 및 조건 | 핵심 기전 및 시험 변별 포인트 |
|---|---|---|---|
| 임상·감별 | 수축성 기공 (Shrinkage porosity) | 주입선-납형 연결부 또는 두꺼운 부위 안쪽 · 불규칙하고 거친 구멍 | 주입선이 너무 가늘거나 길어 납형보다 주입선이 먼저 응고 됨 (수축류 미설치) 주입선 직경을 굵게·짧게 하고, 열중심대에 수축류(Reservoir) 설치('24 기출) |
| 임상·감별 | 기체성 기포 (Gas inclusion) | 주조체 내·외면 · 비교적 크고 둥근(구형) 기포 | 합금을 과열 용융해 용융 금속이 가스를 흡수했거나 주조 중 난류로 공기 혼입 환원염(Reducing zone)에서 적정 온도로 신속 용융, 주입선 45° 부착('23 기출) |
| 임상·감별 | 배압 기공 (Back-pressure porosity) | 납형 내면·변연부(주입선 반대쪽) · 둥글거나 넓은 함몰·둥근 변연 | 주형 내부 공기가 빠져나가지 못해 용융 금속 유입을 가로막음 납형과 링 상단 거리 6mm 이내 유지, 충분한 주조 압력·소환 시간 확보, 통기선(Vent) 부여('24 기출) |
| 임상·감별 | 주조체 표면 돌기 (Nodules) | 주조체 표면에 맺힌 작은 둥근 금속 구슬 | 매몰 시 납형 표면에 기포가 달라붙음 (인레이 왁스의 소수성) 매몰 전 납형에 습윤제(계면활성제) 를 얇게 도포 후 건조, 진공 매몰('23 기출) |
- 수축성 기공 (Shrinkage porosity): 주입선이 너무 가늘거나 길어 납형보다 주입선이 먼저 응고 됨 (수축류 미설치) 주입선 직경을 굵게·짧게 하고, 열중심대에 수축류(Reservoir) 설치('24 기출).
- 기체성 기포 (Gas inclusion): 합금을 과열 용융해 용융 금속이 가스를 흡수했거나 주조 중 난류로 공기 혼입 환원염(Reducing zone)에서 적정 온도로 신속 용융, 주입선 45° 부착('23·'24 기출).
- 배압 기공 (Back-pressure porosity): 주형 내부 공기가 빠져나가지 못해 용융 금속 유입을 가로막음 납형과 링 상단 거리 6mm 이내 유지, 충분한 주조 압력·소환 시간 확보, 통기선(Vent) 부여('24 기출).
- 주조체 표면 돌기 (Nodules): 매몰 시 납형 표면에 기포가 달라붙음 (인레이 왁스의 소수성) 매몰 전 납형에 습윤제(계면활성제) 를 얇게 도포 후 건조, 진공 매몰('23·'24 기출).

치과 주조용 납형(Wax Pattern)의 주입선 부착 및 매몰 단면 판독 (A ~ D)
기호 B(저류체, Reservoir)는 납형에서 1~2mm 떨어진 열중심(Heat center)에 설치하여 가장 마지막까지 용융 상태를 유지함으로써 주조체(A)가 응고 수축할 때 용융 금속을 지속적으로 공급하여 수축성 기공(Shrinkage porosity)을 방지한다. 납형 상단과 링 상단 거리는 배압 기공 방지를 위해 약 6mm가 적당한다.
기호 D(링 라이너)는 금속 주조링이 매몰재의 팽창을 구속하는 것을 막기 위한 완충재로, 링 양단에서 약 3mm 짧게 부여하여 매몰재가 링 단부에 지지되면서도 내측 반경 방향으로 원활하게 팽창(경화·수화·열팽창)할 수 있게 한다('23·'24 기출).
마이메르시 제작 · 3D 아틀라스 및 임상 실사 가이드
핵심 정리 · 수축성 기공 (Shrinkage porosity) = 주입선-납형 연결부 또는 두꺼운 부위 안쪽 · 불규칙하고 거친 구멍 / 기체성 기포 (Gas inclusion) = 주조체 내·외면 · 비교적 크고 둥근(구형) 기포 / 배압 기공 (Back-pressure porosity) = 납형 내면·변연부(주입선 반대쪽) · 둥글거나 넓은 함몰·둥근 변연.